
Un filter press vieillissant échoue rarement sans avertissement. Dans la plupart des usines, les premiers signes apparaissent lors des opérations quotidiennes : gâteau de filtration humide après un cycle complet, temps de lotissement plus long, arrêts répétés, consommation rapide de toiles filtrantes et résultats instables dus à un contrôle manuel. Bien que ces problèmes puissent sembler isolés, ils indiquent collectivement que votre équipement ancien ne correspond plus aux conditions matérielles, aux objectifs de capacité ou aux exigences d’automatisation. Reconnaître ces cinq signes d’inefficacité de votre filter press aidera votre équipe à décider si une réparation standard est suffisante ou si une mise à niveau complète du filter press est nécessaire.
L’humidité du gâteau de filtration est-elle encore trop élevée après la presse ?
Une humidité élevée du gâteau de filtration est l’un des signes les plus évidents que l’unité existante peut perdre en performance de déshydratation. L’usine peut encore terminer chaque cycle, mais le gâteau évacué reste humide, lourd, collant ou difficile à transporter. Cela engendre des coûts supplémentaires en matière de stockage, séchage, manutention ou élimination en aval.
Gâteau humide après une compression complète
Un gâteau humide après un cycle de compression complet signifie que le processus n’élimine pas suffisamment de liquide avant l’évacuation. Dans les opérations quotidiennes, cela se traduit souvent par un gâteau collant sur la toile, des marques d’eau autour de la zone de décharge ou des piles qui ne tiennent pas leur forme après le déchargement. Si l’usine doit prolonger le temps de séchage en dehors de la presse, le filter press ne supporte plus toute sa charge de processus.
Pression de compression faible ou séchage à l’air insuffisant
Une humidité élevée peut provenir d’une pression de compression faible, d’un séchage à l’air insuffisant, d’une alimentation instable, de points de scellement usés, ou de la surface d’une toile qui ne draine plus bien. Si l’étape de pression ne peut pas pousser le liquide à travers la structure du gâteau, l’étape de séchage à l’air ne peut améliorer que la surface, tandis que le liquide reste à l’intérieur du gâteau.
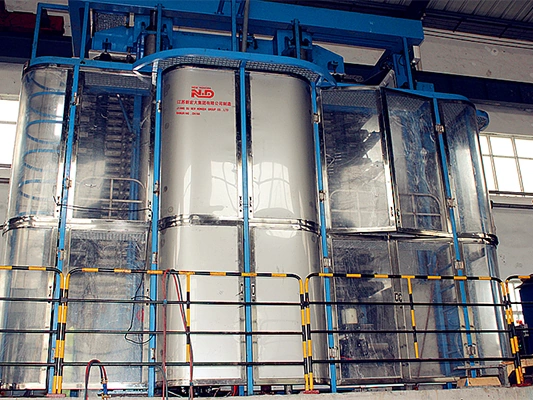
C’est là que la conception de l’équipement commence à importer. Le NHD Vertical Automatic Pressure Filter est conçu pour le lavage, la filtration et les tâches de déshydratation, avec une pression maximale indiquée de 1,6 MPa et un avantage produit axé sur une humidité bien plus faible dans le gâteau. Ces points sont importants lorsque l’objectif du processus n’est pas seulement la séparation solide-liquide, mais une décharge à faible humidité stable.
Comment vérifier : examiner les journaux de pression de pressage et comparer les relevés d’humidité
Comparer les journaux opérationnels : L’équipe de l’usine doit examiner les relevés d’humidité du gâteau aux côtés des journaux de pression, des temps de séchage à l’air, de la concentration d’alimentation et de l’âge des tissus filtrants.
Identifier les incidents isolés : Un lot humide unique est souvent simplement le résultat d’une variation temporaire dans le matériau d’alimentation.
Repérer les tendances à long terme : Une augmentation continue de l’humidité sur plusieurs semaines indique un mauvais ajustement plus sérieux dans le système.
Les cycles de lot plus longs réduisent-ils la capacité de l’usine ?
Les cycles de lot plus longs se cachent souvent dans les rapports de production quotidiens. L’usine peut encore fonctionner, mais chaque lot prend quelques minutes de plus qu’avant. Sur de nombreux cycles, ces minutes deviennent une capacité quotidienne perdue.
Temps d’alimentation et de pressage plus long
Un temps d’alimentation plus long peut montrer que le débit de boue est plus lent, la résistance de la toile est plus élevée, ou que la formation du gâteau est moins homogène. Un temps de pressage plus long peut signifier que le gâteau a besoin de plus de temps pour atteindre le même objectif d’humidité. Lorsque les deux se produisent ensemble, le filter press commence à limiter toute la ligne de production.
Les pièces mécaniques perdent de la précision ou pas d’optimisation automatique des cycles
Le temps de cycle peut également augmenter lorsque les pièces mécaniques perdent de la précision. Un mouvement de plaque mal aligné, un déchargement du gâteau lent, des systèmes hydrauliques vieillissants, ou un lavage inefficace de la toile introduisent des retards coûteux entre les étapes du processus. Sur un équipement à faible automatisation, les réglages du cycle peuvent également dépendre trop du jugement de l’opérateur, ce qui rend chaque quart de travail légèrement différent.
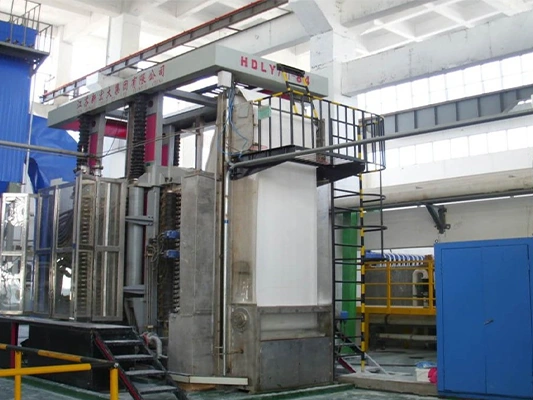
Une configuration de série de filtres-presses automatiques modèle est utile à évaluer lorsque la production a besoin d’un contrôle de cycle plus strict, d’une décharge plus cohérente, et de moins d’ajustements manuels. La décision doit tout de même être basée sur les données du processus, non pas seulement sur l’âge de la machine.
Comment vérifier : comparaison du temps de cycle
L’équipe du processus doit diviser un cycle complet en alimentation, pressage, séchage à l’air, décharge et lavage de la toile. Ensuite, comparez les données actuelles aux enregistrements d’une opération antérieure ou à l’objectif de conception initial.
Si le cycle total est plus long, trouvez quelle étape a le plus changé. Une alimentation plus longue indique un problème de débit et de résistance de la toile. Une étape de décharge plus longue indique un problème de libération du gâteau ou d’usure mécanique. Un temps d’ajustement manuel plus long indique une limite d’automatisation.
Les arrêts et les problèmes de pièces de rechange reviennent-ils trop souvent ?
Un filter press n’a pas besoin de s’arrêter tous les jours pour devenir un risque de capacité. Les petits arrêts répétés peuvent endommager la planification de la production plus qu’une grande panne, car ils rendent la sortie imprévisible.
Arrêts répétés pendant la production normale
Des arrêts répétés pendant la production normale peuvent provenir de pannes hydrauliques, de problèmes d’étanchéité, de mouvements de plaques, de suivi de la toile, de blocage d’évacuation, d’erreurs de capteurs, ou d’interventions d’opérateurs. L’unité peut redémarrer après chaque réparation, mais le même schéma de panne revient généralement.
Composants vieillissants ou pièces de rechange limitées
Les anciens équipements deviennent souvent plus difficiles à maintenir. Certaines pièces sont usées, certaines ne sont plus faciles à trouver et certaines réparations ne restaurent qu’une fonction partielle. Si la livraison des pièces de rechange prend trop de temps, même une petite panne peut stopper toute une ligne.
À ce stade, la question n’est plus de savoir si une pièce de plus peut être remplacée. La meilleure question est de savoir si l’unité existante peut encore supporter les tâches actuelles de l’usine.
Comment vérifier : examen des journaux de maintenance
Examinez les journaux de maintenance des 3 à 6 mois précédents. Vérifiez le nombre d’arrêts, les zones de pannes répétées, le temps moyen de réparation, le temps d’attente des pièces de rechange, et si la même panne continue de revenir.
Si les enregistrements de maintenance montrent des arrêts plus fréquents, un temps d’attente des pièces plus long, et des pannes répétées dans les mêmes zones, un examen de mise à niveau devrait commencer avant que l’équipement ne crée une interruption de production majeure.
La consommation de tissus filtrants devient-elle anormalement élevée ?
Les toiles filtrantes sont des consommables, mais une consommation anormale n’est pas normale. Si la durée de vie de la toile devient plus courte alors que les conditions d’exploitation ne se sont pas améliorées, l’usine peut payer pour un problème d’équipement ou de processus plus profond à travers un remplacement répété de la toile.
Durée de vie des toiles filtrantes plus courte
Une durée de vie des toiles plus courte se manifeste souvent par des blocages plus rapides, des déchirures, une usure des bords, un polissage de la surface, une déformation, ou un mauvais dégagement du gâteau. Si la nouvelle toile fonctionne bien pendant un court moment uniquement, le problème ne se limite peut-être pas à la toile elle-même.
Usure des particules ou système de lavage de la toile peu performant
Une usure élevée des particules, une formation de gâteau inégale, un lavage de toile inefficace, et une régénération faible peuvent tous raccourcir la durée de vie de la toile. Si le lavage de la toile n’élimine pas le gâteau résiduel de la surface, le cycle suivant commence avec une résistance plus élevée. Cette résistance peut ralentir la filtration, augmenter l’humidité, et accroître le stress mécanique sur la toile.
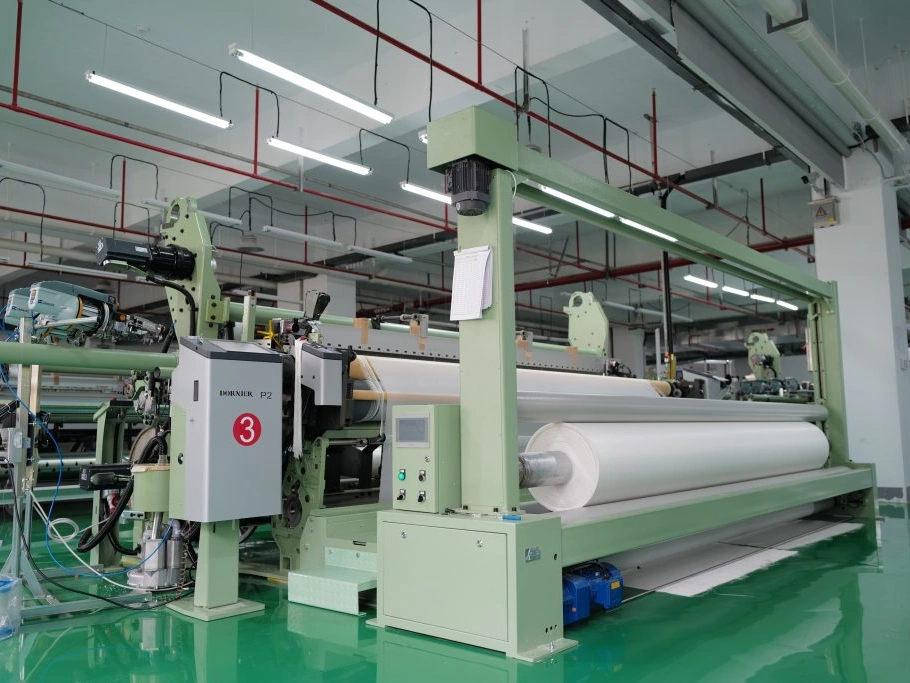
Pour prévenir l’usure prématurée, le choix du bon design et du bon matériau de toile est essentiel. Le processus de sélection des toiles filtrantes NHD commence par une analyse de la boue spécifique — y compris la taille des particules, le pH, la plage de température, et la perméabilité à l’air requise — et par un soutien aux tests de la toile existante du client comme base de comparaison. Toutes les toiles filtrantes NHD sont produites sur des métiers à tisser Dornier importés d’Allemagne, qui offrent la cohérence de la trame et la résistance à la traction nécessaires pour soutenir des intervalles de service prolongés. Le résultat est une toile qui résiste aux opérations de presse verticale à cycles élevés tout en gardant la décharge du gâteau propre, le risque de blocage bas, et la régénération efficace.
Comment vérifier : contrôle des coûts de la toile et des motifs de défaillance
L’équipe de l’usine doit suivre la durée de vie des toiles par nombre de lots, et non uniquement par temps calendaire. Noter la position de la défaillance, le type de dommage et la condition d’exploitation lorsque le dommage apparaît. L’usure des bords, les dommages par flux central, l’attaque chimique, et le blocage pointent chacun vers une cause différente.
L’automatisation faible rend-elle les résultats du filter press moins stables ?
Une faible automatisation ne ressemble pas toujours à une panne. L’équipement peut encore fonctionner, mais la répétabilité du processus dépend fortement de l’appréciation de l’opérateur. Cela devient un problème lorsque la capacité augmente, les équipes changent, ou lorsque l’usine a besoin d’un contrôle de processus plus strict.
Trop d’ajustements manuels des cycles
Un ajustement manuel des cycles signifie que les opérateurs décident quand prolonger l’alimentation, quand arrêter le pressage, combien de temps sécher, quand laver la toile, ou comment gérer une évacuation difficile. Des opérateurs qualifiés peuvent maintenir la ligne en marche, mais le résultat peut varier d’un quart à l’autre.
Résultats incohérents entre les quarts
Des résultats incohérents entre les quarts se manifestent souvent par une variation de l’humidité, des temps de lots différents, un nettoyage inégal de la toile, ou plus d’alarmes après les changements d’opérateurs. Ces variations vont au-delà de la gestion de la main-d’œuvre ; elles reflètent fondamentalement une précision de contrôle inadéquate, une surveillance insuffisante, ou un manque de diagnostic automatique des pannes.
Le NHD Vertical Automatic Pressure Filter combine une automatisation élevée, une interface de contrôle conviviale, et des fonctions d’auto-diagnostic et d’alarme. Pour les usines cherchant à réduire le déchargement manuel ou le nettoyage des toiles, ces fonctions permettent de transformer des actions d’opérateurs répétées en un cycle plus contrôlé.
Comment vérifier : revoir le niveau d’automatisation, les enregistrements des cycles, l’historique des alarmes, et la fréquence des interventions des opérateurs
L’évaluation de l’automatisation doit inclure plus que la simple vérification de l’existence d’un panneau de contrôle. Vérifiez combien d’étapes sont automatiques, à quelle fréquence les opérateurs interviennent, quelles alarmes se répètent, et si les enregistrements de cycles peuvent être tracés.
Conclusion
Un filter press qui continue de produire des gâteaux humides, des lots plus lents, des arrêts répétés, une usure rapide des toiles, et des cycles manuels instables n’est plus un simple problème de maintenance. Ces signes montrent que l’unité existante peut fonctionner en dehors de sa fenêtre de processus actuelle. Les relevés d’humidité des gâteaux, le temps des cycles, les données de pression, la consommation de toiles filtrantes, la disponibilité des pièces de rechange, et les conditions du site doivent être examinés ensemble avant de prendre une nouvelle décision de réparation.
Les usines faisant face à des pressions sur la performance de déshydratation, la cohérence opérationnelle, ou la dépendance à la main-d’œuvre manuelle peuvent trouver un bon choix dans le NHD Vertical Automatic Pressure Filter. Le pressage à haute pression, le lavage automatique des toiles, l’auto-diagnostic, et une construction durable répondent directement aux signaux de mise à niveau discutés ci-dessus. Pour une évaluation de processus gratuite, l’équipe de l’usine peut envoyer les données d’exploitation actuelles et les informations sur le site à sales@chinanhd.com ou WhatsApp +86 13667324277.
FAQs
Q1 : Quand une usine devrait-elle mettre à niveau son filter press au lieu de le réparer ?
R1 : Une usine devrait envisager une mise à niveau du filter press lorsque l’humidité élevée du gâteau, les cycles plus longs, les arrêts répétés, l’usure rapide des toiles, et la faible automatisation apparaissent ensemble. Si les mêmes symptômes reviennent après réparation, l’unité existante ne correspond peut-être plus à la fenêtre de processus.
Q2 : Quelles données doivent être préparées avant de demander une évaluation du filter press par NHD ?
R2 : NHD peut examiner les données d’exploitation telles que les conditions de la boue, la capacité actuelle, l’humidité du gâteau, le temps de cycle, les enregistrements de pression, la consommation de toiles filtrantes, l’historique de maintenance, les problèmes de pièces de rechange, le niveau d’automatisation, et l’espace disponible sur le site.
Q3 : L’automatisation peut-elle améliorer la performance d’un filter press ?
R3 : L’automatisation peut améliorer la cohérence en gardant les réglages du cycle stables, en réduisant le travail manuel de déchargement et de nettoyage des toiles, en enregistrant les alarmes, et en facilitant l’identification des pannes répétées avant qu’une longue indisponibilité ne se produise.