
La dernière avancée du Japon dans le secteur des terres rares lourdes en Namibie place un autre projet africain dans le cycle d’ingénierie pré-investissement. Toyota Tsusho a créé un véhicule entièrement détenu pour l’investissement, tandis que le soutien de JOGMEC pour le projet Lofdal peut atteindre 5,46 milliards JPY. Le gisement est particulièrement pertinent pour le dysprosium et le terbium, deux terres rares lourdes utilisées dans les chaînes d’approvisionnement en aimants permanents, et une décision finale d’investissement est prévue autour de la période fiscale 2026–2027.
Pour les acheteurs d’équipements, l’étape importante vient avant cette décision. Un projet de terres rares doit convertir la chimie de laboratoire en un processus qui peut faire circuler une boue, contrôler le temps de séjour, laver les solides, récupérer la solution et fonctionner de manière répétée à plus grande échelle.
L’équipement pilote est là où de nombreuses hypothèses sont testées. L’agitation, l’épaississement, la préparation de floculants, la filtration, les pompes, la tuyauterie, les contrôles et les matériaux doivent donc être traités comme un ensemble de processus plutôt qu’un groupe de petites machines qui seront redessinées plus tard.
Pourquoi les projets de terres rares ont-ils besoin d’équipements pilotes avant la décision d’investissement finale ?
Le traitement des terres rares lourdes est particulièrement sensible aux caractéristiques de l’alimentation et à la chimie. Un schéma de traitement qui fonctionne avec un petit lot en laboratoire doit encore survivre à une opération continue, à la variabilité de l’alimentation et à l’agrandissement de l’équipement.
Qu’est-ce qu’une usine pilote doit prouver ?
La campagne pilote doit établir plus que le pourcentage d’extraction. Elle a besoin de données qu’un fournisseur mécanique peut utiliser.
Pour une étape de lixiviation agitée, cela inclut la densité de la boue, la viscosité, la suspension des solides, la distribution des particules, le temps de séjour, les conditions des réactifs, la température, l’environnement de corrosion et la demande en énergie. Le travail d’épaississement nécessite un taux de sédimentation, la réponse au floculant, la clarté du débordement et la concentration cible du sous-produit. La filtration ajoute la perméabilité du gâteau, la qualité du filtrat, le besoin de lavage, l’humidité, le comportement du tissu et le temps de cycle.
Plus ces variables sont définies avant la décision d’investissement finale, moins il reste de conjectures dans l’ensemble d’équipements à grande échelle.
Pourquoi l’agrandissement ne fonctionne-t-il pas par simple multiplication ?
Un réservoir dix fois plus grand n’est pas simplement un réservoir de laboratoire multiplié par dix.
Le chemin de circulation devient plus long. La charge de l’arbre change. La puissance par unité de volume ne produit pas automatiquement le même schéma de flux. Les solides peuvent se déposer dans des parties du récipient qui n’existaient pas à l’échelle pilote. Le puits d’alimentation et le système de râteau d’un épaississant voient des charges hydrauliques et de couple différentes. La tuyauterie de filtration, le lavage du gâteau, la demande en air et le temps de décharge changent également avec la taille de la machine.
L’agrandissement nécessite donc une base de test physique plus des outils d’ingénierie qui peuvent prédire ce qui change lorsque l’équipement devient plus grand.
Quel équipement doit être conçu comme un ensemble connecté ?
Pour de nombreux schémas de traitement hydrométallurgique des terres rares, l’agitation est la première dans la discussion mécanique, mais ne doit pas être isolée de l’épaississant et du filtre en aval.
Comment la conception de l’agitateur doit-elle soutenir la lixiviation et la suspension ?
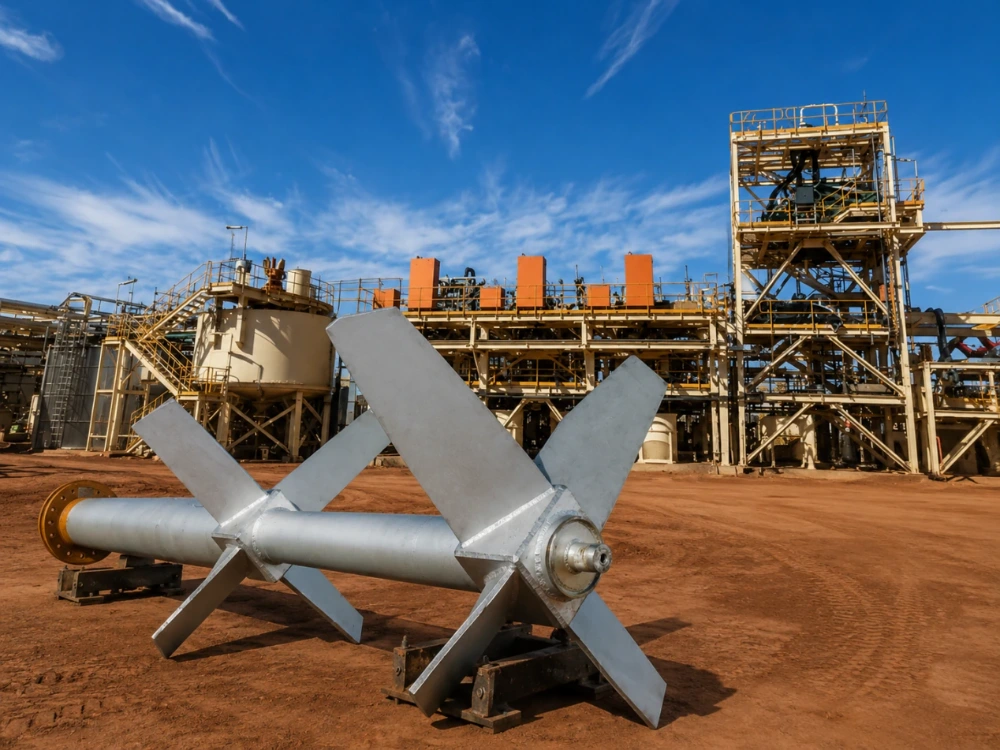
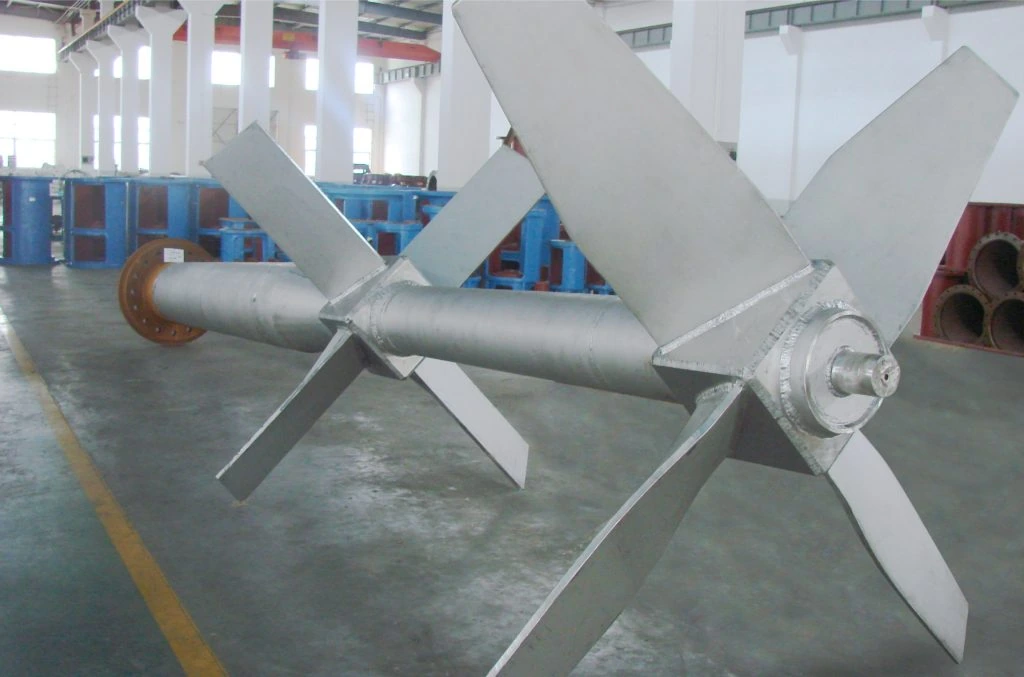
Un agitateur doit garder les solides disponibles pour la réaction sans créer de cisaillement ou de demande d’énergie excessive. La géométrie de l’hélice, le diamètre du réservoir, le niveau de liquide, les déflecteurs, la taille des particules, la densité de la boue, la viscosité, la température et le mode de fonctionnement affectent tous la sélection.
L’ingénierie de l’agitateur pour l’enrichissement non ferreux de NHD combine des tests en laboratoire, des tests pilotes, des expériences de montée en échelle, CFD, CFM, LDA et une analyse par éléments finis. Les données d’entrée de sélection incluent la géométrie du réservoir, la concentration, le débit, la densité, la viscosité, la distribution de la taille des particules, la température, la pression, et si le processus fonctionne en continu ou par lots.
Pour les missions où une circulation élevée et un cisaillement contrôlé sont importants, la conception à section variable et à obliquité de NHD est une autre référence. Ses données publiées indiquent une consommation d’énergie inférieure de 40 à 50 % par rapport à un agitateur PBT conventionnel à 45° avec des performances de mélange équivalentes. Il s’agit d’une comparaison de produit spécifique, non pas d’une économie d’énergie garantie pour chaque boue de terres rares ; la mission réelle nécessite encore une vérification par test et montée en échelle.
Pourquoi l’épaississant doit-il être testé avec la même boue de processus ?
L’épaississant détermine combien de solution quitte avec les solides et à quel point le flux de boue suivant devient concentré. Cela affecte le lavage, la récupération des réactifs, la charge de filtration et l’équilibre hydrique.
L’équipement d’épaississement par cône profond de NHD utilise la sédimentation par gravité et est appliqué dans le traitement des minéraux et la métallurgie non ferreuse. Sa conception intègre la surveillance du couple, l’intégration DCS et la mesure ultrasonique du niveau de la boue et de la teneur en solides. NHD propose des configurations d’épaississant à cône profond et automatique, avec une taille finale personnalisée selon la tâche.
Ces contrôles deviennent plus utiles quand une campagne pilote enregistre délibérément les solides du sous-produit, la clarté du débordement, le dosage du floculant, le comportement du couple, et la variation de l’alimentation. Sans cet enregistrement, un épaississant plus grand est sélectionné à partir du débit nominal plutôt que du comportement de sédimentation réel.
Où s’insère la filtration sous pression dans le plan de montée en échelle ?
Tous les projets pilotes de terres rares ne nécessitent pas le même type de filtre, mais un processus qui produit des résidus lavés, du matériel intermédiaire précipité ou une autre boue filtrable doit établir la base de filtration avant la montée en échelle.
Les chiffres clés ne sont pas seulement la surface de filtration. Les acheteurs ont besoin du débit de solides secs, du développement de pression, de la clarté du filtrat, de l’épaisseur du gâteau, de l’humidité du gâteau, de la consommation de lavage, de la demande en air, de la régénération du tissu et du comportement de décharge.
La gamme de filtres à pression automatiques verticaux HDLY de NHD couvre des unités de 6 à 180 m² à une pression maximale répertoriée de 1,6 MPa et est utilisée pour le lavage, la filtration et le déshydratation dans la fonte des métaux non ferreux et d’autres industries.
Un test pilote peut ensuite déterminer si ce type d’équipement convient à la boue de terres rares particulière plutôt que de faire la sélection à partir d’une application minière non liée.
Que peut enseigner un projet pilote existant de terres rares lourdes aux acheteurs ?
NHD a une référence directement pertinente avec Northern Minerals en Australie.
Son projet pilote de terres rares lourdes avec Northern Minerals couvrait des agitateurs modulaires, des épaississants CCD, et un système de préparation de floculants pour une usine pilote de terres rares lourdes de 100 kt/a impliquant du dysprosium et du terbium. Le système modulaire devait se conformer aux exigences AS/NZS australiennes, tandis que le délai de livraison n’était que de cinq mois, de juin à novembre 2017. L’ensemble complet de l’équipement a été livré avant le 25 novembre.
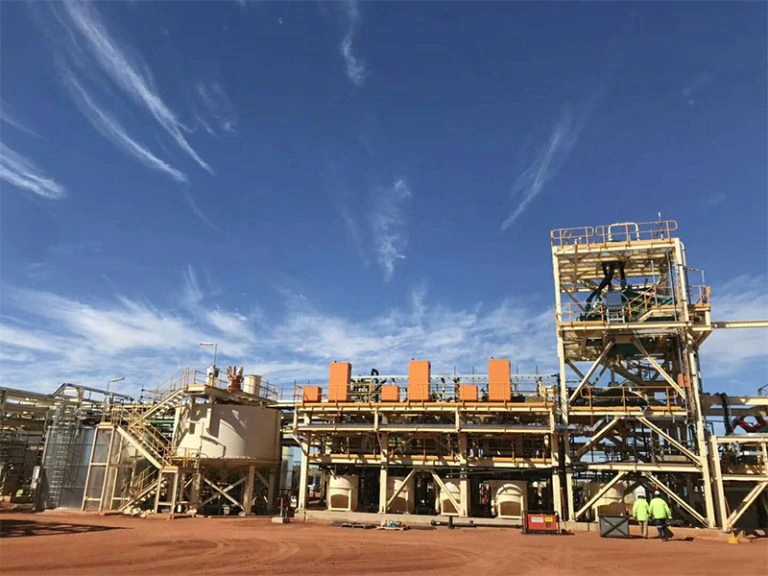
Un détail est important : ce périmètre documenté concernait l’agitateur, l’épaississant CCD et l’équipement de préparation de floculants. Il ne doit pas être présenté comme preuve que NHD a fourni une presse à filtre pour ce projet particulier.
Sa valeur pour un nouveau projet de terres rares lourdes réside ailleurs. Le cas montre le travail d’ingénierie impliqué dans la conversion des exigences de processus en équipement modulaire, travaillant selon une norme étrangère, coordonnant plusieurs interfaces d’équipement et livrant un ensemble à l’échelle pilote sur un calendrier défini.
Comment les acheteurs doivent-ils protéger la transition de l’échelle pilote à l’échelle industrielle ?
Le but d’une usine pilote est de réduire l’incertitude. Les achats doivent préserver cet avantage plutôt que de recommencer la conception à zéro.
Quels résultats de test devraient suivre le projet dans la conception de base ?
Le rapport final du pilote devrait conserver des plages opérationnelles stables, pas seulement la meilleure course. Le temps de séjour du réservoir, la suspension des solides, la puissance d’agitation, les performances de sédimentation, la consommation de floculants, la concentration de sous-produit, le cycle de filtration, le lavage, l’humidité du gâteau et l’utilisation des utilités doivent tous être enregistrés par rapport aux conditions matérielles qui les ont produits.
Ces valeurs devraient ensuite devenir la base de conception pour les appels d’offres d’équipements et les critères d’acceptation.
Pourquoi les normes et les interfaces modulaires sont-elles importantes dès le début ?
Les projets étrangers de terres rares impliquent souvent un propriétaire, un entrepreneur local, une entreprise d’ingénierie internationale et des vendeurs d’équipements travaillant sous différentes normes. Les dimensions mécaniques ne sont qu’une interface.
Les exigences électriques, la protection, les plateformes, les charges structurelles, les classes de tuyauterie, les signaux de contrôle, les documents de fabrication, les limites de transport, les connexions de modules et la responsabilité de l’installation sur site doivent être résolus avant que l’équipement quitte l’usine.
C’était un point central dans le projet australien de terres rares de NHD, où la conception modulaire devait répondre aux exigences mécaniques, électriques, de sécurité et environnementales australiennes.
Pour les projets qui passent actuellement par la faisabilité en Afrique ou ailleurs, la même leçon s’applique : un ensemble pilote compact est déjà un projet d’ingénierie, pas simplement une collection de machines de test.
Conclusion
La nouvelle vague d’investissements dans les terres rares lourdes créera des opportunités pour les fournisseurs d’équipements, mais les projets les plus solides ne passeront pas directement des annonces de ressources aux machines à grande échelle.
Le travail pilote doit d’abord établir comment la boue réelle se mélange, sédimente, lave, filtre et change sous une opération répétée. Les agitateurs ont besoin d’une base de montée en échelle. Les épaississants CCD ont besoin de données de sédimentation et de floculants. La filtration sous pression a besoin d’un cycle testé. Les interfaces modulaires et les normes de projet doivent être établies avant la fabrication.
L’expérience de NHD dans un projet pilote de dysprosium et terbium de 100 kt/a donne aux acheteurs une référence utile pour cette transition. Les équipes planifiant une nouvelle étude ou une ligne de démonstration peuvent discuter d’un ensemble de montée en échelle des terres rares avec NHD en utilisant le schéma de procédé, les données matérielles, les objectifs des pilotes, les normes du site, les limites des modules et la capacité industrielle prévue.
FAQs
Q1 : Quelles données sur les équipements une usine pilote de terres rares doit-elle générer avant la montée en échelle industrielle ?
R1 : Enregistrer la concentration de la boue, la densité, la viscosité, la distribution des particules, la puissance d’agitation, le temps de séjour, le taux de sédimentation, la consommation de floculants, les solides du sous-produit, la clarté du débordement, le cycle de filtration, l’humidité du gâteau, la demande de lavage, la qualité du filtrat et la consommation d’utilités dans des conditions stables répétées.
Q2 : Un agitateur à l’échelle pilote est-il suffisant pour sélectionner l’agitateur à grande échelle par simple multiplication de la puissance ?
R2 : Non. La géométrie du réservoir, le chemin de circulation, le diamètre de l’hélice, la charge de l’arbre, les déflecteurs, la rhéologie de la boue, la suspension des solides et les effets d’échelle doivent être examinés. Les résultats pilotes doivent être combinés avec une simulation de mélange et une ingénierie mécanique avant que la configuration à grande échelle ne soit fixée.
Q3 : NHD peut-il soutenir un projet de terres rares à l’étranger au-delà d’un seul équipement ?
R3 : NHD a de l’expérience avec des ensembles d’agitateurs modulaires, épaississants CCD et de préparation de floculants pour une usine pilote de terres rares lourdes. Un nouveau champ d’application peut être revu concernant les besoins d’agitation, d’épaississement, de filtration, de conception modulaire, de fabrication, de planification de l’installation, de mise en service et les normes de projet.