
Seleccionar el agitador industrial adecuado es fundamental para la producción de ácido fosfórico, donde la reacción entre la roca fosfórica y el ácido sulfúrico depende de más que la proporción de reactivos y el tiempo de residencia. El agitador debe mantener en movimiento la mezcla mientras permite que los cristales de fosfoyeso se formen y crezcan en una condición utilizable. Si se opera un agitador de tanque de mezcla demasiado rápido, el gran cizallamiento puede dañar los cristales. Si se opera demasiado lento, los sólidos pueden asentarse antes de que la reacción esté completa. Ambas condiciones pueden aparecer después como filtración inestable, menor rendimiento o desempeño irregular de la planta.
Un agitador industrial, por lo tanto, necesita una ventana de operación específica del proceso. La velocidad, la forma del impulsor, la geometría del tanque, el nivel del líquido, la carga de sólidos y la temperatura afectan el campo de flujo juntos. NHD determina esta ventana de operación a través de muestras de materiales de clientes, análisis de fluidos basados en FLUENT y pruebas que conectan el impulsor, la velocidad y el diseño del tanque con el comportamiento real de la reacción.
¿Cómo Cambia la Velocidad del Agitador el Rendimiento de la Reacción de Ácido Fosfórico?
La velocidad del agitador afecta tanto el contacto de la reacción como la calidad del cristal de fosfoyeso. Aumentar la velocidad puede mejorar la circulación en una parte del tanque mientras crea un cizallamiento excesivo en otra. Reducir la velocidad puede proteger el crecimiento del cristal pero dejar sólidos fuera de la zona de circulación efectiva. El ajuste adecuado es, por lo tanto, un rango específico del proceso en lugar de la velocidad más alta o más baja disponible.
Un Cizallamiento Excesivo Puede Romper Cristales de Fosfoyeso
Alta velocidad puede crear un cizallamiento local fuerte alrededor del impulsor. En la producción de ácido fosfórico, esto puede romper los cristales de fosfoyeso mientras se forman y crecen. Cristales más pequeños o dañados aumentan la fracción de partículas finas en la mezcla, lo que disminuye la permeabilidad del pastel de filtración, ralentiza la tasa de filtración y deja un pastel más húmedo, haciendo menos estable la separación sólido-líquido.
El riesgo no depende solo de la velocidad de rotación. La forma del impulsor, el diámetro del impulsor, la velocidad local, los sólidos de la mezcla, la viscosidad y la geometría del tanque determinan dónde ocurre el cizallamiento más alto. Una velocidad que parece aceptable en una prueba de bajo sólido puede producir un resultado diferente en una mezcla real de roca fosfórica y ácido sulfúrico.
Por esta razón, el rendimiento de la reacción no debe juzgarse únicamente por si la mezcla parece activa. El equipo de proceso también necesita considerar si el patrón de circulación apoya el crecimiento de los cristales y si el fosfoyeso resultante sigue siendo adecuado para el manejo posterior.
Una Circulación Insuficiente Puede Causar Decantación y Reacción Incompleta
El problema opuesto ocurre cuando la velocidad es demasiado baja para mantener un flujo de bombeo suficiente. Los sólidos más pesados pueden asentarse cerca del fondo o la pared del tanque, mientras que parte de la mezcla permanece fuera de la ruta principal de circulación, creando diferencias de concentración a través del recipiente: una zona puede recibir alimentación fresca mientras que otra contiene sólidos asentados o material parcialmente reaccionado. Esto reduce el contacto entre la roca fosfórica y el ácido sulfúrico, y el resultado puede ser una reacción incompleta, una capacidad efectiva del tanque inferior o condiciones de producción inestables.
Un agitador químico, por lo tanto, tiene que proporcionar suficiente movimiento axial para la suspensión y el contacto de reacción sin depender de una turbulencia excesiva en lugar de un diseño adecuado de impulsor y tanque. La ventana operativa útil se encuentra entre el daño del cristal y la circulación insuficiente.
Por qué la Velocidad del Agitador Debe Estar Encausada con las Condiciones de la Mezcla, el Impulsor y el Tanque
Las mismas rpm no producen el mismo resultado en cada recipiente. La densidad de la mezcla, el contenido sólido, el comportamiento de las partículas, el nivel del líquido, las dimensiones del tanque y la geometría del impulsor cambian el campo de flujo. Un agitador de tanque de mezcla debe evaluarse como parte del sistema de reacción completo en lugar de ser seleccionado solo por la potencia del motor o la velocidad del catálogo.
El Contenido Sólido y el Comportamiento de las Partículas Establecen el Requisito de Mezcla
El contenido sólido, el tamaño de las partículas, la densidad, la viscosidad, la concentración de ácido, la temperatura y el nivel del líquido juntos establecen la resistencia y la carga de cizallamiento que el agitador debe manejar. Una mayor carga de sólidos demanda más capacidad de bombeo, pero simplemente aumentar la velocidad agrega cizallamiento que puede dañar los cristales de fosfoyeso en desarrollo. Dado que la fuente de roca fosfórica y la tasa de producción pueden cambiar este comportamiento incluso con el mismo tanque y motor, la resistencia nunca es fija.
La base de diseño debe conectar la condición del material con el resultado requerido: reacción completa, suspensión estable, crecimiento controlado del cristal o mejor separación posterior. Sin esta conexión, el agitador químico seleccionado puede funcionar bien bajo condiciones normales pero perder estabilidad cuando la mezcla se vuelve más concentrada o difícil de circular.
La Geometría del Impulsor y el Diseño del Tanque Definen el Rango de Velocidad Utilizable
El impulsor de mezcla determina cuánto fluido se bombea, en qué dirección se mueve y dónde se desarrolla el cizallamiento local. Un diseño de flujo axial puede proporcionar una circulación de arriba hacia abajo más fuerte, mientras que una geometría inadecuada puede dejar zonas muertas o concentrar energía alrededor del eje.
El diámetro del tanque, la altura del líquido, la forma del fondo, las placas deflectoras, la ubicación de alimentación, la ubicación de descarga y las obstrucciones internas determinan si el flujo del impulsor alcanza el volumen de trabajo completo. Un impulsor de mezcla que funciona en un tanque corto no puede transferirse automáticamente a un recipiente de reacción más profundo o más ancho.
El rango de velocidad utilizable se crea por la combinación de estos factores. El equipo de proceso necesita suficiente circulación a través de la parte inferior del tanque, pero el diseño del impulsor y del tanque también debe limitar el cizallamiento local innecesario.
Cómo NHD Usa Pruebas y Simulación FLUENT para Establecer la Base de Diseño
Las Muestras de Material Revelan el Comportamiento Real de Mezcla y Cristalización
Una muestra de material ayuda a identificar si la principal limitación es la decantación, la circulación débil, el cizallamiento excesivo o una combinación de varios efectos. En una función de ácido fosfórico, la muestra debe evaluarse no solo por el movimiento dentro del tanque sino también por la condición de los cristales de fosfoyeso formados durante la reacción.
Esto es importante cuando las características de la roca fosfórica, la carga de sólidos, la concentración de ácido o la tasa de producción cambian. Una prueba genérica con agua no puede reproducir la densidad, el comportamiento de las partículas y la respuesta de cristalización de cada mezcla de fosfato. Probar el material real le da al equipo de diseño una base más útil para juzgar el equilibrio entre el flujo de bombeo y el cizallamiento.
Los resultados de la muestra pueden conectarse luego con el resultado de producción requerido. Si la planta necesita una reacción más completa sin dañar la estructura del cristal, la prueba debe examinar tanto la circulación como la calidad de los sólidos resultantes.
Análisis FLUENT y de Mezcla de Fluidos Mapean Flujo y Cizallamiento
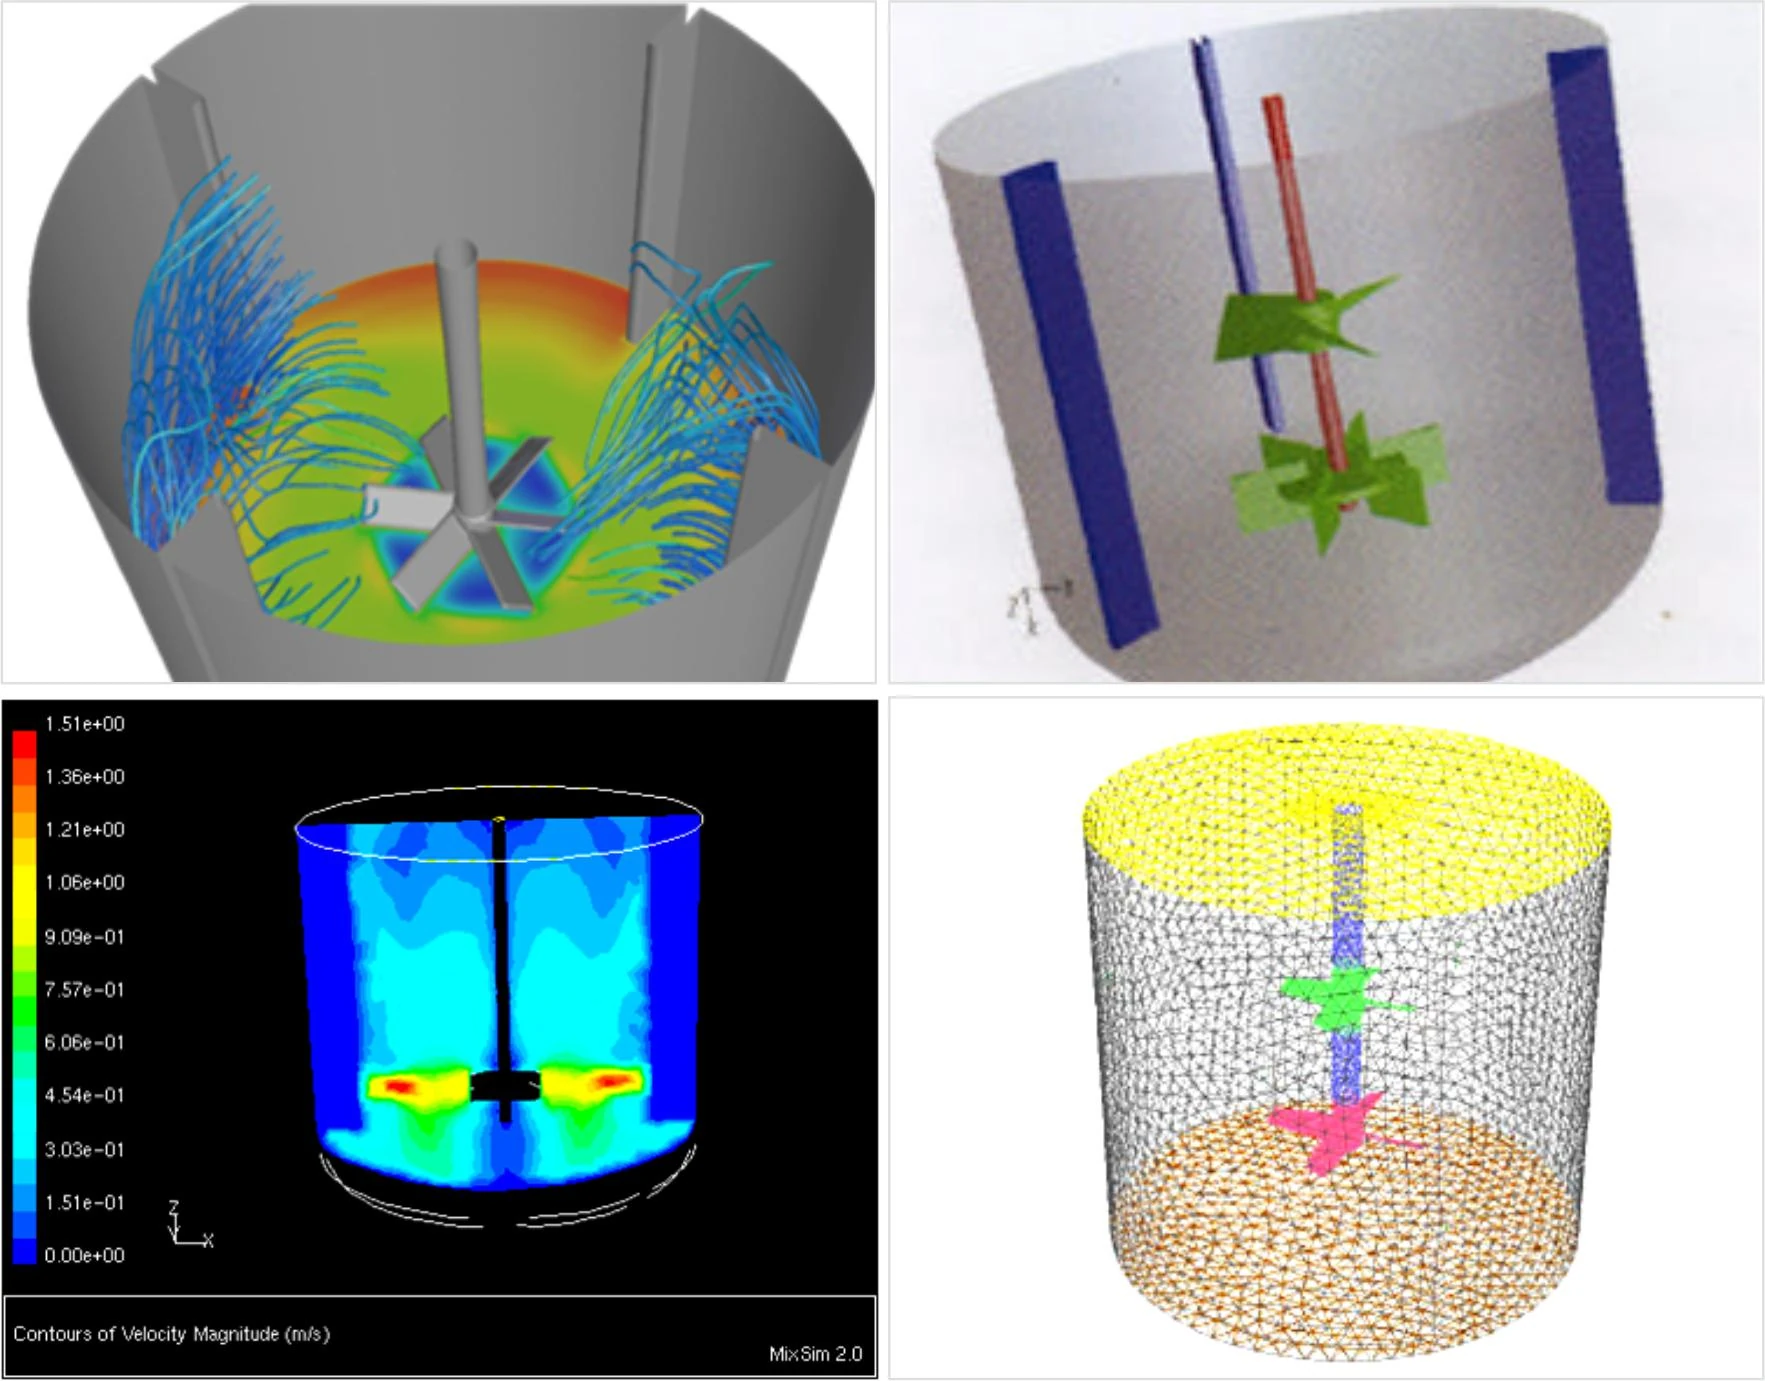
El análisis CFD basado en FLUENT puede mostrar cómo la mezcla circula a través del recipiente. Puede ayudar a identificar áreas poco renovadas, zonas muertas, diferencias de velocidad y regiones donde el cizallamiento local puede volverse excesivo. El análisis es más útil cuando responde a una pregunta real de la planta en lugar de producir una imagen de flujo general.
Por ejemplo, el equipo de diseño puede examinar si el tanque inferior recibe suficiente circulación axial, si la alimentación entra en una zona activa de mezcla, y si la velocidad propuesta crea un cizallamiento innecesario cerca del impulsor o de la pared del tanque. El modelo también puede comparar disposiciones alternativas de impulsores y diseños de tanques antes de la fabricación.
Las Pruebas Piloto y de Escalado Conectan Resultados de Laboratorio con Diseño de Planta
Las pruebas de modelo y piloto son importantes porque el campo de flujo y la demanda de potencia no siempre se escalan de una manera simple. Una configuración que parece efectiva en un recipiente pequeño puede producir una cobertura de circulación, par o zonas muertas diferentes después de que el tanque se hace más grande.
El propósito de estas pruebas no es prometer una velocidad universal. Es reducir la brecha entre el comportamiento del material, el flujo calculado, la prueba física y las condiciones de operación de la planta real de ácido fosfórico.
El diseño de agitador de NHD comienza con el material y las condiciones del proceso reales en lugar de un modelo de agitador fijo, combinando simulación de flujo, análisis de mezcla de fluidos y pruebas físicas para hacer que la discusión de diseño sea más específica que elegir una velocidad de una tabla estándar. Su capacidad de prueba puede comparar diferentes impulsores, disposiciones de placas de deflexión y condiciones del fondo del tanque, considerando el par del eje, la potencia de entrada, la velocidad de rotación y las mediciones del campo de flujo juntos para conectar el comportamiento observado de la mezcla con el diseño final a escala de producción.
¿Qué Ofrece el Agitador de Sección Transversal Variable y Oblicuidad de NHD para Aplicaciones de Ácido Fosfórico (PA)?
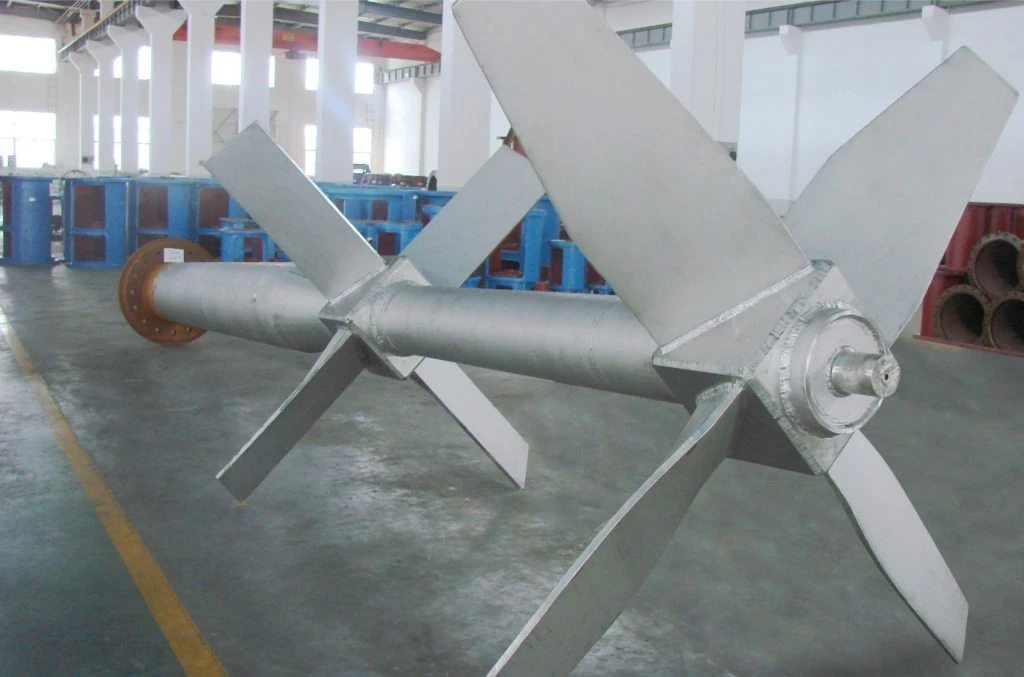
El Agitador de Sección Transversal Variable y Oblicuidad de NHD fue desarrollado para reacciones de desplazamiento en aplicaciones de ácido fosfórico y no ferrosas donde la mezcla necesita un alto flujo de bombeo con una menor tasa de cizallamiento. El diseño es relevante cuando el proceso debe mantener la circulación mientras limita la rotura excesiva de cristales sólidos. Hay más detalles disponibles en la página del producto de agitador.
Alta Recirculación Axial con Cizallamiento Controlado
El agitador está diseñado para proporcionar un alto flujo axial de recirculación con menor cizallamiento y bajo consumo de energía. Para un tanque de reacción de PA, esta combinación aborda directamente los dos requisitos competentes: la roca fosfórica y el ácido sulfúrico necesitan suficiente contacto, mientras que los cristales de fosfoyeso no deben someterse a rotura innecesaria.
La alta circulación axial puede mejorar el movimiento a través del volumen de trabajo, incluida la parte inferior del tanque donde los sólidos pueden, de otro modo, asentarse. El cizallamiento controlado mantiene el diseño enfocado en la reacción y la calidad del cristal en lugar de la máxima turbulencia.
Impulsor, Velocidad y Diseño del Tanque Coordinados
El Agitador de Sección Transversal Variable y Oblicuidad no debe tratarse como un impulsor de mezcla aislado. Su rendimiento depende de las propiedades de la mezcla, las dimensiones del tanque, el nivel del líquido operativo, la disposición del impulsor y el objetivo de reacción.
NHD utiliza la muestra de material del cliente, análisis FLUENT y pruebas físicas para coordinar el impulsor y la velocidad con la trayectoria del flujo del tanque y el comportamiento real de la mezcla, en lugar de asignar una rpm fija para cada planta. Esto importa más cuando el tanque es profundo, la carga de sólidos varía durante la operación o el proceso necesita tanto suspensión fuerte como crecimiento controlado del cristal.
Soporte de Diseño para Filtración y Sedimentación Posteriores
El resultado de la reacción continúa en la separación sólido-líquido posterior. La condición del cristal afecta cómo se comporta el fosfoyeso durante la filtración, sedimentación, drenaje y manejo de sólidos. Una rotura excesiva en el tanque de reacción puede crear un problema de separación posterior incluso cuando la mezcla parece bien mezclada.
La ruta de diseño de NHD conecta una alta recirculación axial y cizallamiento controlado con estos requisitos de proceso posteriores. El objetivo no es simplemente hacer que el tanque parezca más turbulento. Es apoyar la reacción completa, mantener una estructura cristalina utilizable y proporcionar un comportamiento posterior más consistente.
¿Qué Se Debe Confirmar Antes de Seleccionar un Agitador Industrial?
| Categoría | Información a Confirmar |
| Información del Proceso y la Mezcla | Contenido de sólidos (%); rango de tamaño de partículas/cristales; densidad y viscosidad de la mezcla; temperatura operativa; nivel de pH y corrosividad; tiempo de retención de reacción requerido |
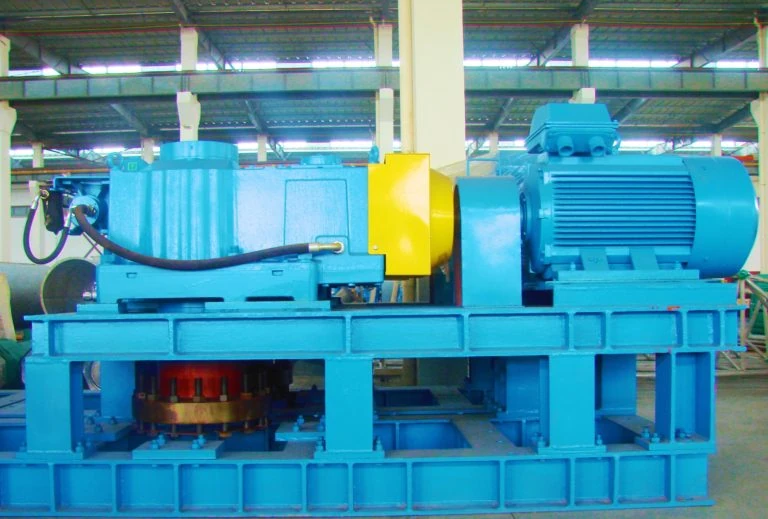
| Información del Tanque y Mecánica | Diámetro, volumen y rango de nivel de líquido del tanque; configuración de placas deflectoras; tipo de montaje del agitador, incluyendo entrada superior o lateral; potencia del motor disponible y rango de velocidad; materiales de construcción de las partes mojadas |
| Objetivos de Rendimiento para Revisión Técnica | Tiempo de suspensión/mezcla objetivo; tolerancia aceptable de rotura de cristales; requisitos de filtración o sedimentación posteriores; rango de velocidad de operación/regulación; consumo de energía y potencia permitidos |
Conclusión
Una producción estable de ácido fosfórico no proviene de empujar un agitador a la velocidad más alta. Un cizallamiento excesivo puede dañar los cristales de fosfoyeso, mientras que una circulación insuficiente puede dejar sólidos asentados y la reacción incompleta. La elección final del agitador industrial debe, por lo tanto, conectar el comportamiento de la mezcla, la calidad del cristal, el patrón de flujo, el impulsor de mezcla, la geometría del tanque y los requisitos de separación posteriores.
Como un agitador de tanque de mezcla construido para esta función, el Agitador de Sección Transversal Variable y Oblicuidad de NHD ofrece una ruta de diseño relevante mediante un flujo axial fuerte con un cizallamiento limitado que daña cristales. Más importante aún, NHD puede combinar muestras de materiales de clientes, análisis FLUENT y pruebas de laboratorio, piloto y de escalado para coordinar el impulsor, la velocidad y el diseño del tanque. Ajustar el campo de flujo a las condiciones reales de la mezcla y el tanque ayuda a mantener una reacción completa, cristalización estable de fosfoyeso y una eficiencia de producción más consistente. Contacta al equipo de ingeniería de NHD por Email: sales@chinanhd.com / WhatsApp: +86 136 6732 4277 con tus datos de mezcla y tanque para una revisión de diseño de agitador a medida.
FAQs
Q1: ¿Por qué puede la velocidad excesiva del agitador dañar los cristales de fosfoyeso?
A1: La velocidad excesiva puede crear un cizallamiento local fuerte alrededor del impulsor. En la producción de ácido fosfórico, ese cizallamiento puede romper los cristales de fosfoyeso mientras se forman, afectando su comportamiento posterior de filtración y sedimentación.
Q2: ¿Qué datos del proceso se necesitan antes de seleccionar un agitador industrial para la producción de ácido fosfórico?
A2: La base de diseño útil incluye la densidad de la mezcla, el contenido sólido, el tamaño y comportamiento de las partículas, la concentración de ácido, la temperatura, el nivel del líquido, la tasa de producción, las dimensiones del tanque, el diseño del fondo, las placas deflectoras, las disposiciones de alimentación y descarga, y los objetivos requeridos de reacción y calidad del cristal.
Q3: ¿Cómo determina NHD el diseño del impulsor y la velocidad de operación?
A3: NHD combina muestras de materiales de clientes, análisis de fluidos basados en FLUENT y pruebas de laboratorio, piloto y de escalado para evaluar los requisitos de flujo, cizallamiento, suspensión y reacción antes de coordinar el impulsor de mezcla, la velocidad de operación y el diseño del tanque.