
Un filtre à presse fonctionnant entièrement automatiquement sur un site est souvent contourné sur le suivant, et le panneau de commande est rarement la raison. Les solides d’alimentation qui varient entre les lots, un gâteau qui colle à la décharge ou une équipe qui ne peut pas rester près de la presse modifient quelles parties du cycle devraient fonctionner seules.
La portée qui convient est celle qui correspond à l’ensemble du cycle plutôt qu’à une liste de fonctions : contrôle de l’alimentation, pression du diaphragme, décharge, lavage des toiles et comment le gâteau quitte le bâtiment. Les conditions du lisier, le fonctionnement par lots ou en continu, le temps de cycle et la dotation en personnel décident où cet investissement est réellement rentable. Avant que la limite ne soit fixée, le système de contrôle doit prouver qu’il peut fonctionner sans surveillance, et la proposition doit définir cette limite — jusqu’à la structure de la presse qui lui correspond — avant que deux offres puissent être comparées.
Que doit couvrir la portée d’automatisation dans un cycle complet ?
Contrôle de l’alimentation, surveillance des filtrats et séquençage des pompes à pression
Un cycle commence par l’alimentation. La bouillie remplit chaque chambre de filtration, le filtrat passe à travers la toile filtrante et le gâteau de filtration commence à se former. Le pressage du diaphragme suit, avec de l’eau à haute pression entrant au-dessus du diaphragme pour presser le gâteau et libérer plus de liquide ; la seconde pression répète cette action après le lavage du gâteau, et le séchage à l’air pousse de l’air à travers la chambre avant la décharge. Un filtre à presse automatisé doit exécuter cet ordre sans sauter d’étape, et le maintenir lorsque l’alimentation s’épaissit.
Décharge, lavage des toiles et transfert du gâteau
La décharge est l’étape que les acheteurs sous-estiment. Les plaques de filtre s’ouvrent, la toile circule et le gâteau de filtre tombe de chaque côté de la presse. Un cycle qui se décharge proprement avec un opérateur qui surveille se comporte différemment lorsqu’il se répète sans surveillance, car un gâteau collant ou fissuré reste sur la toile et le prochain lot commence avec une partie du précédent encore dans la chambre. Le lavage des deux côtés de la toile filtrante garde le milieu ouvert, et le transfert du gâteau décide si l’automatisation s’arrête à la presse ou se poursuit vers le convoyeur.
Quelles étapes nécessitent encore un opérateur
Les décisions manuelles restent généralement là où c’est le lisier plutôt que la machine qui décide : le premier cycle après un changement d’alimentation, un lot qui arrive avec du gravier visible, ou une décharge qui doit être jugée à l’œil. Nommer ces points transforme l’opérateur en partie intégrante du concept de fonctionnement plutôt qu’en support pour un système de contrôle qui ne peut pas voir le gâteau.
Quelles conditions de service déterminent le niveau d’automatisation approprié ?
Teneur en solides d’alimentation et sa variation
Un flux constant à 35 % et une alimentation oscillant entre 25 et 45 % en une seule équipe ne correspondent pas au même service. Le second modifie le temps de cycle, la pression de pression et la charge de filtrat d’un lot à l’autre, et un temps de remplissage fixe soit surcharge les chambres soit les maintient à moitié vides. Là où l’épaississeur en amont maintient un débit stable, la presse fonctionne avec une recette fixe ; là où il fluctue, le point de fin de remplissage vient du débit de filtrat ou de la pression de la chambre, et la capacité de la presse suit le service plutôt qu’un chiffre nominal.
Fonctionnement par lots ou production continue
Les tâches en lot et en continu tirent l’automatisation dans des directions différentes. Une usine par lots veut de la répétabilité par cycle : le même gâteau, le même temps de cycle, la même qualité de filtrat. Une ligne continue veut que la presse reste synchronisée avec l’équipement environnant, pour que la décharge ne bloque pas le convoyeur.
Objectif de temps de cycle par rapport à la main-d’œuvre disponible
Le temps de cycle relie la machine à l’équipe. Quarante minutes de temps de presse avec six minutes d’attention à la décharge et au lavage des toiles signifient que trente cycles par quart demandent environ trois heures de temps opérateur, plus qu’une petite équipe ne peut fournir parmi d’autres tâches. Ces calculs déterminent si l’automatisation complète est une option réelle, car la demande d’attention plutôt que la technologie de presse est généralement le facteur limitant dans le fonctionnement des filtres à presse.
Objectif d’humidité du gâteau et manipulation en aval
Les presses alimentant un séchoir tolèrent un gâteau humide, tandis que les presses alimentant un camion, une pile ou une décharge nécessitent un gâteau sec et homogène, ce qui rend la pression, le temps de pression et le séchage à l’air les variables qui doivent se répéter. La manipulation en aval appartient au même objectif, car le chargement du convoyeur et le pontage des trémies définissent des limites à la façon dont la décharge doit se comporter.
Où l’automatisation complète est-elle rentable, et où échoue-t-elle ?
Rentabilité : Tâches en lots avec présence limitée
L’automatisation complète se rentabilise le plus rapidement là où une presse effectue de nombreux cycles avec un petit équipage. Une usine d’hydrométallurgie avec une équipe de deux personnes, une presse cyclant toutes les vingt-cinq minutes et une décharge propre est le cas classique : l’automatisation élimine une tâche permanente et augmente le nombre de cycles par quart sans ajouter de personnel.
Complication : Boues qui obligent le cycle à s’adapter
Certaines boues refusent une recette fixe. Une alimentation contenant de l’argile, des fines ou du gypse avec une tendance à l’entartrage peut obstruer la toile, ralentir le pressage ou laisser un gâteau qui colle à la décharge, et le cycle qui fonctionnait la semaine dernière devient celui qui déborde cette semaine. La nécessité change alors, car le cycle a besoin d’un véritable point final tel que le débit de filtrat, la pression de pressage ou l’état de la toile au lieu de temps fixes.
Où cela échoue : Petites installations où une automatisation partielle suffit
Les fonctions et tâches irrégulières justifient rarement une automatisation complète. Cinq cycles par jour, une boue stable provenant d’un seul réacteur et un opérateur à portée de vue de la presse ne nécessitent pas que celle-ci prenne toutes les décisions, car la fermeture automatique, le déplacement des plaques et le contrôle de la pompe couvrent déjà le gros du travail à une fraction de la portée. La même logique s’applique à un filtre à membrane en fonction de campagne, où le temps manuel réside dans le changement plutôt que dans le cycle.
Qu’est-ce qui doit être confirmé avant de fonctionner sans surveillance ?
Interface de contrôle, autodiagnostic et couverture d’alarme
Le fonctionnement sans surveillance dépend de ce que le système de contrôle peut indiquer à l’usine. Une presse signalant uniquement en marche et arrêt laisse l’équipe dans le flou, tandis qu’une interface de contrôle avec autodiagnostic et système d’alarme indique la vanne qui ne s’est pas fermée, la chambre qui ne s’est pas remplie et le cycle qui a dépassé sa fenêtre. La couverture d’alarme doit également inclure les pannes banales : le débit de filtrat qui s’arrête, la pression de pressage qui ne monte pas, et la toile qui cesse de se mouvoir.
Préparation des instruments et vannes pour un cycle sans surveillance
Un cycle qui dépend du débit de filtrat nécessite un instrument qui reste propre dans le service de la boue ; l’un qui dépend de la pression de pressage a besoin d’un transmetteur du côté de l’eau ; et celui qui dépend du remplissage de la chambre nécessite un point final fiable plutôt qu’un minuteur. Les vannes sont tout aussi importantes, car les vannes d’isolement automatisées, de purge et de presse doivent se fermer contre les solides et la boue. Sans cette préparation, le fonctionnement de la presse à filtre retombe sur le panneau.
Accès pour maintenance et remplacement de la toile
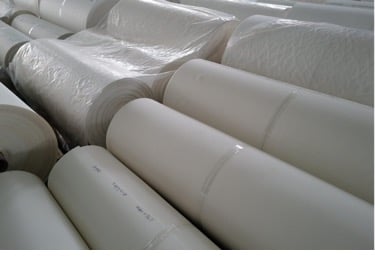
Une presse qui fonctionne sans surveillance doit toujours être entretenue par des personnes, et l’accès au paquet de plaques, au collecteur de pressage et aux barres de lavage détermine combien de temps un arrêt planifié prend. Le remplacement de la toile est la tâche la plus fréquente, donc le concept de maintenance doit couvrir comment la toile est identifiée, comment elle est commandée, et combien de temps le changement prend. NHD Filter Cloth Series couvre les toiles pour filtre presse vertical automatique, à bande, à feuilles, les toiles pour filtre presse à plaques et cadres, et les toiles pour filtre rotatif sous vide, et une routine d’entretien de filtre presse sensée suit l’état de la toile ainsi que le calendrier.
Que doivent définir le devis et la confirmation technique ?
Comment le devis doit indiquer les fonctions de contrôle incluses/exclues
Deux devis pour une presse entièrement automatique ne peuvent être comparés que lorsque les deux indiquent ce que fait le système de contrôle et ce qu’il ne fait pas. La liste devrait nommer les fonctions automatiques, y compris la fermeture, l’alimentation, la pression, le lavage et la décharge, et les fonctions qui restent manuelles, comme le premier cycle supervisé après un changement d’alimentation. Les exclusions comptent autant que les inclusions, car toute hypothèse selon laquelle l’usine fournit le contrôle de la pompe d’alimentation doit être visible dans le devis.
Temps de cycle, humidité du gâteau et base de garantie de capacité
Acheter l’automatisation signifie acheter un chiffre, donc ce chiffre doit figurer dans le devis. Le temps de cycle, l’humidité du gâteau, et la capacité doivent être indiqués sur une base définie : une plage de solides d’alimentation nommée, une température de boue nommée, et une séquence de cycle nommée, y compris si la seconde pression et le séchage à l’air font partie de chaque cycle. La capacité est le chiffre que les acheteurs vérifient en premier et le plus facile à déformer, car la capacité du filtre presse dépend du temps de cycle, du volume de la chambre et de la densité du gâteau.
Mise en service, formation, et support après-vente
La dernière partie du champ est celle qui maintient la presse automatique. La mise en service doit inclure un cycle aux conditions réelles d’alimentation plutôt qu’uniquement aux paramètres d’usine, et les opérateurs doivent savoir quelles alarmes ils peuvent réinitialiser et lesquelles nécessitent un ajustement. Le support après-vente décide combien de temps l’automatisation reste fiable, grâce à la disponibilité des vannes de rechange, à une voie de réponse claire pour les pannes de contrôle, et à un plan de maintenance de filtre presse convenu avec le devis.
Quel filtre presse NHD correspond au niveau d’automatisation requis ?
Qu’est-ce qui change entre les trois structures de presse
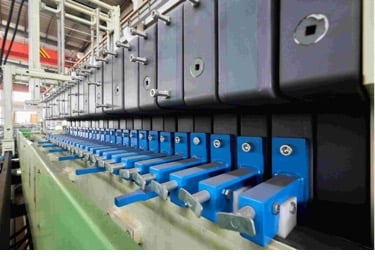
L’étendue de l’automatisation ne semble pas la même sur chaque structure de presse. La série de filtres presse automatiques couvre le filtre presse vertical automatique et le filtre presse super horizontal : le presse vertical se ferme en un seul paquet et se décharge sur un court parcours, tandis que le presse super horizontal fonctionne avec une force de fermeture plus élevée et un pack de plaques plus long pour les tâches de gâteau sec. Ce qui importe pour un acheteur est le temps que la presse met pour se décharger et quelle part du cycle se déroule sans surveillance.
Filtre à pression automatique vertical NHD
Le NHD Vertical Automatic Pressure Filter est le filtre presse vertical automatique de la série de filtres presse automatiques, développé pour une opération continue et un rendement élevé. Un degré élevé d’automatisation avec une interface de contrôle conviviale, un autodiagnostic et un système d’alarme soutenant le fonctionnement sans surveillance, le processus de lavage pouvant être ajouté selon les besoins, et une structure compacte gardant la superficie couverte petite.
Filtre presse à plaques horizontal super pression NHD
Là où une tâche nécessite une force de fermeture plus élevée et un plus long paquet de plaques, le NHD Super Pressure Horizontal Plate Filter Press porte la pression plus loin et convient aux objectifs de gâteau sec sur les boues chimiques et minières. L’arrangement horizontal garde le paquet de plaques accessible pour le travail des toiles et pour les inspections des plaques. Le choix entre les deux structures suit l’objectif d’humidité du gâteau, le temps de cycle, et l’espace disponible.
Série de Toiles de Filtration NHD
La toile est la partie de la presse qui touche la boue, et elle décide combien de temps le cycle automatique reste répétable. NHD Filter Cloth Series couvre le voile de filtre rotatif, les toiles de filtre à bande, de filtre à feuilles, de filtre presse à plaques et cadres, et de filtre presse vertical automatique, donc un remplacement est spécifié suit la presse et le service plutôt qu’être appareillé par taille seulement. Une toile qui s’obstrue tôt transforme chaque cycle automatique en intervention manuelle.
Conclusion
L’automatisation vaut la peine d’être achetée là où le cycle se répète, où l’alimentation peut être séquencée, et où personne ne peut se tenir près de la presse entre les lots. Là où le lisier varie entre les lots, le gâteau doit être jugé lors de la décharge, ou l’usine n’effectue que quelques cycles par jour, une presse partiellement automatisée avec un point de décision manuel clair maintient généralement mieux son temps de cycle qu’une entièrement automatique que l’équipe contourne. Ce qui fait la différence, c’est que le champ soit consigné par écrit : quelles fonctions sont automatiques, quels instruments, vannes et panneaux sont inclus dans la fourniture, quel temps de cycle et quelle humidité de gâteau le fournisseur s’engage, et qui commissionne et soutient le système de contrôle. NHD construit des filtres presse automatiques pour ces tâches de déshydratation et peut revoir la base de la boue, le cycle, et la portée d’automatisation requise avec l’équipe projet. Contactez l’équipe par sales@chinanhd.com ou sur WhatsApp +86 136 6732 4277.
FAQs
Q1 : Quelles parties du cycle du filtre presse l’automatisation devrait-elle contrôler ?
R1 : Au minimum, le séquençage de l’alimentation, la surveillance des filtrats, l’ouverture et la fermeture des plaques, la décharge du gâteau et le lavage des toiles. La pression et le séchage à l’air appartiennent à la séquence automatique lorsque l’objectif d’humidité du gâteau doit se répéter de cycle en cycle. Les étapes laissées manuelles sont généralement le premier cycle supervisé après un changement d’alimentation et tout gâteau qui doit être jugé lors de la décharge.
Q2 : Quand un filtre presse partiellement automatisé est-il le meilleur choix ?
R2 : Lorsque l’usine effectue peu de cycles par jour, que l’alimentation est stable ou qu’un opérateur travaille déjà à côté de la presse. La fermeture automatique, le déplacement des plaques et le contrôle de la pompe couvrent les gros travaux, tandis que le contrôle total de la recette ajoute des coûts sans supprimer une tâche. Un filtre presse à membrane sur une tâche de campagne tombe souvent dans ce groupe.
Q3 : Que doit définir un devis pour un filtre presse automatisé ?
R3 : Les fonctions de contrôle incluses et exclues, les instruments et vannes inclus dans la fourniture, le temps de cycle, l’humidité du gâteau et la base de garantie de capacité, ainsi que l’étendue de la mise en service et du support. Sans ces éléments, une offre de filtre presse automatisé ne peut être comparée à une autre sur des bases techniques.