
15 septembre 2026. Winnipeg. Le Manitoba a annoncé qu’il triplerait sa production de minéraux critiques. La base n’est pas petite : les mines provinciales ont produit en moyenne 78 742 tonnes de minéraux critiques par an au cours des six dernières années. Le plan vise à atteindre cet objectif grâce à des autorisations environnementales accélérées pour les projets avancés qualifiés, à des connexions plus rapides avec Manitoba Hydro pour les mines, et à de nouveaux financements pour le Port de Churchill et son corridor d’approvisionnement.
Les permis et les lignes électriques aident un projet à démarrer. Ils ne déplacent pas la boue. Les expansions dépassent discrètement leurs épaississeurs. Le plan de tonnage augmente, l’usine alimente plus de boue, et les premiers avertissements restent petits — un niveau de lit qui augmente, un écoulement qui ne maintient pas sa densité, de l’eau de traitement soudainement demandée deux fois. Lorsque le circuit se plaint à haute voix, l’épaississeur est déjà le goulot d’étranglement depuis des semaines. La capacité est vérifiée dans l’ordre où l’usine la ressent : ce qui arrive, ce qui quitte le fond, quelle qualité sort du dessus.
Commencez par calculer les solides et l’eau arrivant à l’épaississeur
La charge de solides secs fixe le devoir de masse
Commencez avec les solides secs. Tonnes par heure, tonnes par jour — dans le cas de l’extension. Les moyennes actuelles décrivent l’usine existante. Le cas d’extension décrit l’usine en cours de conception. Intégrez les heures de fonctionnement, le calendrier de montée en puissance et la plage d’alimentation que le circuit doit ingérer lors de ses mauvais jours ainsi que ses bons jours.
Le tonnage de minerai à la porte de la mine est un gros titre. L’épaississeur ne le voit jamais. Il voit les solides que le circuit en amont délivre réellement, à la concentration à laquelle ils arrivent réellement.
Cette charge décide de la quantité de matériau qui doit se déposer, se comprimer et quitter par le sous-écoulement. Cela se déplace également pendant que personne ne surveille. Un changement dans le mélange de minerai ou la récupération en amont modifie la concentration des solides et le comportement de décantation alors que le tonnage de la mine reste parfaitement stable. Concevez contre le flux. Les gros titres n’aplanissent rien.
La charge hydraulique fixe le devoir de liquide
Ensuite, l’eau. Le flux de boue plus tout ce qui s’y ajoute — eau de dilution, ajouts de processus, flux de recyclage se rapportant à la même alimentation.
La concentration cause ici des dommages silencieux. Fixez les solides secs à 200 tonnes par heure. À 20 % de solides en poids, l’épaississeur reçoit environ 1 000 tonnes de boue par heure, dont 800 d’eau. À 30 % de solides, les mêmes 200 tonnes arrivent dans environ 667 tonnes de boue, dont 467 d’eau. Même plan de mine. Même objectif de produit. Le cas dilué donne au conteneur un tiers de liquide en plus à déposer et clarifier, chaque heure où il fonctionne.
Deux projets avec une production de solides secs identique confèrent aux épaississeurs des performances hydrauliques très différentes pour cette même raison. Le conteneur et le système de trop-plein doivent tous deux traiter le volume créé par la concentration.
Séparez les pics des moyennes pendant que vous y êtes. Les moyennes cachent la poussée lorsque l’alimentation augmente ou que la dilution varie, et les épaississeurs échouent à des pics. Un circuit qui dilue avant l’épaississeur à chaque démarrage crée un pic hydraulique sur un calendrier. Le conteneur le rencontre que le design l’ait prévu ou non.
Expansion progressive? Effectuez les calculs phase par phase. La machine sert la séquence de charges que l’usine exécutera réellement, dans l’ordre qu’elle les exécutera.
Ensuite, définissez l’exigence de sous-écoulement
La décharge doit convenir à l’étape suivante du processus
C’est seulement lorsque les deux charges sont en main que la cible du sous-écoulement prend tout son sens. La concentration nécessaire à l’étape suivante dépend de cette étape : une alimentation en filtration, un circuit de lixiviation, le transport des résidus, un système de pâte. Chacun requiert un sous-écoulement différent. Chacun tolère une quantité différente de dérive. Une usine de filtration pardonne les fluctuations de densité qu’un système de pâte ne peut pas. Un circuit de lixiviation compte l’eau arrivant avec les solides comme partie de son équilibre de réactifs. L’exigence découle du processus. Emprunter une cible à une usine qui traite un minerai différent dans un circuit différent, c’est avoir importé la réponse de quelqu’un d’autre.
Suivez également le liquide qui part avec les solides. Un sous-écoulement plus dense envoie moins d’eau en avant — l’équilibre hydrique le salue. Cela charge également le racleur et l’entraînement davantage à mesure que le lit s’approfondit. La cible choisie doit se situer à l’intérieur de ce que permet réellement la boue. Le comportement de dépôt et de compression en décide. Un comportement incertain est résolu par des essais en laboratoire ou en pilote. Une valeur de catalogue ne répond à aucune des questions.
Un exemple de produit montre à quel point une cible peut être spécifique. Notre épaississeur DeepCone a été développé pour la séparation et le lavage de la boue rouge d’alumine. Ses chiffres publiés pour ce devoir : solides de sous-écoulement de 460–530 g/L, solides du trop-plein du lavage final à ou en dessous de 0,2 g/L, alcalinité du sous-écoulement à ou en dessous de 5 kg/t. Ces chiffres appartiennent à la boue rouge dans un circuit de lavage. Les citer dans une conception de concentrateur au Manitoba, c’est commettre une erreur de catégorie. Une cible de sous-écoulement est une propriété d’un matériau et d’un processus. Jamais d’une machine.
Inclure le couple comme signal de fonctionnement changeant
La densité de sous-écoulement et la profondeur du lit aboutissent sur l’entraînement du racleur en tant que couple. L’entraînement supporte la charge lors du pire jour de la vie du lit, pas le premier.
Sur notre épaississeur à haut débit, les données de couple s’écoulent vers le centre de contrôle en temps réel. Le racleur clarificateur automatique surveille en continu le couple du racleur — alarme ou arrêt protecteur lorsque la résistance devient anormale. Surcharge, déformation du racleur, arrêts non planifiés : les défaillances que cette surveillance existe pour prévenir.
Un signal s’avère utile lorsque l’équipe le lit par rapport au processus. Un couple qui augmente avec un lit qui s’approfondit indique une chose — regardez le retrait. La même hausse lors d’une poussée d’alimentation en dit une autre — regardez en amont. Connecter la tendance au taux d’alimentation, au retrait et au comportement du lit fait du nombre un outil de fonctionnement. Les déclenchements de protection sont la dernière ligne de défense. L’équilibre massique est le premier.
Enfin, confirmez la qualité du trop-plein et la réutilisation de l’eau
Clarifiez la quantité de trop-plein que l’usine peut retourner
Le surplus devient de l’eau récupérée uniquement lorsque sa destination l’accepte. Un flux retournant au broyage ou à la lixiviation impose des limites — solides en suspension généralement, parfois chimie dissoute. Le réseau hydropuissant basé sur le Manitoba lie de près la planification de l’eau et de l’énergie dans ces projets, et l’expansion peut demander plus d’eau retournée que le circuit actuel ne le fournit. Un circuit de broyage accepte souvent une eau plus sale qu’une alimentation en lixiviation. La limite appartient à la destination, pas à l’épaississeur.
Définissez deux choses ensemble : le flux dont les points de réutilisation ont besoin et la qualité qu’ils peuvent accepter. Ce couple constitue le devoir de séparation, en termes propres à l’usine. Mesurez le débit de débordement et les solides en le considérant également comme un couple. La demande de réutilisation augmente tandis que la chimie d’alimentation change, déplaçant l’équilibre hydrique à ses deux extrémités. Traitez le débordement comme un sous-produit non qualifié et vous avez dimensionné l’épaississeur pour une usine qui n’existe plus.
Connectez la surveillance au système de contrôle
La gamme d’épaississeurs NHD s’intègre au système de contrôle distribué de l’usine (DCS) — surveillance complète du processus, contrôle automatique. Des capteurs ultrasoniques lisent le niveau de la boue et la teneur en solides en temps réel. Avec le couple et le flux d’alimentation, les signaux décrivent la tâche entière telle qu’elle se déroule : ce qui arrive, ce qui se dépose, ce qui part par le fond.
Donnez à chaque signal une réponse avant le démarrage. Tendance du niveau : vérifiez l’alimentation par rapport au retrait. Lecture des solides qui dérive : ajustez le sous-écoulement. Couple qui grimpe au-delà de sa bande : la réponse sur laquelle l’équipe s’est mise d’accord à l’avance, pas une inventée à 3 heures du matin. Une surveillance sur laquelle personne n’agit est de la décoration.
Vérifiez l’expansion dans la même séquence que l’usine fonctionnera
Reconcilez les trois missions avant de choisir le diamètre
L’ordre est la méthode. Solides secs et charge hydraulique d’abord — ils définissent ce qui entre. Sous-écoulement ensuite — ce qui quitte par le fond, à quelle densité. Qualité du trop-plein en dernier — ce que l’usine récupère. Changez l’un et les trois autres doivent être revérifiés. Un design qui convient aux solides mais échoue sur l’eau limite encore la production. Il le fait simplement plus tard, à un coût plus élevé.
Appliquez la même base sur l’usine actuelle, chaque phase d’expansion et le cas final, conditions normales et de pointe côte à côte. Le diamètre résulte de ce travail. Choisi en premier, c’est une hypothèse portant un casque de chantier.
Adapter l’étendue mécanique et de contrôle au processus
Avec la tâche fixée, l’étendue mécanique suit : disposition de l’entraînement, roulement et lubrification, protection du racleur, instrumentation, intégration du contrôle. Sur la machine à haut débit, nous utilisons un entraînement multipoint avec un roulement à rotation lourde et une lubrification par bain d’huile — la charge est soutenue et le roulement vit à l’intérieur de celle-ci. Le champ d’écoulement du réservoir est conçu avec une simulation tridimensionnelle ADV et le logiciel de dynamique des fluides Fluent. La distribution des flux est conçue avant même que l’acier ne soit coupé.
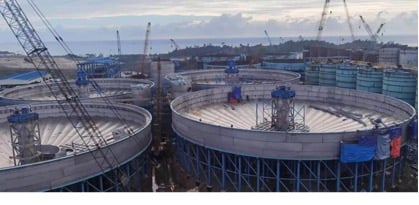
La base installée montre l’échelle dans le même service. Pour le projet de nickel-cobalt de Lygend en Indonésie, nous avons installé trois épaississeurs CCD — Φ32 m, Φ36 m, Φ42 m. Le site est situé sur la ceinture de feu du Pacifique, donc les réservoirs ont été installés en inox duplex au lieu d’une conception en acier au carbone et briques de caoutchouc. La structure est restée solide, les travaux civils ont été réduits, et le client a atteint ses cibles de production de la phase 1 malgré une construction retardée par la pandémie. En Papouasie-Nouvelle-Guinée, les épaississeurs NHD incluent des unités CCD Φ36 m en service de nickel-cobalt, à l’opération Ramu qui est devenue le premier projet de nickel latéritique construit rapidement et mis en pleine production avec la capacité prévue et réelle alignées. La gamme atteint des unités Φ55 m en Indonésie et une unité Φ45 m sur du cuivre-cobalt en RDC.
Calibrez la machine à partir du devoir calculé. Gardez les utilitaires dans la même conversation. La province peut accélérer les connexions hydrauliques jusqu’à la ligne de clôture. Les sous-stations et les charges d’équipement à l’intérieur de la clôture restent de l’arithmétique propre du projet.
Conclusion
Les permis accélérés du Manitoba lanceront plus de projets que ses usines de traitement ne sont prêtes à accueillir, si le dimensionnement traîne derrière les formalités administratives. L’épaississeur est l’endroit où ce retard se manifeste en premier et pardonne le moins : un conteneur choisi sur la base de moyennes atteint son premier vrai pic de production, en public, avec le programme de montée en puissance qui l’observe. Les projets qui tiendront leur rythme seront ceux qui auront effectué leurs calculs dans l’ordre de l’usine tandis que la conception pouvait encore changer à moindre coût — charges entrantes, sous-écoulement sortant, eau de retour.
Ce calcul est le bon point de départ pour une conversation sur la dimension avec NHD. Apportez la base d’expansion — charge de solides secs, gamme de concentrations d’alimentation, le sous-écoulement dont l’étape suivante a besoin, la qualité de réutilisation exigée par le trop-plein — par e-mail à sales@chinanhd.com, et la discussion commencera à partir des chiffres de votre usine plutôt qu’un diamètre de catalogue. Des questions plus courtes, ou une tâche qui prend encore forme, vont sur WhatsApp à +86 136 6732 4277.
FAQ
Q1 : Que faut-il calculer d’abord lors de l’extension de la capacité de l’épaississeur ?
A1 : Les deux charges entrantes — solides secs par heure et par jour, et flux hydraulique avec tous ses ajoutés et recyclés. Ils définissent les missions de masse et de liquide. À 200 tonnes par heure de solides secs, l’écart entre une alimentation à 20 et 30 % de solides est d’environ 333 tonnes par heure de liquide supplémentaire, donc la seule hypothèse de concentration peut redimensionner le conteneur. Les cibles de sous-écoulement et la qualité du trop-plein viennent après, définies par rapport à ces chiffres.
Q2 : 460–530 g/L est-il un objectif universel pour le sous-écoulement d’un épaississeur ?
A2 : Non. C’est le chiffre publié pour le DeepCone dans la séparation et le lavage de la boue rouge d’alumine, voisin de solides de trop-plein à ou en dessous de 0,2 g/L. Un concentrateur de sulfures au Manitoba alimentant des filtres ou des résidus commence à partir de ses propres travaux de banc. Minéral différent, processus différent, cible différente.
Q3 : Que disent aux opérateurs les mesures de couple et les mesures ultrasoniques ?
A3 : Le couple montre la charge mécanique que le lit sédimenté exerce sur l’entraînement du racleur. Un couple en hausse avertit d’une surcharge avant que les protections ne se déclenchent. Les capteurs ultrasoniques rapportent le niveau de boue et la teneur en solides au fur et à mesure que le circuit fonctionne. Un couple qui grimpe avec un lit qui s’approfondit indique un problème de retrait ; un couple qui monte lors d’une poussée d’alimentation pointe en amont. Ensemble, les signaux montrent si l’épaississeur suit le rythme de l’expansion — ou s’il est discrètement à la traîne.