
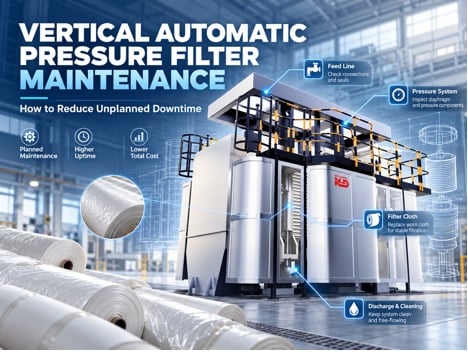
Les interruptions imprévues sur un filtre presse automatique vertical ne commencent rarement par une seule pièce défaillante. Une tuyauterie de chargement non rincée après un changement dans les solides d’alimentation peut se boucher avant le début du prochain cycle. Un joint de diaphragme qui fuit sous la pression de la compression vole des minutes à chaque cycle. Au fur et à mesure que la toile du filtre s’obstrue progressivement, la durée du cycle s’allonge jusqu’à ce que l’équipe ne puisse plus atteindre son objectif de tonnage. Deux minutes ici, trois là, une tuyauterie bouchée en début de quart — le total du quart s’accumule.
Un filtre presse automatique vertical fonctionne en un cycle complet : alimentation, compression, déchargement du gâteau, lavage des toiles et transport du gâteau. Un programme de maintenance du filtre presse doit être construit autour de ce cycle plutôt que copié d’un tableau d’intervalles génériques. Lorsque l’alimentation passe d’une boue de phosphogypse à haute teneur en solides à de fines résidus, tout le programme doit être réajusté. Le plan est reconstruit chaque fois que la teneur en solides de l’alimentation change, même de quelques points ; un plan copié de l’alimentation d’une autre usine ne tient rarement ici.
Le Cycle Complet et Comment Il Définit la Maintenance
Alimentation, Compression, Déchargement, Lavage de la Toile et Transport du Gâteau comme Un Seul Cycle
La boue entre par la pompe d’alimentation. Le diaphragme compresse ensuite. Un lavage passe là où c’est nécessaire. L’air sèche ensuite le gâteau et le cadre s’ouvre. Le gâteau tombe. Cet ordre appartient au presse. Une unité évaluée à 1,6 MPa le maintient. Les problèmes commencent dans l’ordre lui-même. Une face de joint sur le diaphragme s’use à mesure que les cycles s’accumulent. La compression finit tôt, et le gâteau quitte la chambre plus humide que ce que la tâche permet. La phase de séchage s’étend pour combler l’écart. Une ligne d’air de déchargement peut se boucher à un orifice. La phase de séchage dépasse sa fenêtre. Tout le cycle s’allonge avec elle. Perdez des minutes à une étape, et l’étape suivante en souffre. Alors le plan s’aligne chaîne par chaîne, étape par étape. Aucune étape n’est vérifiée isolément.
Temps d’Arrêt Planifié et Imprévu, Enregistré Séparément
Un changement de toile est prévu à l’avance. Une tuyauterie d’alimentation bouchée ne l’est pas. Ils tirent le planning dans des directions opposées, donc enregistrez-les dans des colonnes séparées. Le temps d’arrêt planifié va contre la production. L’équipe réserve la fenêtre, et un changement de toile de quatre-vingt-dix minutes un dimanche en est un exemple. Le presse s’arrête pour un nombre connu de minutes. Le temps d’arrêt imprévu tombe sur le quart sans préavis. C’est ce chiffre qui mange l’objectif de tonnage. Gardez les deux séparés dans le registre et l’équipe de maintenance peut voir quelle solution a réduit les minutes imprévues. Plus de contrôles ne signifie pas moins de minutes perdues. Seul le registre montre cette différence.
Dérive du Temps de Cycle : Ce que Coûtent les Minutes Supplémentaires par Quart
Lisez le temps de cycle moyen comme un indicateur. Une entrée de calendrier ne dit rien sur le fonctionnement du presse. Le mois dernier, ce presse a terminé un cycle en douze minutes. Ce mois-ci, il lui faut quatorze. Rien n’est cassé. Regardez trois causes. La toile s’est légèrement obstruée. L’alimentation est devenue plus fine. La compression prend plus de temps pour maintenir la pression. Lues séparément, aucune des trois n’est une urgence. Deux minutes supplémentaires par cycle s’additionnent au cours d’un quart, et c’est une part fixe de capacité perdue. Au cours d’un mois, l’usine doit compenser ces minutes ailleurs. C’est le premier signal que le planning ne correspond plus à la machine.
Quels Problèmes de Ligne d’Alimentation Arrêtent un Presse Filtre Vertical ?
Contenu en Solides et Changements de Mélange de Particules
L’alimentation change en premier. C’est aussi le dernier élément que quelqu’un vérifie. Une boue de phosphogypse à haute teneur en solides et une charge de résidus fins ne se déplacent pas de la même manière. Laissez le mélange dériver entre les deux et la ligne se bouche, même après avoir fonctionné proprement la veille. Les particules grossières se déposent et font un arc au niveau de la crépine. Les fines passent le rinçage et s’accumulent là où il n’y a pas de sortie. Les sièges de vannes en sont un endroit, et les extrémités aveugles du collecteur de distribution en sont un autre. Effectuez des vérifications de l’alimentation autour de ce que le moulin envoie cette semaine, pas autour de l’alimentation de conception sur la fiche technique. Une semaine avec un contenu en résidus plus lourd peut boucher une ligne qui est restée des mois sans rinçage.
Pratique de Rinçage et Protection de la Crépine
Rincez au changement de solides et plus de l’alésage reste ouvert. Rincez sur une semaine fixe et moins le fait. Le rinçage suit l’alimentation. Le calendrier n’a rien à dire à ce sujet. Une crépine est placée devant le presse. Tout ce que le rinçage manque atterrit dessus. Mettez un élément de crépine sur l’étagère de rechange. Mettez son intervalle de changement dans le registre. Remplacez-le tôt et les débris ne passent jamais au-delà, dans la pompe d’alimentation ou la chambre. Une crépine sur le point de se boucher augmente également la pression de remplissage. La charge supplémentaire sur la pompe se traduit par une phase de remplissage plus longue, et cela apparaît avant que la crépine ne soit complètement bouchée.
Séquençage de la Pompe d’Alimentation et des Vannes par Rapport au Cycle
La pompe d’alimentation et les vannes de distribution fonctionnent selon l’horloge du cycle. Un siège de vanne usé modifie d’abord le temps de remplissage, et une pompe qui a perdu de la tête fait de même. Vérifiez le temps de remplissage par rapport au cycle. Vérifiez également le point de fermeture de la vanne. Deux questions le déterminent. La chambre se remplit-elle toujours dans le temps que le contrôle attend ? Les vannes se ferment-elles où elles devraient à la fin du remplissage ? Une étape de remplissage qui s’allonge devient des minutes supplémentaires par cycle. Le registre de la dérive du temps de cycle capture exactement cela. Une étape de remplissage qui passe de quatre à cinq minutes est la première ligne à signaler.
Hydrauliques, Plaques, et Joints de Diaphragme
Compression du Diaphragme : Usure par Cycle d’Eau Haute Pression
L’eau est poussée au-dessus du diaphragme à chaque cycle. Le caoutchouc se plie à chaque fois. Le pliage est normal pour le caoutchouc, et l’usure normale peut être mesurée au lieu d’être devinée. Surveillez ce que cela coûte de maintenir la compression. Un diaphragme qui s’est aminci ou a accumulé des traces nécessite plus de pression pour la même compression. Enregistrez la pression qui atteint l’humidité cible du gâteau à chaque cycle. Le chiffre monte, de 1,2 MPa à 1,45 MPa pour la même tâche. Le diaphragme vous dit qu’il est terminé. Réservez le changement à ce moment-là. Un remplacement planifié évite que le presse ne tombe dans la colonne imprévue.
Joints de Plaque et de Cadre et Libération Uniforme du Gâteau
Les deux moitiés du presse décident de la manière dont un gâteau se libère. Les plaques et les cadres ferment la chambre. Les joints retiennent la compression à l’intérieur. Deux défauts s’infiltrent lentement. Un joint fuit sous la pression de compression et évacue une partie de ce dont le gâteau a besoin. Une face de plaque devient hors carré et laisse le gâteau inégal sur la toile. Les deux s’annoncent de la même manière. Regardez le gâteau posé sur la toile après le déchargement. Un gâteau inégal est le premier indice visible qu’un joint ou une face a bougé. Sec sur les bords et humide au centre ? Cela nomme la face responsable.
Vérifications du Système d’Eau de Compression et Tendances de Pression de Filtration par Rapport à la Pression Évaluée
Une pompe est vérifiée pour l’usure. Le système d’eau de compression est vérifié par rapport à un objectif. Ce chiffre est de 1,6 MPa. Atteint-il toujours ce plafond aussi facilement qu’avant ? Surveillez la pression nécessaire pour maintenir la même humidité du gâteau. Quelques semaines plus tard, il indique 1,45 MPa là où il indiquait autrefois 1,2 MPa. Ensuite, l’une des trois choses a changé : l’alimentation, la toile ou le diaphragme. Lisez la pression de filtration par rapport au plafond évalué sur plusieurs semaines. Un seul cycle en dit peu. Lisez sur plusieurs semaines et la dérive est capturée alors qu’elle coûte des minutes par cycle, avant qu’elle ne coûte un arrêt.
Nettoyage et Remplacement des Toiles de Filtre
Rythme de Nettoyage : Lavage Alterné sur les Deux Surfaces de la Toile
Le lavage n’est pas une tâche qui se fait une seule fois. Le presse l’alterne sur les deux surfaces de la toile à l’intérieur du cycle normal. Le nettoyage s’inscrit dans le cycle déjà en cours à l’usine. Le cycle fixe le rythme. La maintenance ne fait que confirmer que le lavage fait son travail. L’eau de lavage atteint-elle les deux faces ? Le gâteau se détache-t-il proprement ensuite ? Une toile qui sortait propre commence à retenir le liquide. Vérifiez trois choses avant de toucher à la toile. Pression de l’eau de lavage. Angle. Température. Ne touchez pas à la toile tant que ces trois éléments ne sont pas corrects. Corriger l’étape de lavage coûte moins cher que de remplacer la toile. Une toile semble sale le plus souvent parce que l’eau de lavage a perdu sa pression.
Déclencheurs de Remplacement des Toiles de Filtre : Encrassement, Abrasion et Attaque Chimique
L’état décide du changement de toile, et trois conditions en appellent un. L’encrassement est lent. Le tissage se remplit. Le cycle s’allonge. L’usine remarque les minutes supplémentaires plutôt qu’une défaillance. L’abrasion use le tissage là où le gâteau frotte contre lui. Une toile qui ne faisait que ralentir finit par se déchirer. Le liquide attaque la toile chimiquement. Une toile qui semble encore en bon état peut être faible. Suivez la durée de vie de la toile par rapport aux tonnes filtrées. Les trois conditions deviennent alors un changement planifié au lieu d’une supposition, et le suivi montre laquelle entraîne le remplacement. Sur des résidus fins, l’encrassement le motive généralement. Sur une alimentation abrasive de phosphogypse, l’abrasion prend le relais.
Achat de la Toile par Fonction
La toile est achetée pour la fonction qu’elle doit remplir. La presse dans laquelle elle se trouve vient en second. La série de toiles de filtre NHD passe du tissage à la stabilisation par la chaleur, au calandrage et à l’inspection, et le même fabricant fournit des toiles pour les filtres presses déjà présents sur l’usine. Le comportement de libération peut rester comparable sur les unités d’un même site. L’équipe de maintenance lit alors un changement de toile sur une presse et sait à quoi s’attendre sur les autres. Un tableau d’intervalles génériques ne vous donnera jamais cela.
Pression de Filtration, Temps de Cycle et Réajustement
Tendances de Pression au Plafond de 1,6 MPa
Le filtre presse automatique vertical NHD fonctionne jusqu’à 1,6 MPa et peut maintenir une humidité du gâteau à 10 pour cent ou moins dans des conditions appropriées. Ce plafond est réel, et chaque lecture de pression est lue par rapport à celui-ci. L’équipe de maintenance ne cherche pas le gâteau le plus sec que la machine puisse produire. Elle surveille deux choses. La compression atteint-elle encore la pression nécessaire pour la tâche ? Le temps de cycle est-il maintenu ? Une humidité du gâteau qui nécessite plus de pression est un rapport du presse. Le changement se situe dans l’alimentation, la toile ou la compression.
Réajustement du Programme Après un Changement d’Alimentation
Un changement d’alimentation signifie un nouveau programme. Les fines résidus obstruent les toiles plus rapidement que le phosphogypse à haute teneur en solides, et elles retiennent plus d’eau dans le gâteau. Trois choses suivent. L’intervalle de changement de toile se raccourcit. Les étapes de compression et de séchage doivent être examinées de plus près. La pression de filtration est lue par rapport au plafond évalué plus souvent. Les fenêtres de temps d’arrêt planifié évoluent avec l’alimentation, car une toile qui doit être changée plus tôt ne peut pas conserver l’ancienne date de remplacement. Commencez à partir de l’alimentation que l’usine utilise actuellement. Les tendances fixent le rythme à partir de là.
Pièces de Rechange, Support Après-Vente et Avantage du Presse Vertical
Que Garder dans l’Usine : Joints, Diaphragmes, et Toile
Peu de pièces s’usent. Cela garde la liste des pièces de rechange courte. Joints de plaque et de cadre, le diaphragme et la toile. S’épuiser de l’un des trois et un changement planifié devient un arrêt non planifié. Stockez chacun pour couvrir l’intervalle que le registre indique qu’il utilisera. Pas pour une année. Pas pour une semaine. Un élément de crépine y a également sa place. Il se situe en première ligne, avant le presse. C’est aussi la pièce la moins chère sur l’étagère.
Mise en Service et Support Après-Vente
Un plan reste adapté à la machine uniquement lorsqu’un propriétaire détient les deux après que le presse a commencé à fonctionner. Celui qui met en service le presse conserve le contact après-vente. NHD Nos Services comprend l’installation d’équipements, la mise en service de systèmes et le support opérationnel après la livraison. Cela garde le plan de maintenance et l’intention de conception ensemble. Les personnes qui ont construit le planning de ce presse sont celles que l’usine appelle lorsque l’alimentation change et que le planning doit être réexaminé.
Le Contraste de Maintenance : Presse Automatique Verticale vs Presse à Plaques en Lot
Prenez un presse à plaques en lot, tel que le Super Presse à Plaques Horizontale à Haute Pression NHD. Il comprime et sèche en une seule course fermée. Il gagne sa place là où le gâteau le plus profond compte plus que la longueur du cycle. Le presse automatique vertical prend l’autre avantage. Il exécute le cycle complet de manière continue et automatique. Le déchargement du gâteau se fait sans ouvrir les plaques à la main. Plus de capacité est obtenue par mètre carré de toile. Une usine qui compte les temps d’arrêt non planifiés en tonnage perdu veut que ce cycle fonctionne en continu. Le plan de maintenance est construit pour le protéger, et le presse en lot est le contraste qui montre pourquoi.
Conclusion
Un plan de maintenance pour un filtre presse automatique vertical fonctionne lorsqu’il suit le cycle réel — alimentation, compression, déchargement, lavage des toiles, transport du gâteau — et lorsqu’on consigne séparément les temps d’arrêt planifiés et imprévus, afin que le programme puisse être réajusté en fonction de l’alimentation actuelle plutôt que d’un tableau générique. Le filtre presse automatique vertical NHD exécute ce cycle complet automatiquement jusqu’à 1,6 MPa, avec un lavage alterné des toiles sur deux faces et un déchargement automatique du gâteau, et la même équipe qui met en service le presse gère les pièces de rechange et l’interface après-vente. Pour la base d’alimentation actuelle, les données de cycle et la durée de vie des toiles, écrivez à sales@chinanhd.com ou contactez l’équipe sur WhatsApp +86 136 6732 4277.
FAQ
Q1: À quelle fréquence la toile de filtre sur un filtre presse automatique vertical doit-elle être lavée et remplacée ?
A1: La toile est lavée à chaque cycle. Le presse alterne le lavage sur les deux surfaces à l’intérieur de la boucle normale. Le nettoyage fonctionne en continu, et l’usine n’arrête jamais le presse uniquement pour nettoyer la toile. Le remplacement dépend de l’état. L’encrassement allonge le cycle. L’abrasion amincit le tissage. L’attaque chimique provient du liquide. Suiviez la durée de vie de la toile par rapport aux tonnes filtrées. Remplacez la toile lorsque le relâchement ralentit ou que le temps de cycle s’allonge.
Q2: Quels éléments de maintenance réduisent le plus les temps d’arrêt imprévus ?
A2: La protection de la ligne d’alimentation et la toile. Rincez la ligne d’alimentation après un changement de solides et installez la crépine appropriée. Cela empêche la plupart des arrêts fréquents. Une toile achetée et suivie par fonction évite le genre lent. Les contrôles de l’eau de compression permettent au presse d’atteindre sa pression nominale. Enregistrez les temps d’arrêt planifiés et imprévus dans des colonnes distinctes et tout devient visible. Sans la séparation, cela arrive une fois par mois, comme une surprise.
Q3: Comment le programme de maintenance doit-il changer lorsque l’alimentation passe de haute teneur en solides de phosphogypse à des résidus fins ?
A3: Réajustez-le autour de la nouvelle alimentation. Les résidus fins obstruent plus rapidement la toile et retiennent plus d’eau dans le gâteau. Trois changements suivent. L’intervalle de changement de toile se raccourcit. Les étapes de compression et de séchage sont examinées de plus près. La pression de filtration est lue plus souvent par rapport au plafond évalué. Les fenêtres de temps d’arrêt planifié évoluent avec l’alimentation, car une toile à changer plus tôt ne peut pas conserver l’ancienne date de remplacement. Commencez le programme à partir de l’alimentation que l’usine utilise actuellement, et laissez l’ancien derrière.