
FGD吸收塔的定价通常为塔壳加内衬和喷淋层的组合,而这简单的表述掩盖了决定设备是否可靠的各种条件:高硫气体、温度波动、腐蚀性和磨损性浆液、洗涤循环以及气体路径上的液体分布。即使在数据表上看起来合适的内衬材料,如果焊接细节、接口或喷淋循环与实际工作情况不匹配,仍可能失效。因此,在规格说明阶段应确保腐蚀保护、气液接触和提供可靠报价所需的信息密切相关。
哪些操作条件会导致传统FRP或橡胶内衬在FGD吸收塔中失效?
烟气流量、SO2负荷和温度
在烟气脱硫系统的入口,SO2浓度和气体温度是最高的。随着气体在塔内攀升并遇到循环浆液,这两者都会下降,因此单个吸收塔可以同时运行在热的、干燥的入口,饱和的中间,以及凉爽的、湿润的出口。这样的梯度,而不是平均条件,决定了内衬的表现。
流速是另一个变量。更高的气体速度会把更多的液滴带到塔壁以及更高的壳体,从而扩大湿润区域并锐化喷雾不再覆盖的边界。在负载较轻的SO2洗涤器中看起来温和的条件在一个大部分时间以高硫负载运行的单元中可以成为失效的驱动因素。
浆液化学、氯化物和固体
工作的液体方面同气体方面一样重要。试剂的化学组成、pH值漂移、氧化空气以及在闭环水中累积的氯化物都会作用在同一表面上。氯化物是导致一种内衬在一个工厂表现良好却在另一个工厂失效的最常见原因。补给水质量或排放实践的变化往往足以将钢材推入点蚀状态。
固体对同一表面施加机械负荷。石膏晶体和未反应的石灰石会磨损板材,并且同一个保持表面湿润的浆液膜会将颗粒带入裂缝和焊缝边缘。固体沉积在死角或内部支撑下方,侵蚀和攻击性化学品往往聚集在检查员最难以触及的地方。
湿-干循环、腐蚀和剥离
入口区经历最严重的湿-干循环。热的、干燥的气体遇到第一个喷淋幕,立板后的表面可能在短距离或适度负荷变化下在酸性冷凝和全面清洗之间摆动。橡胶和FRP内衬在稳定环境中比在循环环境中表现更好,这就是为什么入口区通常是首先出现损坏的地方。
这两种材料的可靠性也依赖于与钢壳的连续结合。当热循环、起泡或裂缝破坏这种结合时,腐蚀在内衬后面发生,处于视野之外。到损坏从塔内显示出来时,通常修复区域已经比最初的缺陷大得多。
生命周期成本和维护访问
通常是使用寿命决定了对比。比如一个运行石灰石-石膏湿法脱硫工艺的电厂。塔壳是碳钢,本身不耐腐蚀,所以通常的答案是粘合在钢上的橡胶内衬。在湿工况中,这种橡胶在大约两年内失效。修复并不是打补丁:塔将停止维护,旧内衬被剥离,表面重新铺设,这是一项需要一两个月时间的工作。
长期来说,合金内衬避免了反复的停机和修复区域在下一次计划停机前再度失效的可能性。
合金内衬材料应如何与吸收塔匹配?
何时使用1.4529合金内衬
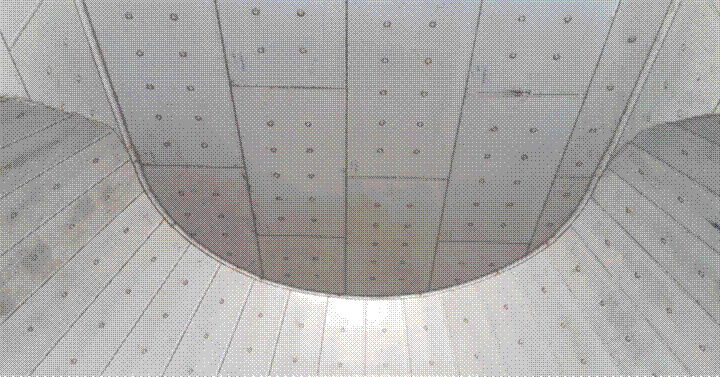
1.4529是一种超级奥氏体不锈钢,合金中加入了钼和氮。这种化学成分使其对氯化物点蚀和缝隙腐蚀的抵抗力远超316L和904L等用于更温和化学环境的等级。它以板材形式到达现场,并焊接到壳体上,适用于长时间、连续运行的塔壁区域,在那里浆液膜保持稳定,氯化物在一个定义的范围内。
何时使用Hastelloy C-276
C-276是一种镍-钼-铬合金。它适用于任务最严峻的区域:气体入口、湿干服务交替的带状区域、沉积物下的区域,以及任何高氯化物低pH值区域。在这些地方,超级奥氏体等级对点蚀和缝隙攻击的余地太小。
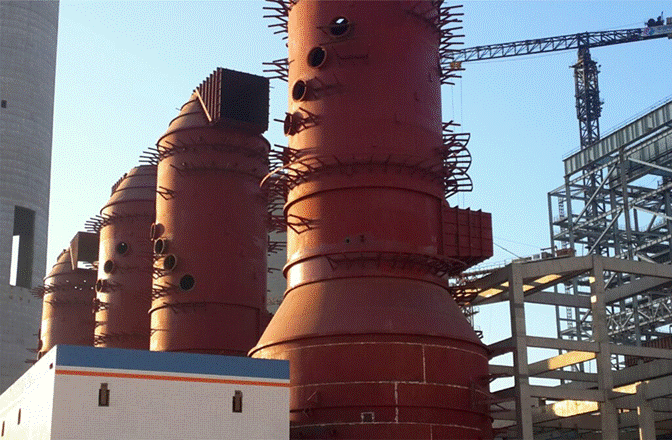
将整个塔身都铺设C-276通常不经济。通常的做法是将材料与区域相匹配:1.4529用于大型墙面,C-276用于入口和过渡区域,以及匹配管道、法兰、电极和焊接线材的同一材料系列,以避免接合处成为薄弱点。这种组合替代了服务于山东新发项目 700 MW单元的吸收塔上的FRP和橡胶系统。
内衬、焊缝和内部装置之间的兼容性
脱硫塔内的内衬是一个系统,而不是金属板。喷嘴、人孔、加劲环、管道穿透物、除雾器支撑和固定内部件的支架都干扰它,每一个中断都是腐蚀性环境到达裸露钢材的途径。
兼容性是双向的。内部装置面临与内衬相同的工作环境,且两者之间的连接必须避免电化学偶联。在潮湿区使用碳钢螺栓、支架或支撑环,它们会首先腐蚀,这就是除雾器或喷淋头为何会落到塔底的原因。将附件、紧固件和焊接材料命名为与内衬相同的材料系列,在制造开始前消除该风险。
如何规定重叠焊接和插接焊接?
接头设计和焊接类型选择
在合金内衬塔中,两个接头类型承担了大部分工作。插接焊接将内衬板固定到壳体上,以防止其隆起或振动。重叠焊接将相邻板材连接起来并封闭浆液的表面。一个是屏障,另一个是锚固件,它们被用于不同的目的。
焊接工艺和变形控制
合格的焊接工艺设定了基准线。消耗品同样重要。电极和焊接线材与板材合金相匹配,而不是与一般不锈钢等级匹配,因此一个有内衬的塔通常以板材、电极和线材为一个材料范围进行报价。
变形控制是保持内衬紧贴壳体的关键。重度热输入、长时间不间断的焊接或不严密的拼接间隙可能会将板材从壳体上拉开,留下日后充满浆液的间隙。焊接顺序、层间温度和临时固定点应在工艺和车间检查中列出,而不是在施工现场补救。
焊接检查、泄漏测试和修复范围
检查应以密封性为目标而不是焊接金属体积。对密封焊缝进行目视检查和染色渗透测试可发现表面缺陷。使用真空箱或等效的泄漏测试在重叠接头上可显示接头是否真正密封液体。
只有在接受标准和修复路径在制造前商定的情况下,测试才有帮助。一个列出材料和喷嘴数量但不包括检查方法、修复程序或重新测试要求的SO2洗涤器报价从技术角度无法与另一个报价相比较。
FGD喷淋系统应如何设计和选择?
喷淋总管和喷嘴布局
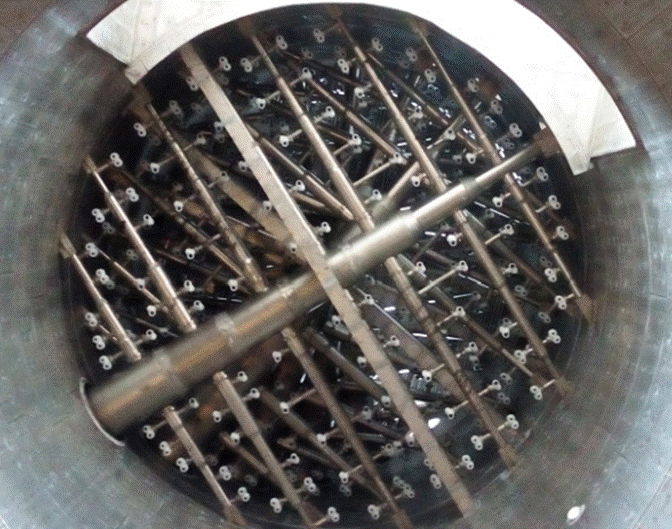
喷淋头不仅仅是一个带喷嘴的管道。每个喷淋头由一个总管和数十个分支组成,这些分支将浆液从循环泵输送到喷嘴。该总管和分支的几何形状决定了沿运行方向的压降以及喷嘴末端流量的均匀性。优化总管和分支设计可减少压降,并保持布局紧凑,从而使每个喷嘴的流量和压力均匀。
布局也必须横跨整个截面进行工作。喷雾锥应相互重叠以保持气体路径湿润,而不在已经覆盖的区域浪费泵压。喷淋级数应根据SO2去除任务进行设置,而不是使用固定模板。
NHD脱硫再生塔喷淋装置采用总管和分支设计,确保每个喷嘴的流量和压力均匀。
泵流量、压力和喷雾覆盖
滴液尺寸和喷嘴可到达距离随着循环泵流量和总管压力而变化,一旦一台泵停止运行,这两者都会改变。如果一个系统在所有泵运行时才达到覆盖目标,则在例行维护期间会形成干带,因此减少泵情况下需要与满流量情况下同样的关注。
覆盖不仅仅是去除效率的问题;它也是关于内衬的一个陈述。湿润表面保持在较低的腐蚀状态,而喷雾区上方的干带暴露在交替的湿润和干燥、清洗和腐蚀中,这种结合缩短了内衬的寿命。
堵塞控制和维护访问
固体、垢和碎屑沉积在速度降低的地方,一个半堵塞喷嘴会扭曲旁边每个喷嘴的喷射模式。滤网、冲洗接头和可移动分支减少了发生堵塞的频率,但布局仍必须假定会有人进入塔内以接近喷淋头。
技术确认和招标文件应包括哪些内容?
气体侧设计基础
气体侧设定了腐蚀负荷。流量、入口和出口温度、SO2浓度、粉尘、湿气、氧气和气体内携带的氯化物都是设计基础的一部分,与负荷状况一起提供。
浆液侧设计基础
浆液侧固定了内衬必须承受的化学环境:试剂、pH范围、氯化物浓度、悬浮固体以及决定液体随时间变得多么具有侵蚀性的氧化和排放做法。如果氯化物限值未加以限制,则内衬材料无法与其匹配,供应商不得不对于最坏情况进行定价。
机械范围和QA要求
机械范围定义了实际提供的是什么。塔的直径和高度、板厚度和内衬的范围、内部装置的材料、焊接和测试标准、文档以及车间制造和现场施工之间的分工都影响价格。放弃其中任何一个都会使得两个报价无法比较。
NHD产品和项目参考
NHD的项目团队范围包括山东省一座电厂的脱硫吸收塔的合金衬里,装有六个700 MW单元:全部C276合金板、1.4529合金板、合金管道、法兰、电极和焊接线材,以及现场施工。
性能保证要求内衬能够在冷却和加热、湿润和干燥、清洗和腐蚀交替的情况下,保持无损坏、无变形或未达到既定设计目的。904L、316L、2507、2205和254SMo级别的板材也有库存,确保材料采购在内衬包中可预测。
两个产品系列涵盖了大部分范围:用于吸收塔和再生塔的NHD脱硫设备系列,以及用于塔的内部件和项目特定的非标准设备系列,描述无法在目录中找到的项目。
脱硫系列包括再生塔喷淋装置、人字形叶片除雾器、旋转刷式洗涤器和气体洗涤系统。
结论
FGD吸收塔应被指定为集成的腐蚀和气液接触系统。气体和浆液条件决定FRP或橡胶是否足够,还是应考虑1.4529或C-276合金内衬;焊接和检查要求保护内衬;并且总管、分支和喷嘴决定了循环浆液是否达到塔均匀。
山东新发FGD项目和NHD脱硫再生塔喷淋装置为审查合金材料、喷雾分布和现场执行的项目提供了参考点。
项目团队可以利用这些条件,在职责适合性、材料连续性、焊接范围和长期可维护性上比较报价。
有关工作职责审查、合金内衬推荐或FGD吸收塔项目的招标支持,请通过sales@chinanhd.com或WhatsApp +86 136 6732 4277联系NHD。
常见问题
问题1:哪些操作条件最影响FGD吸收塔内衬选择?
回答1:气体温度和SO2负荷决定了入口处的腐蚀负荷,而浆液中的氯化物浓度、pH范围和悬浮固体决定了哪种材料系列可以承受它。湿-干循环是最常使FRP和橡胶失效的条件,因为它袭击的是它们与壳体的结合而不是内衬的表面。
问题2:FGD喷淋系统招标文件应说明哪些内容?
回答2:对于烟气脱硫系统,给出循环浆液流量和氯化物水平、喷淋级数和所需覆盖、喷嘴类型和材料、泵的配置包括减泵情况,以及接近和清洁喷头所需的途径。
问题3:每个合金内衬吸收塔都需要重叠焊接和插接焊接吗?
回答3:不是每个地方都以相同的形式需要。插接焊接将板材固定到壳体上,而重叠焊接则封闭表面,但接头、其间距和检查方法取决于每个区域的应力和腐蚀职责。