
Un filtro prensa que funciona completamente automáticamente en un sitio a menudo se anula en el siguiente, y el panel de control rara vez es la razón. Los sólidos de alimentación que varían entre lotes, una torta que se adhiere al descargarse, o un equipo que no puede permanecer en el filtro, cambian qué partes del ciclo deberían funcionar de manera autónoma.
El alcance que se ajusta es el que coincide con todo el ciclo más que una lista de funciones: control de alimentación, compresión de diafragma, descarga, lavado de telas, y cómo la torta sale del edificio. Las condiciones de la lechada, la operación por lotes o continua, el tiempo de ciclo y el personal deciden dónde realmente se justifica la inversión. Antes de fijar el límite, el sistema de control debe demostrar que puede funcionar sin supervisión, y la cotización debe definir ese límite, hasta la estructura del filtro que se adapte a él, antes de que se puedan comparar dos ofertas.
¿Qué debe cubrir el alcance de la automatización en un ciclo completo?
Control de Alimentación, Monitoreo de Filtrado y Secuencia de Bomba de Compresión
Un ciclo comienza con la alimentación. La lechada llena cada cámara del filtro, el filtrado pasa a través del paño del filtro y la torta del filtro comienza a formarse. Sigue la compresión del diafragma, con agua a alta presión que ingresa por encima del diafragma para presionar la torta y liberar más líquido; la segunda compresión repite esa acción después del lavado de la torta, y el secado por aire empuja aire a través de la cámara antes de la descarga. Un filtro prensa automatizado tiene que seguir ese orden sin omitir un paso, y mantenerlo cuando la alimentación se espese.
Descarga, Lavado de Telas y Transferencia de la Torta
La descarga es el paso que los compradores subestiman. Las placas del filtro se abren, la tela avanza y la torta del filtro cae a ambos lados del filtro. Un ciclo que descarga limpiamente bajo la supervisión de un operador se comporta de manera diferente una vez que se repite sin atención, porque una torta pegajosa o agrietada permanece en la tela y el siguiente lote comienza con parte del anterior aún en la cámara. Lavar ambos lados de la tela del filtro mantiene el medio abierto, y la transferencia de la torta decide si la automatización se detiene en el filtro o continúa hacia la cinta transportadora.
¿Qué pasos todavía necesitan un operador?
Las decisiones manuales generalmente permanecen donde la lechada en lugar de la máquina decide: el primer ciclo después de un cambio de alimentación, un lote que llega con partículas visibles o una descarga que debe ser evaluada a ojo. Nombrar esos puntos convierte al operador en parte del concepto operativo en lugar de un respaldo para un sistema de control que no puede ver la torta.
¿Qué condiciones operativas determinan cuánto automatización es adecuada?
Contenido de Sólidos de Alimentación y su Variación
Un contenido de sólidos de alimentación constante del 35 por ciento y una alimentación que oscila entre el 25 y el 45 por ciento en un mismo turno no son el mismo deber. El segundo cambia el tiempo del ciclo, la presión de compresión y la carga de filtrado de un lote a otro, y un tiempo de llenado fijo llenará en exceso las cámaras o las mantendrá medio vacías. Donde el espesador upstream sostiene un subflujo estable, el filtro opera con una receta fija; donde varía, el punto de llenado final se obtiene del flujo de filtrado o la presión en la cámara, y la capacidad del filtro prensa sigue al deber en lugar de una cifra nominal.
Operación por Lotes o Producción Continua
Las operaciones por lotes y continuas llevan la automatización en direcciones diferentes. Una planta por lotes desea repetibilidad por ciclo: la misma torta, el mismo tiempo de ciclo, la misma calidad de filtrado. Una línea continua quiere que el filtro se mantenga en sintonía con el equipo a su alrededor, para que la descarga no bloquee la cinta transportadora.
Objetivo de Tiempo de Ciclo vs. Mano de Obra Disponible
El tiempo de ciclo conecta la máquina con el equipo. Cuarenta minutos de tiempo de prensa con seis minutos de atención en la descarga y el lavado de telas significan que treinta ciclos por turno requieren aproximadamente tres horas de tiempo del operador, más de lo que un equipo pequeño puede dar entre otras labores. Esa aritmética decide si la automatización completa es una opción real, porque la demanda de atención en lugar de la tecnología del filtro prensa suele ser el factor limitante en la operación del filtro prensa.
Objetivo de Humedad de la Torta y Manejo Descendente
Las prensas que alimentan un secador toleran una torta húmeda, mientras que las que alimentan un camión, un montón o un vertedero necesitan una torta seca y consistente, lo que convierte la presión de compresión, el tiempo de compresión y el secado por aire en las variables que deben repetirse. El manejo descendente pertenece al mismo objetivo, ya que tanto la carga de la cinta transportadora como el puenteado del chute establecen límites sobre cómo debe comportarse la descarga.
¿Dónde se amortiza la automatización completa y dónde falla?
Amortización: Obras por Lotes con Asistencia Limitada
La automatización completa se amortiza más rápido donde un filtro realiza muchos ciclos con un equipo pequeño. Una planta de hidrometalurgia con un turno de dos personas, un filtro que cicla cada veinticinco minutos y una descarga limpia es el caso clásico: la automatización elimina una tarea permanente y aumenta el número de ciclos por turno sin aumentar el personal.
Complicación: Lechadas que Fuerzan la Adaptación del Ciclo
Algunas lechadas no aceptan una receta fija. Alimentaciones que llevan arcilla, finos o yeso con una tendencia a incrustarse pueden cegar la tela, ralentizar la compresión o dejar una torta que se adhiere en la descarga, y el ciclo que funcionó la semana pasada se convierte en el ciclo que desborda esta semana. El requisito entonces cambia, porque el ciclo necesita un verdadero punto final como el flujo de filtrado, la presión de compresión o el estado de la tela en lugar de tiempos fijos.
Dónde Falla: Pequeñas Plantas Donde la Automatización Parcial es Suficiente
Obligaciones pequeñas e irregulares rara vez justifican la automatización completa. Cinco ciclos al día, una lechada estable de un solo reactor, y un operador a la vista del filtro no necesitan que el filtro tome todas las decisiones, porque el cierre automático, el movimiento de placas y el control de bomba ya cubren el trabajo pesado a una fracción del alcance. La misma aritmética se aplica a un filtro prensa de membrana en un deber de campaña, donde el tiempo manual se gasta en el cambio más que en el ciclo.
¿Qué debe confirmarse antes de operar sin supervisión?
Interfaz de Control, Autodiagnóstico y Cobertura de Alarmas
El funcionamiento sin supervisión depende de lo que el sistema de control pueda informar a la planta. Un filtro que solo informa funcionamiento y paro deja al equipo adivinando, mientras que una interfaz de control con autodiagnóstico y sistema de alarmas nombra la válvula que no se cerró, la cámara que no se llenó y el ciclo que se extendió más allá de su ventana. La cobertura de alarmas también debe incluir los fallos sencillos: flujo de filtrado que se detiene, presión de compresión que no se acumula y tela que deja de rastrear.
Preparación de Instrumentos y Válvulas para Ciclos sin Supervisión
Un ciclo que depende del flujo de filtrado necesita un instrumento que se mantenga limpio en servicio de lechada; uno que depende de la presión de compresión necesita un transmisor en el lado del agua; uno que depende del llenado de la cámara necesita un punto final confiable en lugar de un temporizador. Las válvulas son igual de importantes, porque las válvulas de aislamiento, purga y compresión automatizadas deben cerrarse contra sólidos y lodo. Sin esa preparación, la operación del filtro prensa retorna al panel de control.
Acceso para Mantenimiento y Reemplazo de Tela
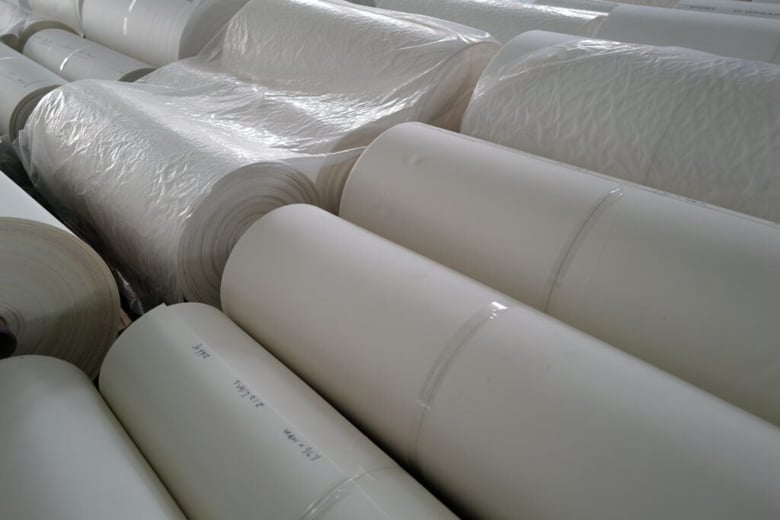
Un filtro que opera sin supervisión todavía debe ser mantenido por personas, y el acceso al paquete de placas, el colector de compresión y los rociadores de lavado decide cuánto dura una parada planificada. El reemplazo de tela es la tarea más frecuente, por lo que el concepto de mantenimiento debe incluir cómo se identifica la tela, cómo se ordena y cuánto dura el cambio. NHD Filter Cloth Series cubre telas de filtro de prensa vertical, de banda, de hoja, de placa y marco, y de mesa rotativa al vacío, y una rutina de mantenimiento sensata de filtro prensa sigue el estado de las telas tanto como el calendario.
¿Qué debe definir la cotización y la confirmación técnica?
Cómo la Cotización Debería Establecer las Funciones de Control Incluidas/Excluidas
Dos cotizaciones para un filtro prensa totalmente automático solo se pueden comparar cuando ambas establecen qué hace el sistema de control y qué no. La lista debe nombrar las funciones automáticas, incluyendo cierre, alimentación, compresión, lavado y descarga, y las funciones que permanecen manuales, como el primer ciclo supervisado después de un cambio de alimentación. Las exclusiones son tan importantes como las inclusiones, porque cualquier suposición de que la planta proporciona el control de la bomba de alimentación debe ser visible en la cotización.
Tiempo de Ciclo, Humedad de la Torta y Base de Garantía de Capacidad
Comprar automatización significa comprar un número, por lo que ese número pertenece a la cotización. El tiempo de ciclo, la humedad de la torta y la capacidad deben establecerse sobre una base definida: un rango de sólidos de alimentación nombrado, una temperatura de lechada nombrada y una secuencia de ciclo nombrada, incluyendo si la segunda compresión y el secado por aire forman parte de cada ciclo. La capacidad es la cifra que los compradores revisan primero y la más fácil de distorsionar, porque la capacidad del filtro prensa depende del tiempo de ciclo, el volumen de la cámara y la densidad de la torta.
Puesta en Marcha, Capacitación y Soporte Postventa
La última parte del alcance es la que mantiene el filtro automático. La puesta en marcha debe incluir un ciclo en las condiciones reales de alimentación y no solo en los ajustes de fábrica, y los operadores deben saber qué alarmas pueden reiniciar y cuáles necesitan un técnico. El soporte postventa decide cuánto tiempo permanece confiable la automatización, a través de la disponibilidad de válvulas de repuesto, una ruta clara de respuesta para fallos de control y un plan de mantenimiento del filtro prensa acordado con la cotización.
¿Qué filtro prensa NHD se adapta al nivel de automatización requerido?
¿Qué Cambia entre las Tres Estructuras de Prensa?
El alcance de la automatización no se ve igual en cada estructura de prensa. La serie de prensas de filtro automático cubre la prensa de filtro vertical automática y la super prensa de filtro horizontal: la prensa vertical se cierra como un paquete y descarga en un corto recorrido, mientras que la super prensa de filtro horizontal trabaja con mayor fuerza de cierre y un paquete de placas más largo para tareas de torta seca. Lo que importa a un comprador es cuánto tiempo tarda la prensa en descargar y cuánto del ciclo se ejecuta sin supervisión.
Filtro de Presión Automático Vertical NHD
El Filtro de Presión Automático Vertical NHD es el filtro prensa automático vertical en la serie de filtros automáticos, desarrollado para operación continua y alto rendimiento. Un alto grado de automatización con una interfaz de control amigable, autodiagnóstico y un sistema de alarmas supporta operación sin supervisión, el proceso de lavado puede añadirse según se requiera y la estructura compacta mantiene el área cubierta pequeña.
Prensa de Filtro de Placa Horizontal de Super Presión NHD
Cuando un deber requiere una mayor fuerza de cierre y un paquete de placas más largo, la Prensa de Filtro de Placa Horizontal de Super Presión NHD lleva la compresión más allá y se adapta a objetivos de torta seca en lodos químicos y mineros. La disposición horizontal mantiene el paquete de placas accesible para trabajos de tela y para inspecciones de placas. Elegir entre las dos estructuras sigue el objetivo de humedad de la torta, el tiempo de ciclo y el espacio disponible.
Serie de Telas de Filtro NHD
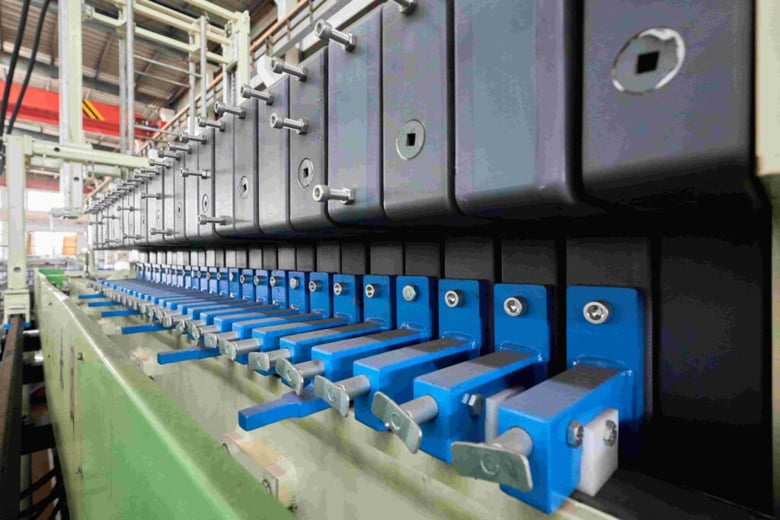
La tela es la parte del filtro que entra en contacto con la lechada, y decide cuánto tiempo el ciclo automático permanece repetible. Serie de Telas de Filtro NHD cubre telas de filtro de mesa rotativa al vacío, de banda, de hoja, de prensa de filtro de placa y marco, y de prensa de filtro vertical automática, por lo que un reemplazo se especifica contra el filtro y el deber en lugar de ser emparejado solo por tamaño. Una tela que se ciega temprano convierte cada ciclo automático en una intervención manual.
Conclusión
Vale la pena adquirir automatización donde el ciclo se repite, la alimentación puede secuenciarse, y nadie puede estar en el filtro entre lotes. Donde la lechada cambia entre lotes, la torta debe ser evaluada al descargarse, o la planta opera solo unos pocos ciclos al día, un filtro con automatización parcial con un punto claro de decisión manual generalmente mantiene mejor su tiempo de ciclo que uno completamente automático que el equipo anula. Lo que marca la diferencia es que el alcance esté escrito: qué funciones son automáticas, qué instrumentos, válvulas y paneles están dentro del suministro, qué tiempo de ciclo y humedad de la torta el proveedor se compromete a cumplir y quién comisiona y apoya el sistema de control. NHD fabrica filtros prensa automáticos para estos trabajos de deshidratación y puede revisar la base de lechada, el ciclo y el alcance de automatización requerido con el equipo del proyecto. Contacte al equipo en sales@chinanhd.com o WhatsApp +86 136 6732 4277.
Preguntas Frecuentes
P1: ¿Qué partes del ciclo del filtro prensa debería controlar la automatización?
R1: Como mínimo, secuenciamiento de alimentación, monitoreo de filtrado, apertura y cierre de placas, descarga de torta y lavado de telas. La compresión y secado por aire pertenecen a la secuencia automática cuando el objetivo de humedad de la torta debe repetirse de ciclo a ciclo. Los pasos que permanecen manuales son generalmente el primer ciclo supervisado después de un cambio de alimentación y cualquier torta que deba ser evaluada al descargarse.
P2: ¿Cuándo es mejor elegir un filtro prensa parcialmente automatizado?
R2: Cuando la planta opera pocos ciclos al día, la alimentación es estable o ya hay un operador trabajando al lado del filtro. El cierre automático, el movimiento de placas y el control de la bomba cubren el trabajo pesado, mientras que el control completo de recetas añade costo sin eliminar una tarea. Un filtro prensa de membrana en un deber de campaña generalmente pertenece a este grupo.
P3: ¿Qué debe definir una cotización de filtro prensa automatizado?
R3: Las funciones de control incluídas y excluidas, los instrumentos y válvulas dentro del suministro, el tiempo de ciclo, la humedad de la torta y la base de garantía de capacidad, y el alcance de la puesta en marcha y soporte. Sin esos elementos, una oferta de filtro prensa automatizado no puede compararse con otra en términos técnicos.