
Los problemas del espesador rara vez anuncian su causa. La densidad del desbordamiento disminuye, el derrame se vuelve turbio o la dosis por tonelada aumenta, y la explicación más rápida suele ser el floculante. A veces, eso es correcto. Con mayor frecuencia, la dosis es simplemente donde el síntoma se hace visible, mientras que el cambio real comenzó en la alimentación, el circuito de preparación o la máquina. Lo que determina si un ajuste de dosis soluciona el problema o simplemente lo oculta es el orden en que se realizan las verificaciones.
Lo que Indica Cada Síntoma
Caída de la Densidad del Subflujo Mientras el Derrame Permanece Claro
Cuando la densidad del subflujo cae mientras el derrame permanece claro, la captura sigue funcionando, pero la compactación no. El lecho no se está consolidando a la densidad que el circuito espera, por lo que más agua se va con los sólidos. La compactación depende de la estructura de los flóculos, el flujo de sólidos a través del lecho y la rapidez con la que se retira el subflujo. Los flóculos poco compactos retienen agua y se comprimen lentamente; un lecho que se retira más rápido de lo que se forma no puede alcanzar la densidad de diseño. La dilución de la alimentación, una mayor fracción de finos, o un ciclo cambiado de la bomba de subflujo pueden producir la misma lectura, por lo que la dosis es un candidato aquí, no la primera explicación.
Derrame Volviéndose Turbio Antes de que el Subflujo se Mueva
Cuando primero se quiebra la claridad, la captura está fallando. Los flóculos no se están formando, se forman demasiado tarde o se rompen antes de llegar al lecho, y dado que el subflujo no se ha movido, el lecho y el rastrillo todavía están haciendo su trabajo. La distinción crítica es entre un polímero que nunca fue activo y uno que fue activo y luego destruido. Una concentración de preparación fuera de su rango, un tiempo de envejecimiento no cumplido o una energía de mezcla que corta la solución, puede reducir la actividad antes de que llegue a la suspensión. Un punto de dosificación dentro de una zona de alto cizallamiento destruye los flóculos después de que se forman. Lo primero parece una dosis que ya no asienta nada. Lo segundo parece flóculos visibles en el pozo de alimentación y desaparecidos por el canal del derrame.
Dosis por Tonelada en Aumento Sin Cambio de Alimentación
La dosis por tonelada refleja la eficiencia del reactivo y sólo es significativa cuando se lee contra sólidos secos. Agregar más polímero porque se están tratando más toneladas no es una pérdida de eficiencia; el aumento de gramos por tonelada mientras la alimentación permanece estable, sí lo es. Esa pérdida generalmente se encuentra en la preparación, el envejecimiento o el punto de adición. También puede provenir de los sólidos, ya que más finos o arcilla significan más superficie para cubrir por el mismo tonelaje. Confirme la cifra de sólidos secos y la medición de flujo detrás de ella antes de tratar la tendencia como una decisión de dosificación; una báscula de correa desajustada puede crear un problema sobre papel que no existe en el tanque.
Qué Descartar Antes de Tocar la Dosis
Sólidos de Alimentación, Finos y Rendimiento
La demanda de floculante sigue la superficie de los sólidos, no su masa. Una alimentación más fina, o una que transporte más arcilla y lodos, necesita más polímero por tonelada incluso con el mismo tonelaje y porcentaje de sólidos. Un mayor rendimiento también acorta el tiempo que tienen los flóculos para formarse, crecer y asentarse. Un cambio de mezcla, un cuerpo de mineral diferente, un cambio de molienda o más retorno de agua a la línea de alimentación son las causas usuales de un espesador que de repente se comporta como si le faltara polímero.
Concentración de Dilución y Tiempo de Envejecimiento
El polímero debe prepararse antes de que pueda funcionar. La calidad del agua de preparación, la dilución realmente conseguida, el tiempo de envejecimiento antes de la dosificación y la energía de mezcla en la unidad de preparación determinan cuánta cantidad de polímero está activa en el pozo de alimentación. Dos fallas son fáciles de pasar por alto porque el equipo sigue funcionando: una unidad que se le pide entregar más solución de lo que su capacidad de preparación permite produce una solución débil o parcialmente hidratada cuando la demanda es más alta, y una unidad acelerada para aumentar la producción puede cortar el polímero mientras se hidrata.
Punto de Dosificación y Condiciones de Mezcla
El polímero tiene que encontrarse con la suspensión donde puede mezclarse, y luego ser dejado en paz. La inyección cerca del pozo de alimentación, antes de la zona de alta energía, da tiempo para que los flóculos se formen. La inyección en una bomba, una caja de caída o cualquier punto donde la suspensión llegue con velocidad los rompe nuevamente. La dilución en el punto de adición importa tanto como el flujo total, porque una solución concentrada alimentada a través de una línea pequeña se mezcla de manera desigual. Los flóculos que derivan hacia una zona de cizallamiento son la evidencia más clara de que la disposición, en lugar de la configuración, es el problema.
Carga de Rastrillo, Bombeo de Subflujo y Condiciones del Pozo de Alimentación
La máquina establece límites sobre lo que el polímero puede lograr. Un par de rastrillo en aumento, un historial de levantamiento de rastrillo o una bomba de subflujo que cicla entre sólidos y aire describen un lecho que no se está eliminando uniformemente. Un subflujo de alta densidad no se puede bombear en el mismo ciclo que uno delgado. Un pozo de alimentación parcialmente bloqueado o que descarga de manera desigual envía parte de la alimentación hacia el derrame sin encontrarse con el floculante, y ningún ajuste de dosis corrige un cortocircuito.
Cuándo Aumentar, Reducir o Mantener la Dosis de Floculante
Lectura de la Dosis por Tonelada Contra la Tendencia de Alimentación
Dos líneas en un gráfico inician la decisión: reactivo por tonelada de sólidos secos y las variables de alimentación que impulsan la demanda. Una dosis por tonelada dentro de su banda con un cambio de alimentación indica que el reactivo se está utilizando como antes y que la planta está manejando una alimentación diferente. Una dosis por tonelada en aumento mientras la alimentación permanece estable indica que se ha perdido eficiencia. Una dosis por tonelada en caída mientras la claridad se mantiene aceptable indica que el circuito puede estar sobreabastecido. Esa banda es específica de la planta y debe provenir de períodos en los que el espesador funcionó bien; un circuito que nunca ha sido tendido durante un mes estable no tiene base para comparación.
Cuando la Respuesta es Más Dosis
Más dosis es correcta cuando la preparación y el punto de adición están bien y la captura sigue fallando: la claridad del derrame deteriorándose, un lecho delgado o ausente, flóculos formándose correctamente en el pozo de alimentación, y una dosis por tonelada por debajo de la banda en la que solía funcionar la planta. Cambia la dosis como un paso. Aumenta la configuración una vez, mantiene la concentración de preparación y la dilución constantes, y permite suficiente tiempo para que la nueva dosis atraviese el circuito. Aumentar la dosis mientras también se cambia la preparación no deja forma de saber cuál cambio movió el derrame.
Cuando la Respuesta es Menos Dosis: Sobredosis y Arrastre
La sobredosis es una condición de operación normal, no un error raro. Un exceso de polímero produce flóculos grandes y débilmente unidos que atrapan agua, por lo que la densidad del subflujo cae mientras el derrame todavía puede parecer aceptable. En el peor de los casos, los flóculos y el polímero no adsorbido salen con el licor del derrame y obstruyen los circuitos de extracción de solvente, cegan los filtros o regresan como una carga que la planta nunca planeó. Las señales son una dosis por tonelada por encima de la banda propia de la planta, un subflujo que se adelgaza sin un cambio de alimentación, polímero visible aguas abajo, y una respuesta más rápida a una reducción que a un aumento. Reduzca en un paso y evalúe primero el derrame.
Cuando la Respuesta No es Ninguna: Arregle Primero la Preparación o la Máquina
Algunos circuitos fallan por razones que la dosis no puede alcanzar. Una unidad de preparación funcionando fuera de su concentración de diseño, un tanque de envejecimiento pasante cuando la demanda aumenta, un punto de dosificación dentro de una zona de cizallamiento, una bomba de subflujo que extrae el lecho, o un pozo de alimentación que hace un cortocircuito persistirán en cualquier configuración. Mantenga la dosis y corrija la falla primero; la próxima observación entonces significará algo, porque lo único que cambió es el elemento que fue reparado.
Qué Cambiar Una Vez que se Toma la Decisión
Receta, Preparación o Máquina: Tres Soluciones Diferentes
Las tres soluciones están en lugares diferentes y toman diferentes tiempos para aparecer. La receta es el grado del polímero y la configuración de la dosis. El circuito de preparación es la concentración de preparación, la dilución, el tiempo de envejecimiento y la energía de mezcla. La máquina cubre el punto de adición, el bombeo de subflujo, el rastrillo y el pozo de alimentación. Sólo uno se mueve a la vez, porque una planta que aumenta la dosis, cambia el polímero y re-pipea la inyección en un turno tiene tres explicaciones para lo que sea que ocurra después y ninguna manera de separarlas.
Verificación del Cambio Bajo Condiciones de Operación Estables
Mida el cambio donde pueda ser visto: sólidos de alimentación, tasa de alimentación y dilución mantenidos lo más estables posible por la planta, un cambio a la vez y un período lo suficientemente largo como para alcanzar un nuevo estado estable en lugar de la primera hora en que mejora el derrame. Lea el resultado en el orden del diagnóstico. La claridad del derrame viene primero porque responde más rápido a la captura; la densidad del subflujo viene en segundo lugar porque la compactación retrasa; la dosis por tonelada viene en tercer lugar porque muestra si la mejora se compró a un costo más alto de reactivos.
Dónde el Espesador en Sí Mismo Establece el Límite
Lo que el Diseño del Espesador Soluciona y lo que la Dosificación No Puede Solucionar
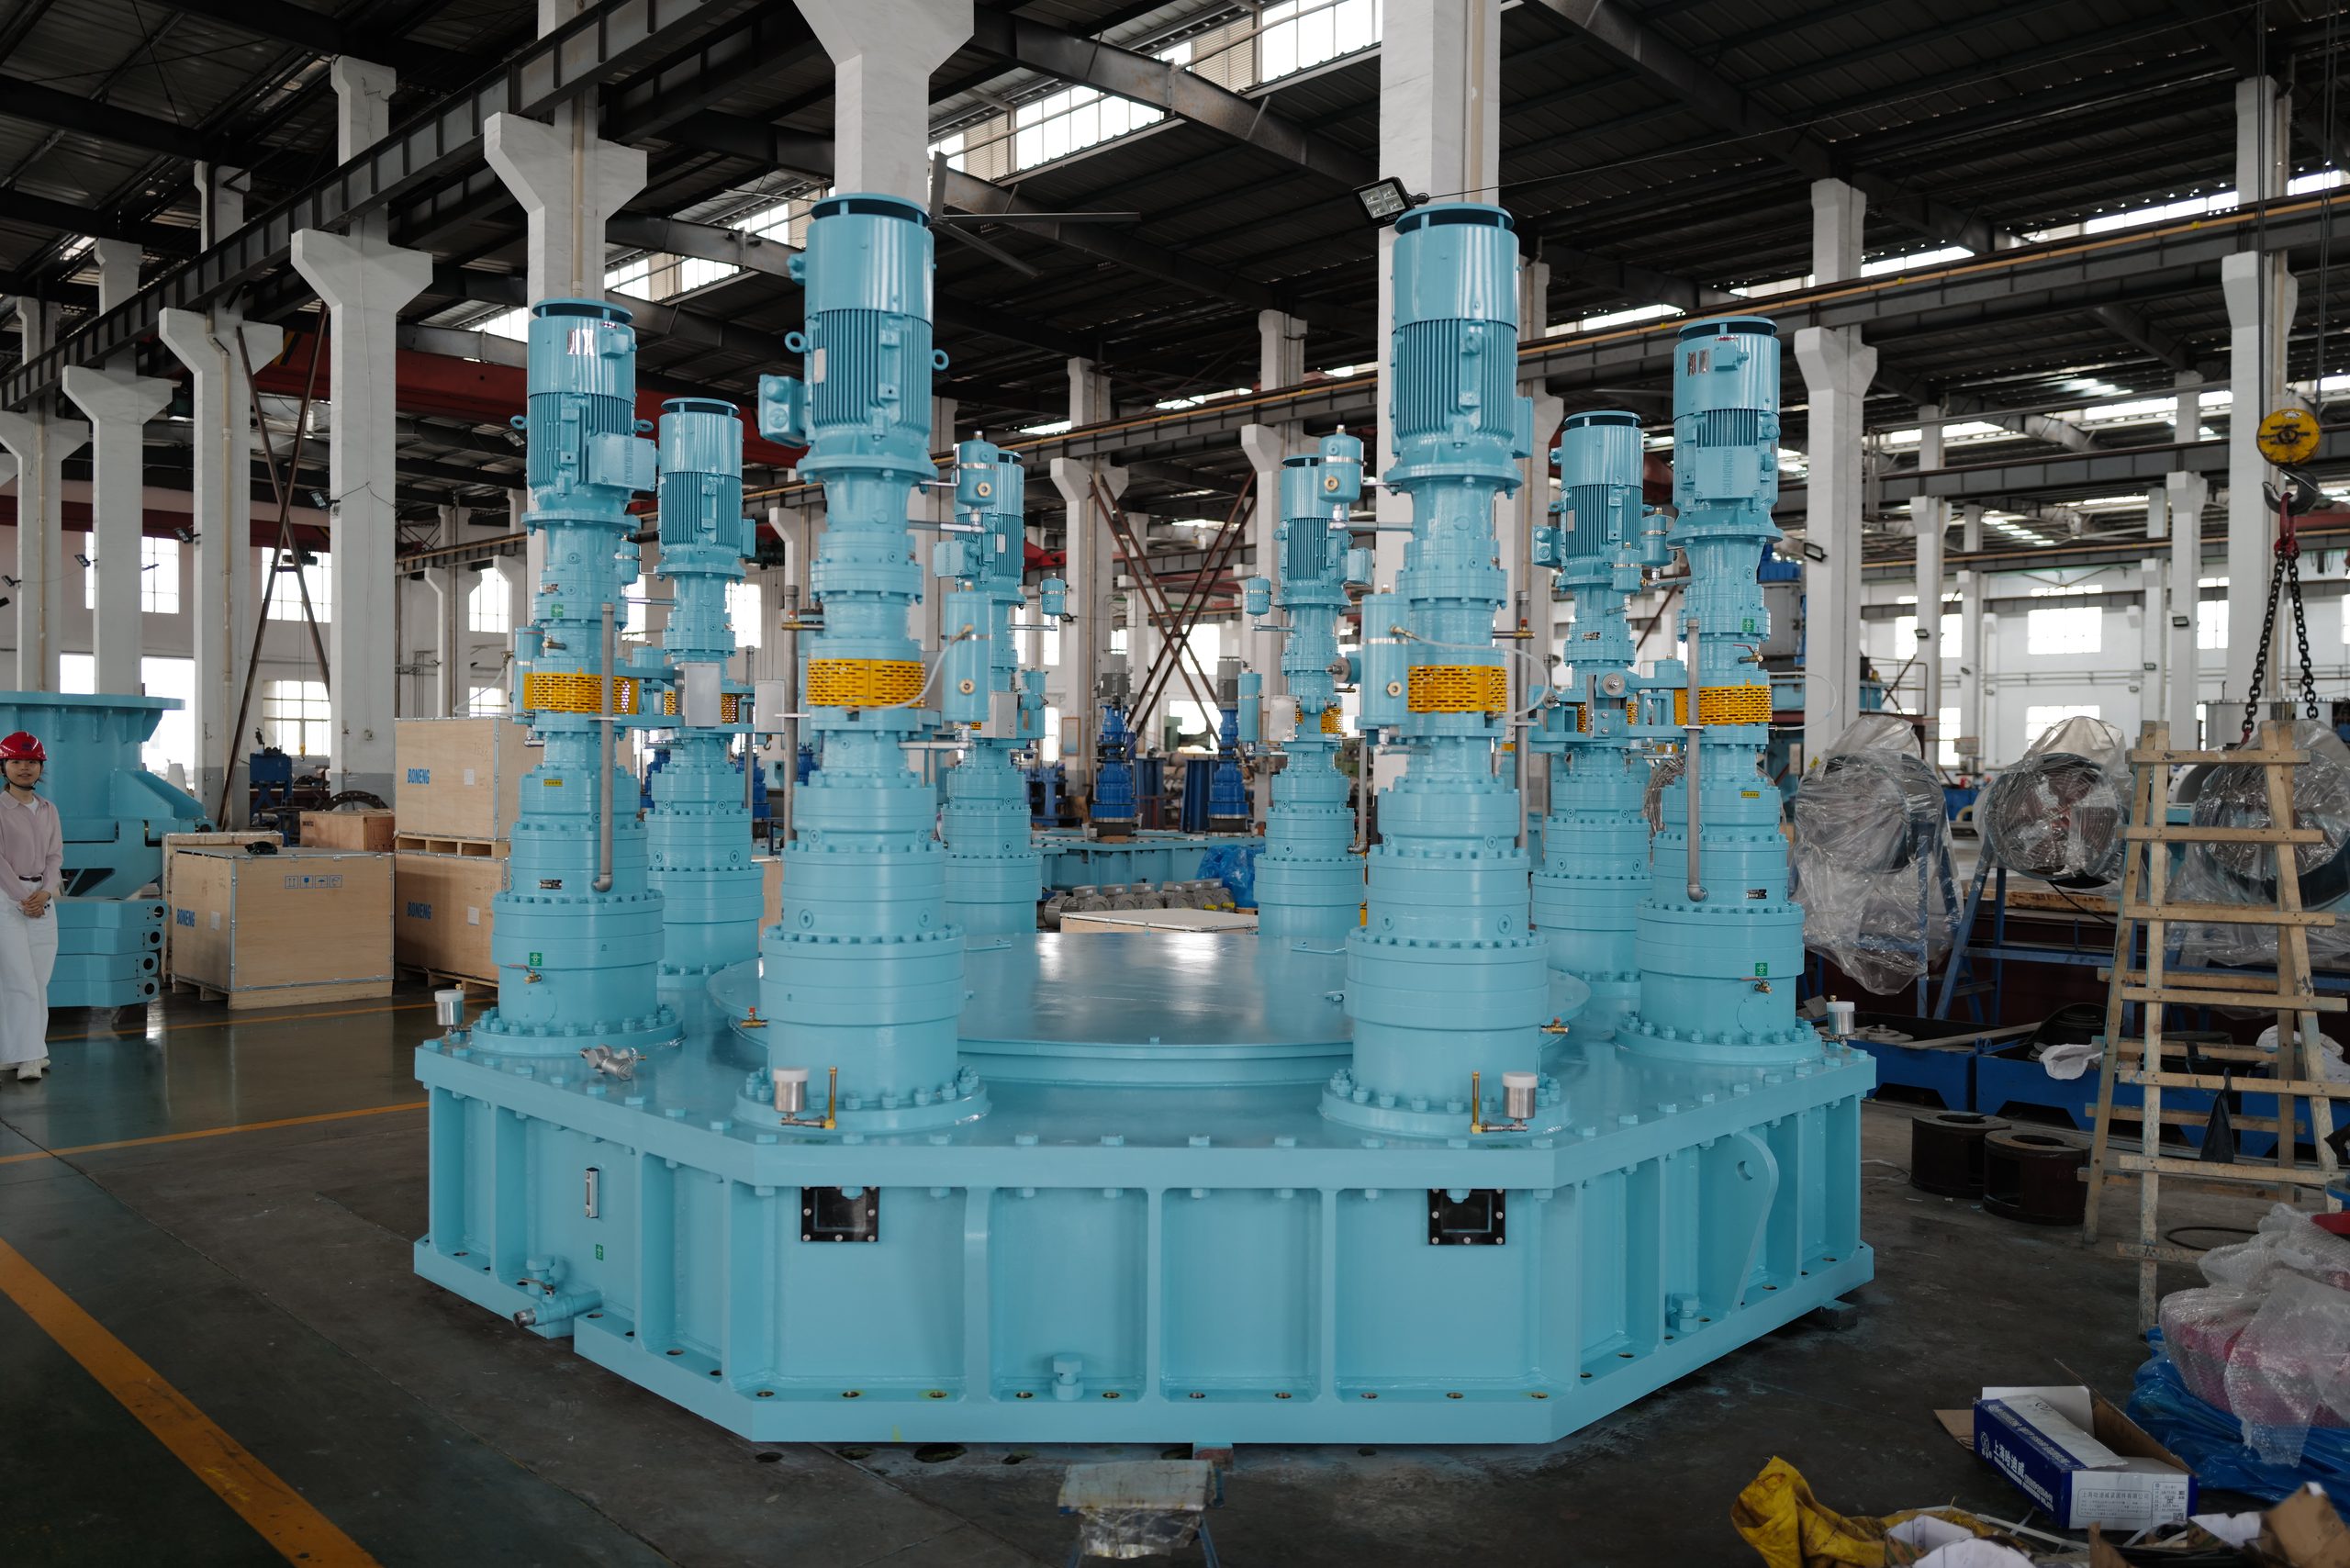
Cada tanque tiene un área de asentamiento, un pozo de alimentación que disipa una cantidad limitada de energía, y una disposición de subflujo que mueve sólidos a cierta densidad. Cuando la fracción fina de la alimentación supera lo que el área de asentamiento puede manejar, o la densidad objetivo del subflujo excede lo que el rastrillo y la bomba pueden jalar, el circuito está al límite de su diseño, y más polímero compra costo y arrastre en lugar de recuperación.
Ese límite es donde se puede juzgar el equipo. NHD Thickener diseños utilizan sistemas de accionamiento múltiple con cojinetes de rodamientos resistentes y lubricación en baño de aceite para operación estable bajo carga pesada, informan el par en tiempo real al centro de control e integran con DCS y medida ultrasónica del nivel de suspensión y contenido de sólidos, por lo que un lecho cambiante aparece en las señales antes de convertirse en un evento de rastrillo.
Por Qué los Circuitos CCD Hacen que los Cambios de Alimentación y Dosificación Sean Más Críticos
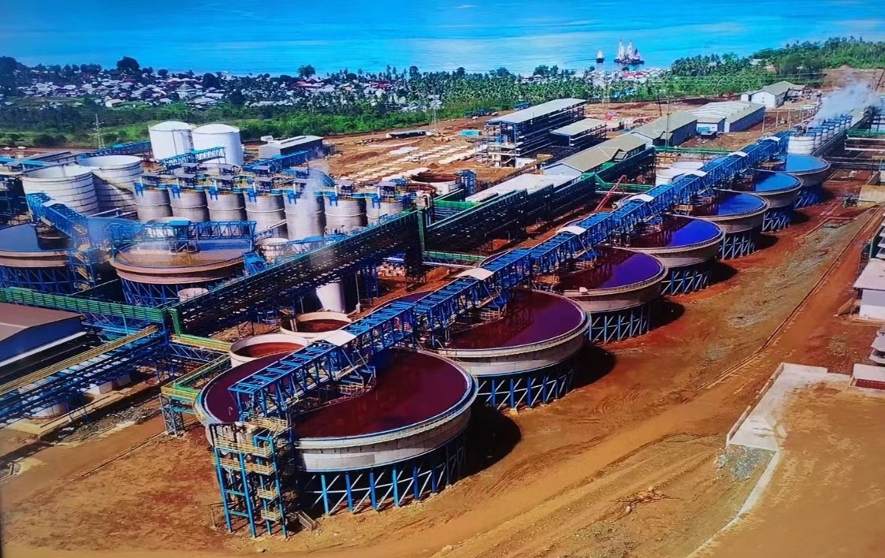
Un único espesador absorbe un cambio de alimentación; un circuito de decantación contracorriente lo pasa. La suspensión se mueve de una etapa a otra mientras que el agua de lavado se mueve al contrario, por lo que el subflujo que sale de una etapa se convierte en la alimentación de la siguiente y el derrame regresa a la etapa anterior. Un cambio de dosificación o dilución realizado en la primera etapa llega a cada etapa posterior, y una pérdida de claridad en cualquier parte de la línea se muestra como licor retenido en el subflujo final.
Cada etapa, por tanto, tiene que entregar licor de lavado lo suficientemente limpio para el próximo paso de desplazamiento, y la densidad del subflujo de cada etapa decide cuánto licor lleva adelante. Es por eso que la alimentación, el subflujo y la dosificación deben ajustarse etapa por etapa en lugar de sintonizar un tanque a la vez: los sólidos y el flujo de alimentación establecen lo que recibe una etapa, la densidad del subflujo establece lo que pasa, y la dosis de floculante establece cuán limpiamente se separan. NHD High-Efficiency CCD Thickeners sigue la misma lógica de proceso para circuitos de lavado de níquel y cobalto, donde la condición alcanzada en una etapa se convierte en una condición de diseño para la siguiente.
Conclusión
Diagnosticar un mal rendimiento del espesador es principalmente una cuestión de orden: establecer qué síntoma se movió primero, descartar la alimentación y la preparación antes de agregar más polímero, y recordar que la dosis también puede ser demasiado alta. La solución entonces recae en uno de los tres lugares, la receta, el circuito de preparación, o la máquina, y el resultado debe confirmarse bajo condiciones de alimentación y operación estables. Donde el límite reside en el propio diseño del espesador, NHD construye espesadores y arreglos de preparación de floculante para estas tareas y puede revisar la base de alimentación, la disposición de dosificación y el requisito de subflujo con el equipo del proyecto. Envíe el síntoma actual, los datos de alimentación y la práctica de dosificación a sales@chinanhd.com o póngase en contacto con el equipo en WhatsApp +86 136 6732 4277.
Preguntas Frecuentes
Q1: ¿Cómo determinar si la dosis de floculante o la alimentación está causando un mal rendimiento del espesador?
A1: Observe cuál señal se mueve primero y hacia dónde se mueve. Un derrame turbio con un subflujo estable apunta a la captura, lo que generalmente significa preparación, envejecimiento o el punto de adición antes de que signifique la dosis. Una caída en la densidad del subflujo con un derrame claro apunta a la compactación, la cual la dilución de la alimentación y el bombeo del subflujo pueden explicar por sí solos. Compare la dosis por tonelada contra los sólidos secos también: si la alimentación no ha cambiado y la dosis por tonelada aumenta, se ha perdido eficiencia en el circuito de preparación.
Q2: ¿Cuáles son los signos de sobredosis de floculante en un espesador?
A2: La densidad del subflujo disminuye mientras que el derrame todavía puede parecer aceptable, porque los flóculos grandes y débilmente ligados atrapan agua dentro de ellos. El polímero o los flóculos aparecen en el licor del derrame y viajan a la siguiente etapa, la dosis por tonelada permanece por encima de la banda que la planta utilizó cuando el circuito estaba estable, y una reducción de dosis cambia el derrame más rápido de lo que lo hizo un aumento de dosis. Confirme que la preparación y el punto de adición sean correctos antes de que esos signos se interpreten como sobredosis.
Q3: ¿Qué datos deben revisarse antes de cambiar la dosis de floculante?
A3: Revise tres conjuntos. La alimentación: sólidos secos, tonelaje, distribución de tamaño y contenido de finos o arcilla, y cualquier agua de dilución que ingrese a la línea de alimentación. El circuito de preparación: concentración de preparación, dilución en el punto de adición, tiempo de envejecimiento y energía de mezcla. La máquina: tendencia de par del rastrillo, ciclo de bomba de subflujo, densidad de subflujo y condición del pozo de alimentación.