
Les problèmes de l’épaississant n’annoncent que rarement leur cause. La densité du sous-produit diminue, le trop-plein devient trouble ou la dose par tonne augmente—et l’explication la plus rapide est généralement le floculant. Parfois c’est correct. Plus souvent, la dose est simplement l’endroit où le symptôme devient visible, alors que le vrai changement a commencé dans l’alimentation, la boucle de préparation ou la machine. Ce qui détermine si un ajustement de dose résout le problème ou le cache simplement dépend de l’ordre dans lequel les vérifications sont effectuées.
Ce que chaque symptôme indique
Densité du sous-produit en baisse tandis que le trop-plein reste clair
Lorsque la densité du sous-produit diminue tandis que le trop-plein reste clair, la capture fonctionne encore—mais la compaction ne fonctionne pas. Le lit ne se consolide pas à la densité que le circuit attend, donc plus d’eau part avec les solides. La compaction dépend de la structure des flocs, du flux de solides à travers le lit et de la vitesse à laquelle le sous-produit est évacué. Les flocs faiblement liés retiennent l’eau et se compressent lentement; un lit tiré vers le bas plus rapidement qu’il ne se forme ne peut pas atteindre sa densité de conception. La dilution de l’alimentation, une fraction plus élevée de fines ou un cycle de pompage du sous-produit modifié peuvent produire la même lecture, donc la dose est un candidat ici—pas la première explication.
Trop-plein devenant trouble avant que le sous-produit ne bouge
Lorsque la clarté se dégrade d’abord, la capture échoue. Les flocs ne se forment pas, se forment trop tard, ou se cassent avant d’atteindre le lit—et parce que le sous-produit n’a pas bougé, le lit et le râteau font toujours leur travail. La distinction critique est entre un polymère qui n’était jamais actif et un polymère qui était actif puis détruit. Une concentration de préparation hors de sa plage, un temps de vieillissement non respecté, ou une énergie de mélange qui cisaillent la solution peuvent tous réduire l’activité avant qu’elle atteigne la boue. Un point de dosage dans une zone de forte cisaille détruit les flocs après leur formation. Le premier ressemble à une dose qui ne sédimente plus rien. Le second ressemble à des flocs visibles au puits d’alimentation et disparus au déversoir de trop-plein.
Dose par tonne en augmentation sans changement de l’alimentation
La dose par tonne reflète l’efficacité des réactifs, et elle n’est significative que lorsqu’on la lit par rapport aux solides secs. Ajouter plus de polymère parce que plus de tonnes sont traitées n’est pas une perte d’efficacité; des grammes par tonne en augmentation alors que l’alimentation reste stable oui. Cette perte réside généralement dans la préparation, le vieillissement ou le point d’addition. Elle peut aussi venir des solides, car plus de fines ou d’argile signifient plus de surface à couvrir pour la même tonnage. Confirmez la mesure des solides secs et l’écoulement derrière elle avant de traiter la tendance comme une décision de dosage—une balance à bande qui dérive peut créer un problème sur papier qui n’existe pas dans le réservoir.
Ce qu’il faut éliminer avant de toucher à la dose
Solides d’alimentation, fines et débit
La demande de floculant suit la surface des solides, pas leur masse. Une alimentation plus fine, ou contenant plus d’argile et de boue, nécessite plus de polymère par tonne même à la même tonnage et pourcentage de solides. Un débit plus élevé réduit également le temps dont disposent les flocs pour se former, croître et se déposer. Un changement de mélange, un autre gisement de minerai, un changement de broyage ou un retour d’eau supplémentaire entrant dans la ligne d’alimentation sont les causes habituelles d’un épaississant se comportant soudainement comme s’il manquait de polymère.
Concentration de dilution et temps de vieillissement
Le polymère doit être préparé avant de pouvoir fonctionner. La qualité de l’eau de fabrication, la dilution effectivement obtenue, le temps de vieillissement avant le dosage et l’énergie de mélange dans l’unité de fabrication déterminent combien de polymère est actif dans le puits d’alimentation. Deux défauts sont faciles à manquer car l’équipement continue de fonctionner : une unité demandée de fournir plus de solution que sa capacité de fabrication permet produit une solution faible ou partiellement hydratée lorsque la demande est la plus forte, et une unité accélérée pour augmenter la production peut cisailler le polymère pendant qu’il s’hydrate.
Point de dosage et conditions de mélange
Le polymère doit rencontrer la boue là où il peut se mélanger—et ensuite être laissé tranquille. Une injection près du puits d’alimentation, avant la zone de haute énergie, donne aux flocs le temps de se former. Une injection dans une pompe, une boîte de chute ou tout autre point où la boue arrive à grande vitesse les casse à nouveau. La dilution au point d’addition est aussi importante que le débit total, car une solution concentrée alimentée par une petite ligne se mélange de manière inégale. Des flocs dérivant dans une zone de cisaillement sont la preuve la plus claire que l’agencement, plutôt que le réglage, est le problème.
Charge du rateau, pompage du sous-produit et conditions du puits d’alimentation
La machine fixe les limites de ce que le polymère peut accomplir. Un couple de rateau en tendance haussière, un historique de levées de rateau, ou une pompe de sous-produit passant entre solides et air décrivent un lit qui n’est pas enlevé uniformément. Un sous-produit de haute densité ne peut être pompé avec le même cycle qu’un sous-produit mince. Un puits d’alimentation partiellement bloqué ou avec des décharges inégales envoie une partie de l’alimentation vers le trop-plein sans rencontrer le floculant, et aucun ajustement de dose ne corrige un court-circuit.
Quand augmenter, réduire ou maintenir la dose de floculant
Lire la dose par tonne par rapport à la tendance d’alimentation
Deux lignes sur un graphique commencent la décision : réactif par tonne de solides secs, et les variables d’alimentation qui entraînent la demande. Une dose par tonne à l’intérieur de sa bande avec une alimentation modifiée indique que le réactif est utilisé comme avant et que l’usine vit avec une alimentation différente. Une dose par tonne qui augmente alors que l’alimentation est stable indique que l’efficacité a été perdue. Une dose par tonne qui diminue tandis que la clarté reste acceptable indique que le circuit peut être suralimenté. Cette bande est spécifique à l’usine et doit provenir de périodes où l’épaississant fonctionnait bien; un circuit qui n’a jamais été suivi pendant un mois stable n’a pas de base de comparaison.
Quand la réponse est plus de dose
Plus de dose est approprié lorsque la préparation et le point d’addition sont solides et que la capture échoue toujours : détérioration de la clarté du trop-plein, un lit mince ou absent, des flocs se formant correctement au puits d’alimentation, et une dose par tonne en dessous de la bande que l’usine utilisait auparavant. Changez-la comme une étape. Augmentez le réglage une fois, maintenez la concentration et la dilution de fabrication stables, et laissez suffisamment de temps pour que la nouvelle dose traverse le circuit. Augmenter la dose en modifiant également la fabrication ne laisse aucun moyen de savoir quel changement a déplacé le trop-plein.
Quand la réponse est moins de dose : surdosage et report
Le surdosage est une condition opérationnelle normale, pas une erreur rare. Un excès de polymère produit de gros flocs faiblement liés qui piègent l’eau, de sorte que la densité du sous-produit diminue tandis que le trop-plein peut encore paraître acceptable. Dans le pire des cas, les flocs et le polymère non adsorbé partent avec le liquide de trop-plein et encrassent les circuits d’extraction par solvant, aveuglent les filtres, ou reviennent comme une charge que l’usine n’avait jamais prévue. Les signes sont une dose par tonne au-dessus de la bande propre à l’usine, un sous-produit qui s’est affiné sans changement d’alimentation, du polymère visible en aval, et une réponse plus rapide à une réduction qu’à une augmentation. Réduisez d’un seul coup et jugez d’abord le trop-plein.
Quand la réponse n’est ni l’un ni l’autre : corriger d’abord la préparation ou la machine
Certains circuits échouent pour des raisons que la dose ne peut atteindre. Une unité de préparation fonctionnant en dehors de sa concentration de conception, un réservoir de vieillissement contourné lorsque la demande augmente, un point de dosage à l’intérieur d’une zone de cisaillement, une pompe de sous-produit qui tire le lit vers le bas, ou un puits d’alimentation qui court-circuite persistera à tout réglage. Maintenez la dose et corrigez d’abord le défaut; la prochaine observation signifiera alors quelque chose, car la seule chose qui a changé est l’élément qui a été réparé.
Ce qu’il faut changer une fois la décision prise
Recette, préparation ou machine : trois corrections différentes
Les trois correctifs se situent à des endroits différents et prennent des durées différentes pour apparaître. La recette est la variété de polymère et le réglage de la dose. La boucle de préparation concerne la concentration de fabrication, la dilution, le temps de vieillissement et l’énergie de mélange. La machine couvre le point d’addition, le pompage du sous-produit, le rateau et le puits d’alimentation. Un seul change à la fois, car une usine qui augmente la dose, change le polymère et redirige l’injection en un quart de travail a trois explications pour tout ce qui se passe ensuite et aucun moyen de les séparer.
Vérification du changement dans des conditions de fonctionnement stables
Mesurez le changement là où il peut être vu : solides d’alimentation, débit d’alimentation et dilution maintenus aussi stables que l’usine peut gérer, un changement à la fois, et une période suffisamment longue pour atteindre un nouvel état stable plutôt que la première heure où le trop-plein s’améliore. Lisez le résultat dans l’ordre du diagnostic. La clarté du trop-plein vient en premier car elle répond le plus rapidement à la capture; la densité du sous-produit vient ensuite car la compaction suit; la dose par tonne vient en troisième car elle montre si l’amélioration a été acquise à un coût de réactif plus élevé.
Où l’épaississant lui-même fixe la limite
Ce que la conception de l’épaississant corrige et ce que le dosage ne peut pas corriger
Chaque réservoir a une zone de sédimentation, un puits d’alimentation qui dissipe une quantité limitée d’énergie, et un agencement de sous-produit qui déplace les solides à une certaine densité. Lorsque la fraction fine de l’alimentation dépasse ce que la zone de sédimentation peut gérer, ou que la densité cible du sous-produit dépasse ce que le râteau et la pompe peuvent tirer, le circuit est à la limite de sa conception, et plus de polymère augmente le coût et le report plutôt que la récupération.
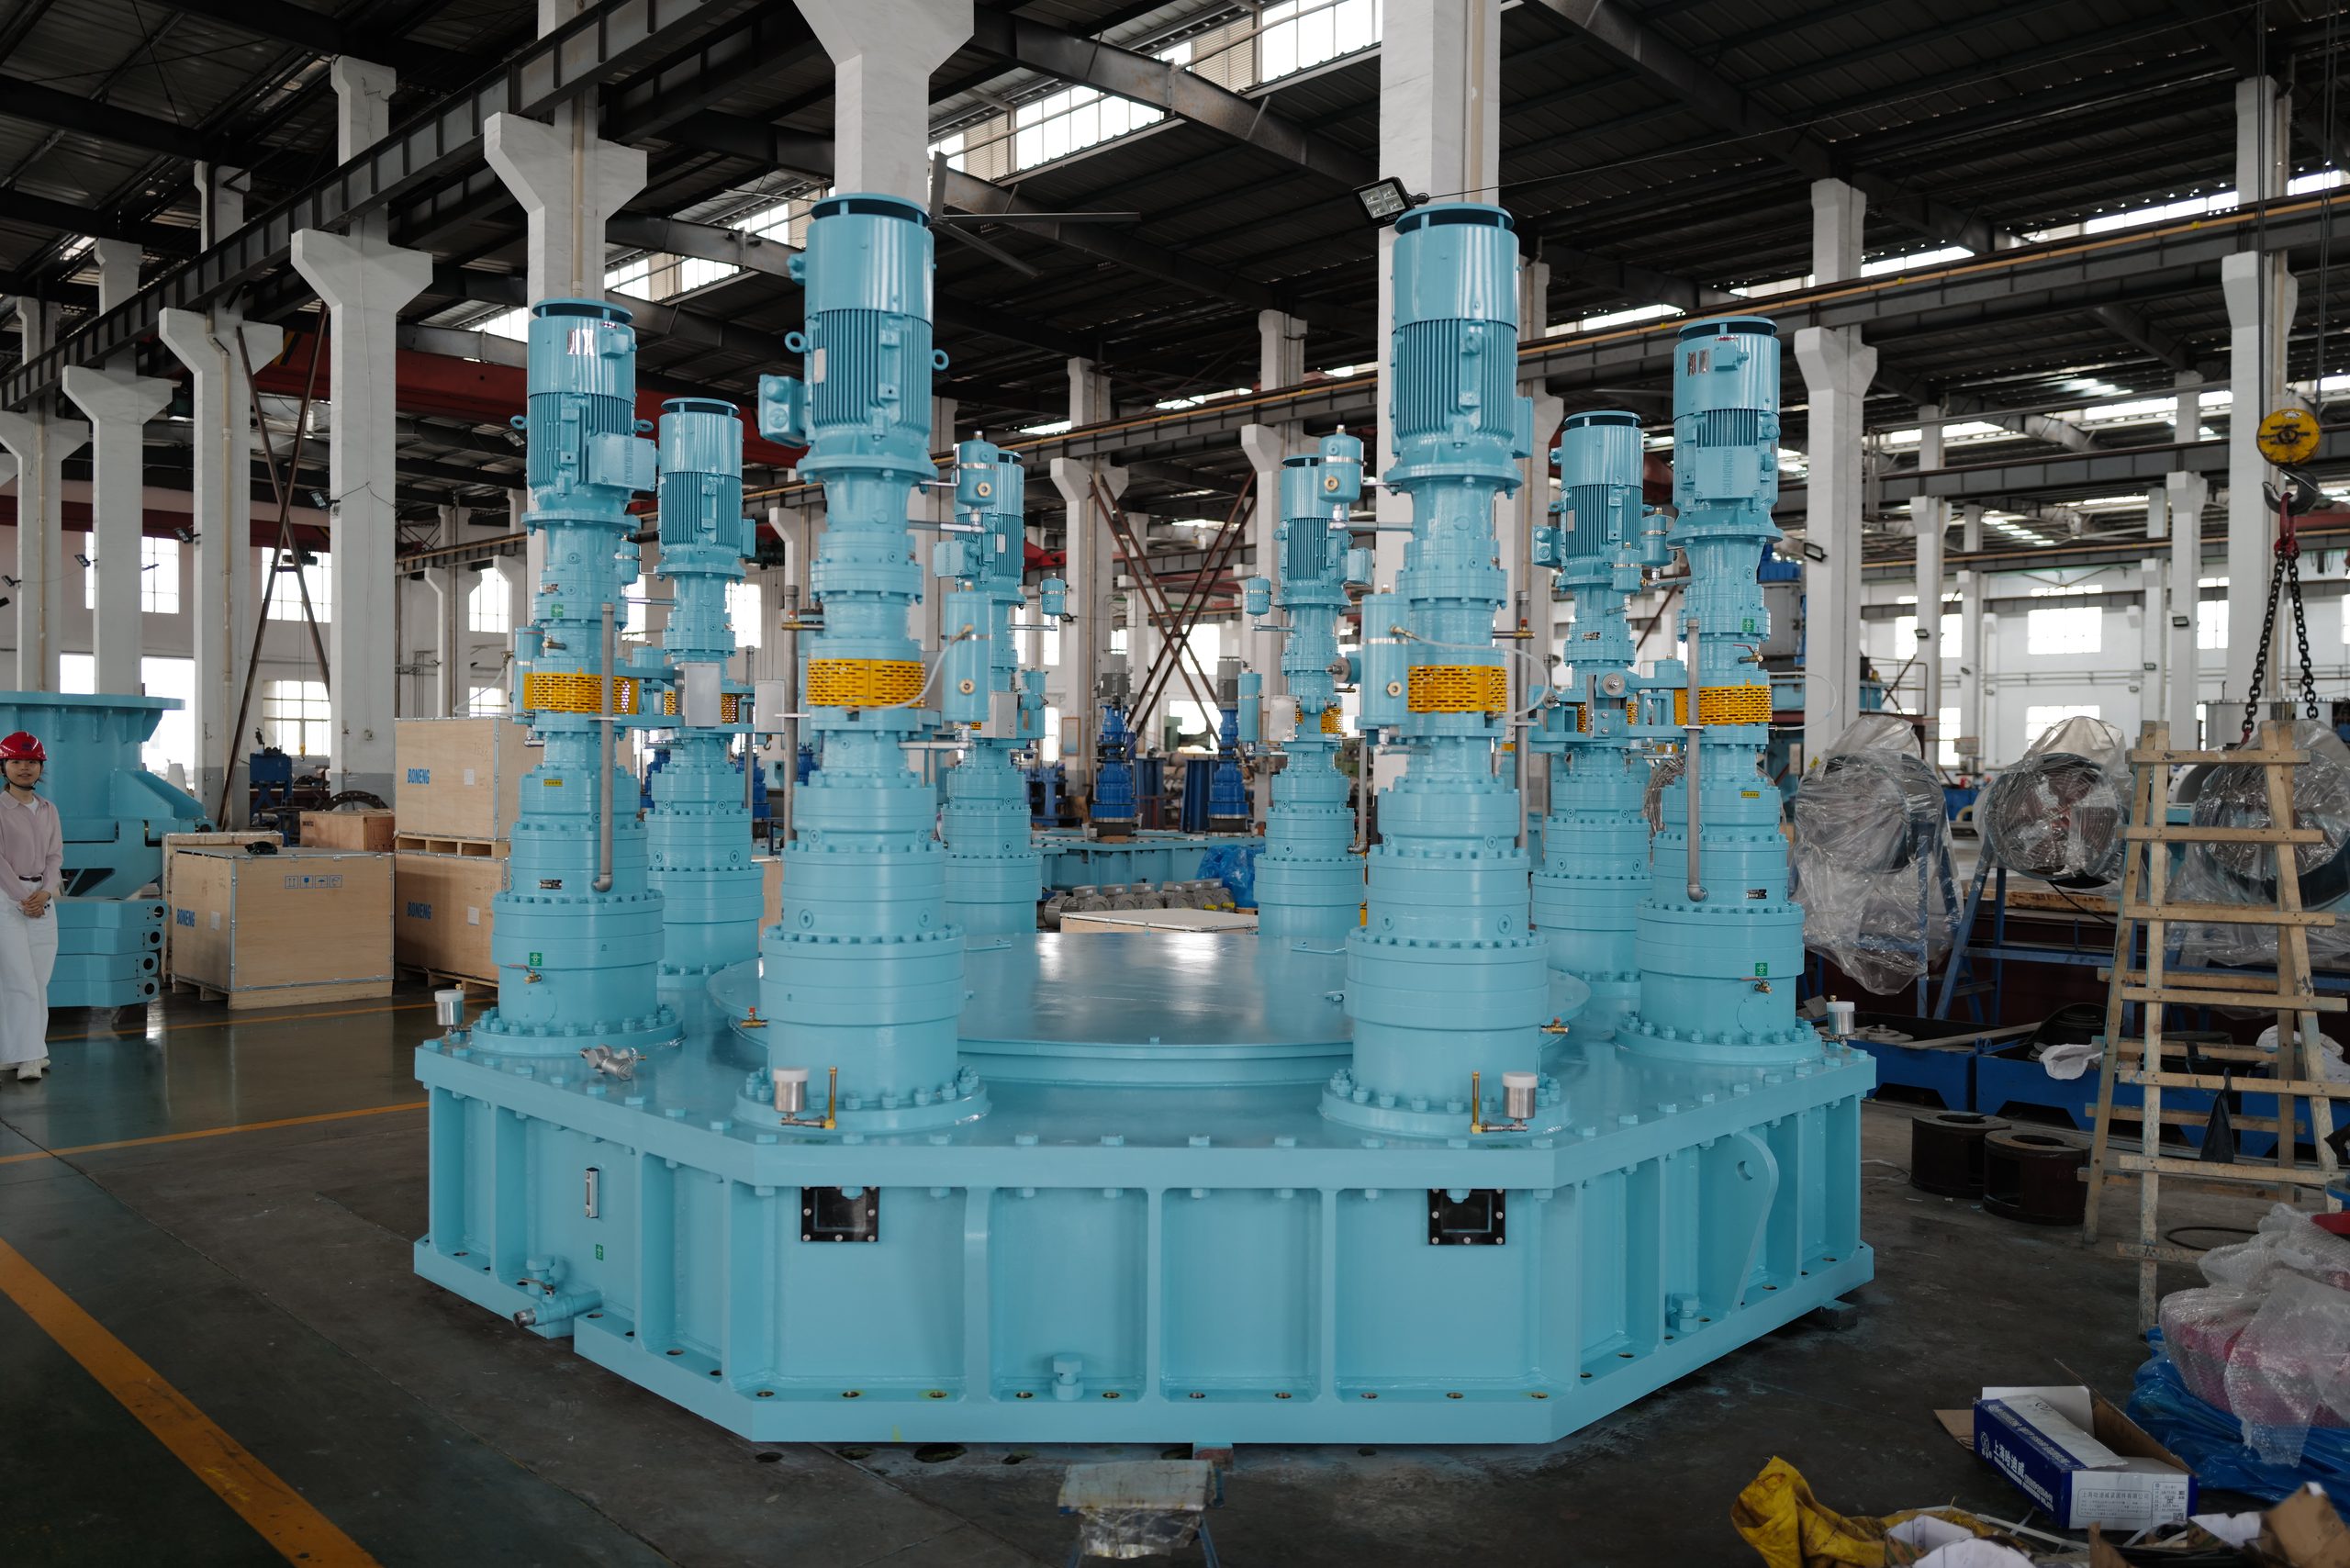
C’est à cette limite que l’équipement peut être jugé. NHD Thickener utilise des systèmes multi-entraînement avec des roulements rotatifs robustes et une lubrification par bain d’huile pour un fonctionnement stable sous forte charge, rapportent le couple en temps réel au centre de contrôle et s’intègrent aux DCS et à la mesure ultrasonique du niveau du boue et de la teneur en solides, de sorte qu’un lit changeant apparaisse dans les signaux avant de devenir un événement de levée de râteau.
Pourquoi les circuits CCD rendent les changements d’alimentation et de dosage plus critiques
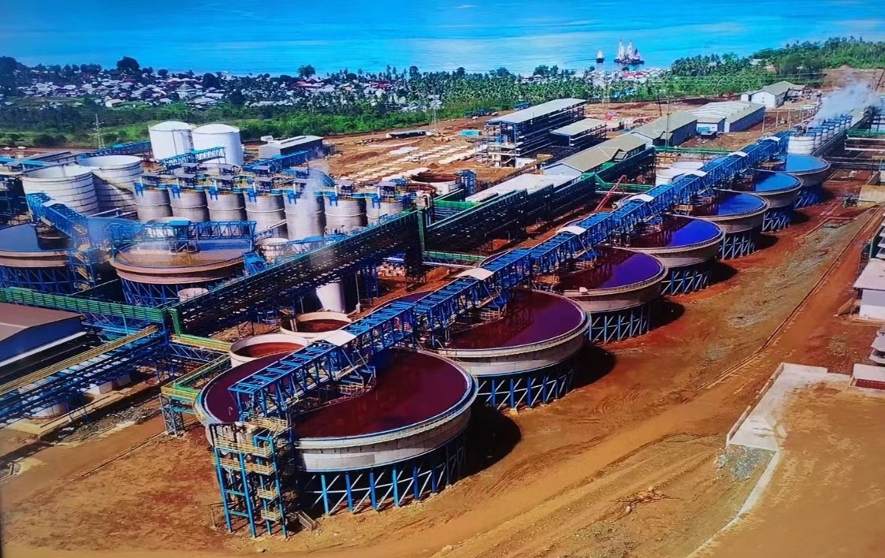
Un seul épaississant absorbe un changement d’alimentation; un circuit de décantation à contre-courant le transmet. La boue passe d’une étape à l’autre tandis que l’eau de lavage se déplace dans l’autre sens, de sorte que le sous-produit de sortie d’une étape devient l’alimentation de la suivante et le trop-plein revient à l’étape précédente. Un changement de dosage ou de dilution effectué à la première étape arrive à chaque étape suivante, et une perte de clarté n’importe où dans la ligne se traduit par un liquide entraîné dans le sous-produit final.
Chaque étape doit donc délivrer un liquide de lavage suffisamment propre pour l’étape de déplacement suivante, et la densité du sous-produit de chaque étape décide de la quantité de liquide qu’elle transporte. C’est pourquoi l’alimentation, le sous-produit et le dosage doivent être adaptés étape par étape plutôt que réglés un réservoir à la fois : les solides d’alimentation et le débit déterminent ce qu’une étape reçoit, la densité du sous-produit détermine ce qu’elle transmet, et la dose de floculant détermine à quel point les deux sont séparés proprement. NHD High-Efficiency CCD Thickeners suit la même logique de processus pour les circuits de lavage du nickel et du cobalt, où l’état atteint dans une étape devient une condition de conception pour la suivante.
Conclusion
Diagnostiquer une mauvaise performance de l’épaississant est principalement une question d’ordre : établir quel symptôme a bougé en premier, éliminer l’alimentation et la préparation avant d’ajouter plus de polymère, et se rappeler que la dose peut aussi être trop élevée. La correction se situe alors dans l’un des trois endroits, la recette, la boucle de préparation, ou la machine, et le résultat doit être confirmé dans des conditions d’alimentation et de fonctionnement stables. Là où la limite se situe dans la conception propre de l’épaississant, NHD construit des épaississants et des configurations de préparation de floculants pour ces tâches et peut examiner la base d’alimentation, l’agencement de dose, et l’exigence de sous-produit avec l’équipe de projet. Envoyez le symptôme actuel, les données d’alimentation et la pratique de dosage à sales@chinanhd.com ou contactez l’équipe sur WhatsApp +86 136 6732 4277.
FAQs
Q1 : Comment savoir si la dose de floculant ou l’alimentation cause une mauvaise performance de l’épaississant ?
A1 : Observez quel signal bouge en premier et où il bouge. Un trop-plein trouble avec un sous-produit stable indique la capture, ce qui signifie généralement la préparation, le vieillissement, ou le point d’addition avant que cela ne signifie la dose. Une densité de sous-produit en baisse avec un trop-plein clair indique la compaction, ce que la dilution de l’alimentation et le pompage du sous-produit peuvent expliquer d’eux-mêmes. Comparez la dose par tonne aux solides secs également : si l’alimentation n’a pas changé et que la dose par tonne augmente, l’efficacité a été perdue dans la boucle de préparation.
Q2 : Quels sont les signes de surdosage de floculant dans un épaississant ?
A2 : La densité du sous-produit diminue tandis que le trop-plein peut encore paraître acceptable, parce que de gros flocs faiblement liés piègent l’eau à l’intérieur d’eux. Le polymère ou les flocs apparaissent dans le liquide de trop-plein et se déplacent vers l’étape suivante, la dose par tonne est au-dessus de la bande à laquelle l’usine fonctionnait lorsque le circuit était stable, et une réduction de dose change le trop-plein plus rapidement qu’une augmentation de dose. Confirmez que la préparation et le point d’addition sont corrects avant que ces signes ne soient interprétés comme un surdosage.
Q3 : Quels sont les données à revoir avant de changer la dose de floculant ?
A3 : Révisez trois ensembles. L’alimentation : solides secs, tonnage, distribution de taille et contenu en fines ou en argile, et toute eau de dilution entrant dans la ligne d’alimentation. La boucle de préparation : concentration de fabrication, dilution au point d’addition, temps de vieillissement, et énergie de mélange. La machine : tendance du couple de râteau, cycle de la pompe de sous-produit, densité du sous-produit, et état du puits d’alimentation.