
Un devis peut mentionner un « lavage à contre-courant en plusieurs étapes », mais le dispositif de lavage réel doit encore être vérifié. Sur une bande de caoutchouc horizontale, le gâteau se déplace de l’extrémité d’alimentation vers l’extrémité de décharge. Le lavage à contre-courant se déplace à l’inverse de ce gâteau : l’eau la plus fraîche rencontre le gâteau le plus près de la décharge, et le liquide de cette étape devient le lavage pour le gâteau plus sale une étape plus près de l’alimentation. Un véritable lavage de gâteaux à contre-courant commence après la formation du gâteau, avec le liquide de lavage se déplaçant étape par étape à l’inverse de la direction du déplacement du gâteau.
La vérification concerne le chemin, pas la zone du filtre. Voyez où la boue est étalée, où le premier lavage rencontre le gâteau, dans quelle direction le liquide de lavage se déplace et si les deux liquides sont collectés séparément. L’épaisseur du gâteau, l’eau de lavage, le vide et le temps de cycle décident ensuite de l’efficacité de ce chemin. Ils ne transforment pas une disposition à co-courant en une disposition à contre-courant.
Pourquoi la formation du gâteau précède le lavage
Ajout d’eau de lavage avant la formation du gâteau
Le lavage des gâteaux fonctionne par déplacement, et le déplacement nécessite un gâteau formé : tant que la boue ne s’est pas déposée en un lit de solides sur le tissu, il n’y a pas de structure en pores pour que le liquide de lavage pousse le liquide de mère à travers. Vaporisez de l’eau de lavage sur de la boue qui est encore en train de s’étendre et elle dilue simplement la surface et part avec le premier drainage. Ce qui importe, c’est l’état du gâteau lorsque la première pulvérisation commence — formé et encore saturé de liquide de mère, car le liquide retenu dans ce gâteau est ce que le lavage doit déplacer. L’eau dépensée avant ce moment est de l’eau que les étapes ultérieures n’ont plus.
Répartition uniforme de la boue sur la largeur de la bande
Le gâteau ne peut être aussi uniforme que la couche de boue dont il se forme. Un approvisionnement plus important d’un côté de la bande forme une voie épaisse là-bas et laisse la voie voisine fine, et cette différence est figée avant que le lavage ne commence.
Le liquide de lavage le remarque immédiatement. Le flux suit le chemin de moindre résistance, à travers la voie fine et les pores plus grands là-bas — le phénomène que la pratique du lavage déconseille — tandis que la voie épaisse, retenant le plus de liquide de mère, est à peine touchée. Et une fois qu’une couche fine s’est formée, le gâteau lui-même effectue la plus grande partie de la filtration, donc sa profondeur détermine la résistance à laquelle chaque étape de lavage doit faire face. La description propre de NHD fait la même association : distribution de la boue pour une formation uniforme du gâteau, puis lavage à contre-courant en plusieurs étapes.
Le liquide de mère part avant l’arrivée d’un quelconque lavage
Le premier liquide à quitter la bande n’est pas de l’eau de lavage. Pendant la formation du gâteau, le vide attire le liquide propre à la boue à travers le tissu ; c’est le liquide de mère, et il part avant que tout lavage soit appliqué, à pleine concentration du procédé — dans la production d’acide phosphorique, c’est le liquide de produit retournant au procédé, raison pour laquelle il ne doit pas arriver dilué. Gardez ce drainage en avance sur le premier lavage et les deux liquides restent distincts. Laisser entrer l’eau de lavage tôt, et elle est entraînée dans le même flux, quittant l’usine avec un mélange qui n’est ni liquide de mère à concentration ni un filtrat de lavage pouvant être évalué de manière autonome.
Le lavage frais entre près de l’extrémité de décharge
La dernière étape rencontre le gâteau le plus propre
Au moment où le gâteau atteint la dernière étape de lavage, il a déjà été lavé par toutes les étapes précédentes, donc le liquide restant dans ses pores est le plus faible de la bande. C’est là que l’eau fraîche va. Elle effectue le déplacement final, ramasse très peu en le faisant, et part encore suffisamment propre pour être collectée et réutilisée comme lavage pour l’étape immédiatement en amont — le retour qui rend la boucle de contre-courant possible.
Le liquide de chaque étape lave l’étape précédente
Sous chaque étape se trouve sa propre collection. Le filtrat n’est pas déchargé ; il est pompé et pulvérisé comme liquide de lavage sur le gâteau une étape plus près de l’extrémité d’alimentation, de sorte que la même eau remonte à contre-courant, rencontrant des gâteaux plus sales à chaque étape et laissant chaque étape plus chargée qu’elle n’est entrée.
Quand elle quitte finalement à l’extrémité d’alimentation, elle transporte la charge la plus lourde de tout ce que le lavage a retiré. Comptez les entrées d’eau fraîche et il n’y en a qu’une : la dernière étape. Tout en amont fonctionne à base de liquide réutilisé.
La direction importe plus que le nombre d’étapes
Le nombre d’étapes, à lui seul, signifie peu. Si chaque étape reçoit de l’eau fraîche, le résultat est un lavage à co-courant avec du matériel supplémentaire ; si le filtrat est collecté dans un réservoir commun et redistribué au hasard, aucun gradient de concentration ne se forme. La direction crée le gradient — les étapes ne font que le subdiviser. Dans la pratique du lavage publiée, trois étapes à contre-courant suffisent généralement pour la plupart des tâches ; au-delà, chaque étape doit justifier son récepteur, sa pompe et son contrôle de débit par rapport à un objectif de pureté plus strict.
Pourquoi le liquide de mère et le filtrat de lavage sont souvent collectés séparément
Le liquide de mère doit être identifié avant que le lavage ne commence
Le liquide de mère est identifié par l’endroit où il quitte la machine : le liquide extrait pendant la formation du gâteau, avant l’ouverture de la première pulvérisation de lavage. Sur un filtre à bande, cette sortie se trouve dans une courte section entre le bac d’alimentation et le premier collecteur de lavage.
Fixez-le, car les décisions de routage en dépendent toutes — quel flux revient au processus, quel flux va pour récupération, quels flux le filtrat de lavage peut rejoindre — et aucune d’entre elles ne peut être prise clairement à moins que le liquide de mère ne soit un flux connu, à une force connue, quittant à un point connu.
Le filtrat de lavage peut être collecté par étape ou par concentration
La collecte séparée est intégrée dans la machine plutôt que laissée à la préférence d’exploitation. Le filtre à bande de NHD évacue le filtrat par plusieurs boîtes de succion sous vide disposées le long de la bande, section par section, au lieu de le combiner en un seul flux — filtrat pauvre à la dernière étape de lavage, filtrat chargé à la première. Prises par étape, chaque flux peut être orienté selon sa concentration : en arrière d’une étape comme liquide de lavage, en avant vers le procédé, ou avec le liquide de mère là où les besoins coïncident. Les installations qui groupent les sorties par concentration plutôt que par position obtiennent la même séparation dans l’autre sens.
Mélanger les flux peut réduire le contrôle du processus et la valeur de récupération
Combiner les deux flux et le mélange prend une concentration qu’aucun des deux flux n’avait. Le liquide de mère atteint le processus dilué. Le filtrat de lavage, quant à lui, perd ce qui le rendait utile comme mesure de contrôle — lu étape par étape, il montre si chaque étape lave ou est inactive ; combiné, il ne peut indiquer qu’une moyenne.
La récupération paie pour la même décision : le matériau soluble à récupérer est inchangé, mais il voyage maintenant dans un volume plus grand, et chaque volume supplémentaire doit être pompé, chauffé ou évaporé pour récupérer la même masse.
Qu’est-ce qui détermine l’efficacité du lavage sur un filtre à bande sous vide ?
L’épaisseur du gâteau affecte la distance de déplacement
Le liquide de lavage pénètre par le dessus du gâteau ; le liquide de mère qu’il doit déplacer est réparti sur toute la profondeur du lit. Doublez l’épaisseur et le déplacement a deux fois plus de distance à parcourir, à travers un lit contenant environ deux fois plus de liquide. Aller vers un mince n’est pas la réponse non plus. Un gâteau qui se draine trop librement laisse passer le lavage sans faire beaucoup de déplacement, et un gâteau très mince a tendance à se fissurer, ouvrant des canaux qui court-circuitent le lit. En pratique, l’épaisseur qui assure le meilleur drainage n’est souvent pas celle qui lave le mieux, et le réglage doit servir les deux.
Le volume d’eau de lavage affecte l’élimination des solubles
Plus d’eau de lavage élimine plus de matériau soluble, mais pas en proportion. Le premier volume déplace le liquide de mère à proximité de la force maximale ; chaque volume suivant rencontre un gâteau plus propre et un liquide plus faible, se mélange plus et déplace moins, jusqu’à ce que l’eau supplémentaire soit principalement diluante.
La réutilisation à contre-courant est la réponse standard à cette courbe aplatie, car le liquide de lavage utilisé une fois conserve la plupart de ses capacités et peut être dépensé à nouveau sur un gâteau plus sale. Un exemple pratique publié chiffre l’effet : un gâteau qui nécessite cinq volumes de liquide de lavage en un seul passage peut être lavé avec environ un et demi volumes une fois que la boucle fonctionne en étapes à contre-courant.
Le vide et la vitesse de la bande affectent le temps de contact et de drainage
Le vide est ce qui fait passer le lavage à travers le gâteau, mais un vide plus élevé ne correspond pas à un meilleur lavage. Poussez la différence de pression trop haut et le liquide passe moins de temps dans le gâteau et trouve plutôt les fissures et les points faibles, contournant le lit plutôt que de déplacer le liquide sur toute sa face — un déplacement efficace nécessite une différence adéquate, pas une différente maximale.
La vitesse de la bande détermine le temps que le lavage a pour travailler. Les zones de lavage ont une longueur fixe, donc une bande plus lente maintient le gâteau sous chaque pulvérisation plus longtemps et le draine davantage, au détriment du débit ; une bande plus rapide fait l’inverse. Les deux sont réglés ensemble, par rapport à l’épaisseur du gâteau que l’alimentation est réellement en train de former.
Comment le filtre à bande sous vide en caoutchouc horizontal soutient le lavage à contre-courant
Les rainures et les trous de drainage évacuent le filtrat
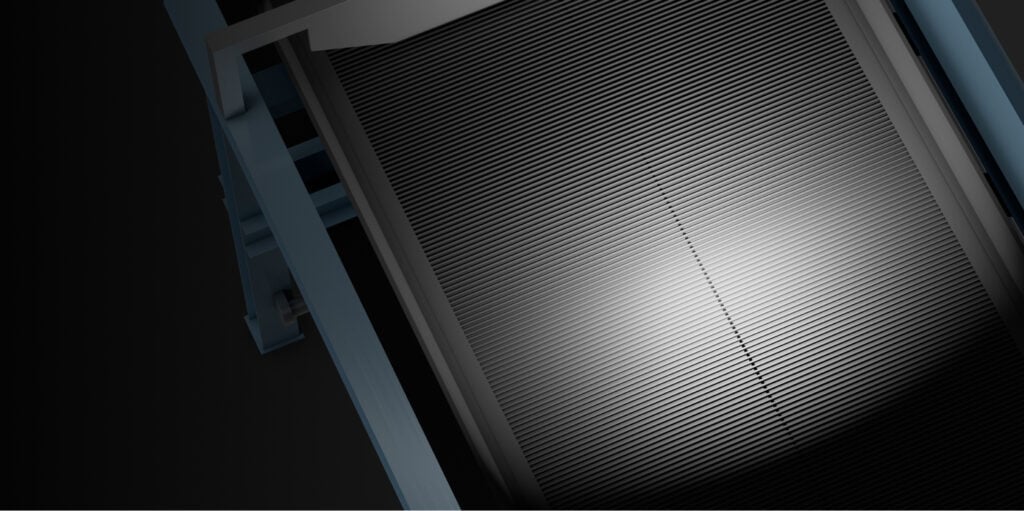
Sur le Filtre à Bande Sous Vide en Caoutchouc Horizontal, la bande elle-même fait partie du système de drainage. Des rainures traversent sa surface et des trous de drainage passent à travers elle — une conception optimisée de rainures et de trous de filtrat, dans la description du fabricant — et le filtrat ayant traversé le tissu est collecté par une rainure, conduit à un trou et attiré dans la boîte à vide en dessous, avec la boîte à vide guide-flux augmentant encore le débit de filtrat.
Cette vitesse d’évacuation est sur laquelle repose le lavage étagé : un filtrat laissé sur la bande est transporté dans la zone de lavage suivante et brouille la frontière entre les étapes.
Les étapes de lavage sont disposées le long de la bande
Filtration, lavage, séchage par succion, décharge et régénération du tissu se succèdent le long d’un seul parcours horizontal, et la section de lavage de ce parcours est agencée comme un lavage à contre-courant en plusieurs étapes. NHD construit la machine en largeurs de bandes de 400 à 4500 mm, avec des surfaces de filtration efficaces de 0,8 à 162 m², et des tailles en dehors du tableau standard peuvent être construites sur commande.
Le dispositif fonctionne déjà à l’échelle de la production : huit unités de 120 m² sur la repulpation et le lavage du phosphogypse à Hubei, une autre unité de 120 m² en Mongolie intérieure, une unité de 84 m² dans une usine de DAP au Vietnam. L’unité du Sénégal — 20 m² sur l’enrichissement en phosphate — était le premier filtre à bande du fabricant dans le traitement des minéraux ; après des tests de filtration sur site, elle a atteint ses objectifs de capacité et de teneur en humidité des gâteaux.
Le lavage du tissu côté retour aide à restaurer la perméabilité
À la décharge, le tissu quitte la bande et effectue le parcours de retour, où un arroseur le lave. L’objectif de ce lavage, selon la description du fabricant, est de récupérer au maximum la perméabilité à l’air du tissu, afin qu’il revienne à l’extrémité d’alimentation prêt pour la prochaine charge de boue — le tissu fonctionne comme une boucle fermée, et son état à l’extrémité d’alimentation est largement décidé lors de ce parcours de retour.
Le renvoyer obstrué montre immédiatement le coût : la résistance sous le nouveau gâteau augmente, le drainage ralentit, le gâteau se forme inégalement, et chaque étape de lavage en aval hérite des deux défauts. Un remplacement de tissu filtrant modifie le comportement du drainage et du lavage en même temps, c’est pourquoi la sélection de tissu est examinée ensemble avec la disposition de lavage plutôt que traitée comme une décision de consommable de routine.
Conclusion
Le lavage à contre-courant sur un filtre à bande sous vide dépend de la direction du déplacement du gâteau et de la réutilisation du liquide de lavage. Le gâteau se déplace vers la décharge, tandis que l’eau de lavage la plus propre est appliquée près de l’extrémité de décharge et réutilisée étape par étape vers l’extrémité d’alimentation. Le liquide de mère et le filtrat de lavage doivent être collectés de manière à préserver les informations de processus et les différences de concentration requises par le circuit. L’épaisseur du gâteau, le volume d’eau de lavage, le niveau de vide et la vitesse de la bande déterminent alors à quel point le matériau soluble est efficacement déplacé du gâteau. Sur un filtre à bande sous vide en caoutchouc horizontal de NHD, le liquide qui passe à travers le tissu s’écoule à travers les rainures et les trous, le lavage suit le chemin à contre-courant multi-étages le long de la bande, et le nettoyeur restaure la perméabilité à l’air du tissu. Partagez les propriétés de la boue, l’objectif de lavage, la disponibilité de l’eau de lavage et le débit requis avec NHD pour réviser la disposition des étapes de lavage et le dimensionnement du filtre. Contactez sales@chinanhd.com ou WhatsApp +86 136 6732 4277.
FAQ
Q1 : Où entre l’eau de lavage fraîche dans un lavage à contre-courant de bande ?
R1 : À l’étape la plus proche de la décharge. Ce gâteau est sur le point de partir, donc l’eau la plus fraîche effectue le dernier déplacement, et le liquide de cette étape lave le gâteau plus sale une étape plus près de l’alimentation.
Q2 : Pourquoi le liquide de mère et le filtrat de lavage sont-ils souvent collectés séparément ?
R2 : Le liquide de mère quitte le gâteau avant le lavage, tandis que le filtrat de lavage contient le liquide déplacé pendant les étapes de lavage. Une collecte séparée aide à préserver les différences de concentration et facilite le contrôle de la récupération ou de la réutilisation.
Q3 : Est-ce que plus d’eau de lavage nettoie le gâteau par elle-même ?
R3 : Non. L’efficacité du lavage dépend également de l’épaisseur du gâteau, du vide, de la vitesse de la bande et du temps de résidence. Plus d’eau de lavage n’améliore pas automatiquement l’élimination des solubles si les conditions de contact et de drainage ne sont pas adaptées.