
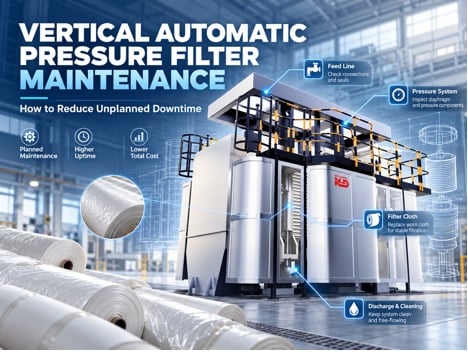
全自动立式压滤机的非计划停机,往往不是由单一部件故障引起的。例如,进料性质发生变化后,如果未及时冲洗进料管线,可能导致下一周期进料堵塞;隔膜密封件在压榨过程中发生泄漏,会延长压榨时间;滤布性能逐渐下降,则可能使过滤周期不断延长,最终影响整个班次的产量目标。
这些问题看似微小,每个周期可能只增加两三分钟,但随着运行次数增加,累计损失的生产时间不容忽视。
全自动立式压滤机按照进料、压榨、滤饼卸料、滤布清洗及滤饼输送等工序完成自动运行。因此,维护计划应围绕实际运行周期制定,而不是简单套用固定的检修时间表。
尤其当处理物料从高固含量磷石膏浆料转变为细粒尾矿时,设备的维护重点也需要相应调整。即使进料固含量仅发生几个百分点的变化,也可能影响过滤周期和维护需求。因此,其他工厂的维护经验不能直接照搬,而应结合当前工况重新评估。
一、以完整运行周期为基础制定维护计划
1. 关注进料、压榨、卸料和滤布清洗的全过程
全自动立式压滤机的运行始于进料泵输送浆料,随后进入隔膜压榨阶段,并根据工艺需要进行洗涤。之后,通过空气干燥降低滤饼含水率,设备开启滤室,完成滤饼卸料。
对于最高压榨压力可达1.6 MPa的设备而言,除了关注压力参数,还应重视各工序之间的衔接。
随着运行周期不断累积,隔膜密封面可能逐渐磨损。如果压榨阶段无法维持所需压力,滤饼含水率可能高于目标值,进而需要延长空气干燥时间。与此同时,排气管线局部堵塞也可能影响干燥效率,使整个过滤周期进一步延长。
因此,维护检查不能仅针对某个独立部件,而应结合完整运行流程,分析各阶段之间的相互影响。
2. 分别记录计划停机与非计划停机
计划停机和非计划停机对生产的影响不同,应分别记录和分析。
计划停机是指提前安排的设备维护,例如滤布更换。维护团队可以根据生产计划预留检修窗口,例如在周日安排90分钟完成滤布更换。
非计划停机则通常由突发故障引起,例如进料管线堵塞,可能直接影响当班产量。
将两类停机时间分别记录,有助于维护团队识别故障原因,并评估维修措施是否真正减少了意外停机。
增加检查次数并不一定意味着停机时间会减少。只有结合实际运行记录,才能判断维护措施的有效性。
3. 通过过滤周期变化识别潜在故障
平均过滤周期是判断设备运行状态的重要指标。
例如,某台压滤机上个月的平均运行周期为12分钟,而本月增加至14分钟。虽然设备尚未出现明显故障,但这一变化可能意味着运行效率正在下降。
常见原因包括:
- 滤布逐渐堵塞,过滤阻力增加。
- 进料颗粒变细,过滤速度下降。
- 压榨阶段需要更长时间才能达到工艺要求。
这些变化单独来看可能并不严重,但每个周期增加的两分钟,会随着运行次数累积,造成持续性的产能损失。
因此,持续监测平均过滤周期,有助于在设备发生明显故障前发现异常,并及时调整维护计划。
二、如何预防进料管线堵塞?
1. 关注进料固含量与颗粒组成变化
进料性质的变化,是影响压滤机运行稳定性的重要因素。
高固含量磷石膏浆料与细粒尾矿在流动性、沉降特性和过滤性能方面存在差异。如果进料固含量或颗粒组成发生变化,而运行参数和管线维护措施未及时调整,就可能增加堵塞风险。
例如,较粗颗粒可能沉积在局部管段或滤网处,而细颗粒则可能在阀座、分配歧管盲端等位置逐渐积聚。
因此,进料系统的检查应以当前实际物料性质为依据,而不能仅参考设备设计阶段的进料参数。即使管线此前连续数月运行正常,当进料固含量或颗粒组成发生明显变化时,仍可能出现堵塞问题。
2. 优化进料管线的冲洗与维护
进料管线的冲洗频率应根据实际物料性质和运行情况调整,而不是完全依赖固定的维护周期。
当进料固含量或颗粒组成发生变化时,应及时检查并冲洗管线,减少固体颗粒沉积,降低堵塞风险。
此外,维护人员应重点关注进料压力和进料时间的变化。如果进料压力异常升高,或进料阶段持续延长,可能意味着管线内部出现沉积或局部堵塞。
3. 根据运行周期检查进料泵和阀门
进料泵与分配阀门直接影响压滤机的进料效率。随着设备运行,阀座磨损或进料泵性能下降,都可能导致进料时间逐渐延长。
维护检查应重点关注两个问题:
- 滤室能否在预期时间内完成进料?
- 进料结束时,相关阀门能否按照设定顺序及时关闭?
例如,如果进料阶段由原来的4分钟延长至5分钟,就应及时记录并排查原因。这一分钟的变化看似有限,但如果发生在每个运行周期中,便会对整体处理能力产生持续影响。
三、液压系统、滤板及隔膜密封件的维护
1. 隔膜压榨系统:关注高压循环下的磨损
在隔膜压榨阶段,压榨介质进入隔膜腔,使隔膜发生形变并对滤饼施加压力。随着运行周期增加,隔膜会反复变形,长期使用后可能出现磨损、疲劳或密封性能下降。这些变化通常是渐进的,因此应通过运行数据判断隔膜状态,而不是仅凭使用时间估计其寿命。
例如,在进料条件和滤饼含水率目标基本不变的情况下,如果所需压榨压力由1.2 MPa逐渐升至1.45 MPa,就需要检查隔膜、滤布及进料条件是否发生变化。压力变化并不一定意味着隔膜损坏,但可以作为设备状态异常的预警信号。
通过趋势监测及时安排检查和更换,有助于避免隔膜故障引发非计划停机。
2. 检查滤板、滤框密封及滤饼卸料状态
滤板、滤框及密封件共同影响滤室的密封性能和滤饼形成质量。随着设备长期运行,可能出现两类问题:
一是密封件磨损或老化,导致压榨过程中发生泄漏,影响压力保持效果。
二是滤板或滤框位置出现偏差,造成滤室受力或滤饼厚度不均,进而影响滤饼卸料。
维护人员可以通过观察卸料后的滤饼状态识别异常。例如,如果滤饼厚度明显不均,或出现边缘较干、中部偏湿的情况,就应进一步检查滤板位置、密封状态及进料分布情况。这些现象不能单独作为故障判定依据,但能够为后续排查提供方向。
3. 检查压榨水系统与压力变化趋势
压榨水系统的维护重点包括泵的运行状态、压力建立能力以及系统密封性能。
对于最高压榨压力为1.6 MPa的设备,应重点检查系统能否稳定达到当前工艺所需的压力,而不是要求设备始终在最高压力下运行。
例如,在相同工况下,原本使用1.2 MPa即可达到目标滤饼含水率,而数周后需要1.45 MPa,说明设备运行条件可能已经发生变化。
此时,应重点排查进料性质、滤布状态和隔膜压榨系统。
与单次压力读数相比,连续数周的压力趋势更有参考价值。通过将压力变化与过滤周期、滤饼含水率等数据结合分析,可以更早发现潜在问题。
四、滤布清洗与更换:如何延长滤布使用寿命?
1. 根据运行周期优化滤布清洗
滤布清洗是全自动立式压滤机正常运行周期的一部分,而不是完全独立的维护操作。设备可在自动运行过程中交替清洗滤布两面,以减少残留物积聚,维持过滤性能。
维护人员应重点确认清洗系统是否正常工作,包括清洗水能否有效覆盖滤布表面,以及清洗后滤饼是否能够顺利脱落。
当滤布清洗效果下降时,应首先检查:
- 清洗水压力是否正常。
- 喷嘴角度及覆盖范围是否合适。
- 清洗水温度是否符合工艺要求。
在确认清洗系统正常之前,不宜仅因滤布表面存在残留物就立即更换滤布。有时,清洗效果下降的根本原因是水压不足,而非滤布本身失效。
2. 识别滤布更换的三个主要信号
滤布是否需要更换,应根据实际运行状态判断,而不是完全依赖固定使用周期。
通常需要重点关注以下三种情况:
滤布堵塞: 细颗粒逐渐进入并堵塞滤布孔隙,使过滤阻力增加,导致过滤周期延长。
机械磨损: 长期受到颗粒摩擦或滤饼卸料作用,滤布纤维可能逐渐磨损,严重时出现破损。
化学腐蚀: 在特定化学介质作用下,滤布材料可能发生性能劣化。即使外观没有明显异常,其机械强度也可能下降。
建议结合累计过滤量、过滤周期及滤布使用时间,建立滤布寿命记录。
不同物料的主要失效机制可能存在差异。例如,细粒尾矿可能更容易引起滤布孔隙堵塞,而磨蚀性较强的磷石膏浆料则可能加剧滤布磨损。
通过识别主要失效原因,可以更合理地安排滤布更换时间。
3. 根据实际工况选择滤布
滤布选型应首先考虑实际过滤任务,而不仅仅是压滤机型号。
不同浆料的颗粒组成、化学性质及过滤要求,都会影响滤布材质和结构的选择。
新宏大滤布系列涵盖织造、热定型、压延及质量检验等生产环节,并可为现有压滤设备提供配套滤布。
采用与设备工况相匹配的滤布,有助于保持稳定的过滤及卸料性能。
对于配备多台压滤机的工厂,统一记录不同设备的滤布使用情况,也有助于积累维护经验,优化备件管理。
五、通过压力和周期数据动态调整维护计划
1. 结合1.6 MPa压力上限分析运行状态
新宏大立式自动压滤机最高压榨压力可达1.6 MPa,在适用工况下,滤饼含水率可降至10%以下。
这一压力参数为设备运行和维护提供了重要参考,但维护工作的目标并不是一味追求更高压力或更低含水率,而是确保设备稳定达到实际工艺要求。
建议重点监测两个指标:
- 压榨系统能否稳定达到工艺所需压力。
- 整体过滤周期是否保持在正常范围内。
如果达到相同滤饼含水率所需的压力持续上升,就应检查进料性质、滤布状态及压榨系统。通过结合压力、周期时间和滤饼含水率进行分析,可以更准确地判断设备运行状态。
2. 进料变化后及时调整维护重点
当处理物料发生变化时,原有维护计划可能不再适用。例如,从高固含量磷石膏浆料切换至细粒尾矿后,滤布堵塞风险、过滤速度及滤饼含水率都可能发生变化。
因此,应根据新工况重点调整以下内容:
- 滤布维护: 根据实际堵塞和磨损情况,重新评估清洗及更换间隔。
- 压榨与干燥: 加强对压榨时间、干燥效果和滤饼含水率的监测。
- 压力监测: 结合额定压力与实际运行趋势,及时识别异常变化。
如果新工况导致滤布需要更频繁地更换,就应相应调整计划停机窗口,而不是继续沿用原有维护周期。维护计划应始终以当前实际进料条件和运行数据为基础。
六、备件管理、售后支持与设备维护优势
1. 提前储备关键易损件
合理的备件储备能够减少设备故障后的等待时间。
对于全自动立式压滤机,应重点关注以下易损件:
- 滤板、滤框密封件
- 隔膜
- 滤布
如果关键备件库存不足,即使故障本身较容易处理,也可能因等待配件而造成较长时间的停机。因此,备件储备数量应结合实际更换周期、设备运行强度及采购交付时间确定,而不是简单按照固定的周度或年度数量采购。
2. 调试和售后支持
有效的维护计划不仅需要设备运行数据,也需要结合设备设计和调试阶段的技术要求。
设备投入运行后,维护团队应保留完整的调试记录、运行参数及售后技术联系方式。
新宏大售后服务涵盖设备安装、系统调试及现场运行支持,可协助客户根据实际工况优化设备运行与维护方案。
当进料性质或生产要求发生变化时,及时与设备供应商沟通,有助于判断现有运行参数和维护计划是否需要调整。
3. 维护对比:立式压滤机vs卧式压滤机
不同结构的压滤机,其运行方式和维护重点有所不同。以新宏大超能卧式压滤机为例,该设备在封闭滤室内完成压榨和干燥,适用于对滤饼脱水效果有较高要求的工况。
相比之下,全自动立式压滤机能够连续执行自动化过滤循环,并完成滤饼自动卸料,减少人工操作需求。在适用工况下,立式压滤机可通过较高的自动化程度和较短的运行周期,提高单位过滤面积的处理能力。
对于重视连续生产和稳定产量的工厂而言,维护工作的重点是保持自动运行周期的稳定,避免局部故障影响整体处理效率。因此,不同类型压滤机的维护计划,应根据各自的结构特点、运行方式和工艺要求分别制定。
结论
减少全自动立式压滤机的非计划停机,关键在于建立与实际运行周期相匹配的维护计划。从进料、压榨到滤饼卸料和滤布清洗,每个环节都可能影响设备的整体运行效率。通过持续监测过滤周期、压力变化和滤布状态,并分别记录计划停机与非计划停机,可以提前识别潜在故障,合理安排维护时间。
同时,当进料性质发生变化时,应及时调整维护重点,而不是继续沿用固定的检修周期。新宏大全自动立式压滤机最高压榨压力可达1.6 MPa,具备自动过滤、双面滤布交替清洗和自动卸料等功能。新宏大还可提供设备调试、备件及售后技术支持,帮助客户维持稳定的生产运行。
如需了解适合您当前物料和生产工况的设备维护方案,欢迎联系新宏大技术团队。邮箱:nhd@chinanhd.com 或致电+86 523-83781169
常见问题解答
Q1:全自动立式压滤机的滤布应该多久清洗和更换一次?
A1: 全自动立式压滤机可在正常运行周期中自动清洗滤布,并交替清洗滤布两面,无需每次都停机进行人工清洗。滤布更换周期则取决于实际运行状态。当滤布孔隙堵塞、机械磨损或化学腐蚀导致过滤性能下降时,应及时评估是否需要更换。
Q2:哪些维护措施最有助于减少非计划停机?
A2:进料系统维护和滤布管理通常是减少非计划停机的重要环节。当进料固含量或颗粒组成发生变化时,应及时检查并冲洗进料管线,同时维护前端滤网,降低堵塞风险。此外,还应定期检查滤布状态、压榨水系统及密封件,并持续监测过滤周期和压力变化。通过分别记录计划停机与非计划停机,可以进一步识别主要故障来源,优化维护措施。
Q3: 当进料从高固含量磷石膏转为细粒尾矿时,维护计划应如何调整?
A3: 进料变化后,应重新评估滤布清洗与更换周期、压榨和干燥时间,以及系统压力变化趋势。细粒尾矿可能增加滤布堵塞风险,并影响过滤速度和滤饼含水率。因此,需要根据实际运行数据判断是否应缩短滤布维护间隔,并加强对压榨及干燥阶段的监测。如果维护频率发生变化,也应同步调整计划停机窗口,确保维护安排与当前工况相匹配。